Листогибочные прессыЛазерные станкиПанелегибыАвтоматизация

Прецизионная подготовка листового металла

Станки для V-образной строжки

Подготавливайте контролируемые пазы для получения острых и стабильных профилей гибки. Сравните горизонтальные и вертикальные системы для вашего формата листа.
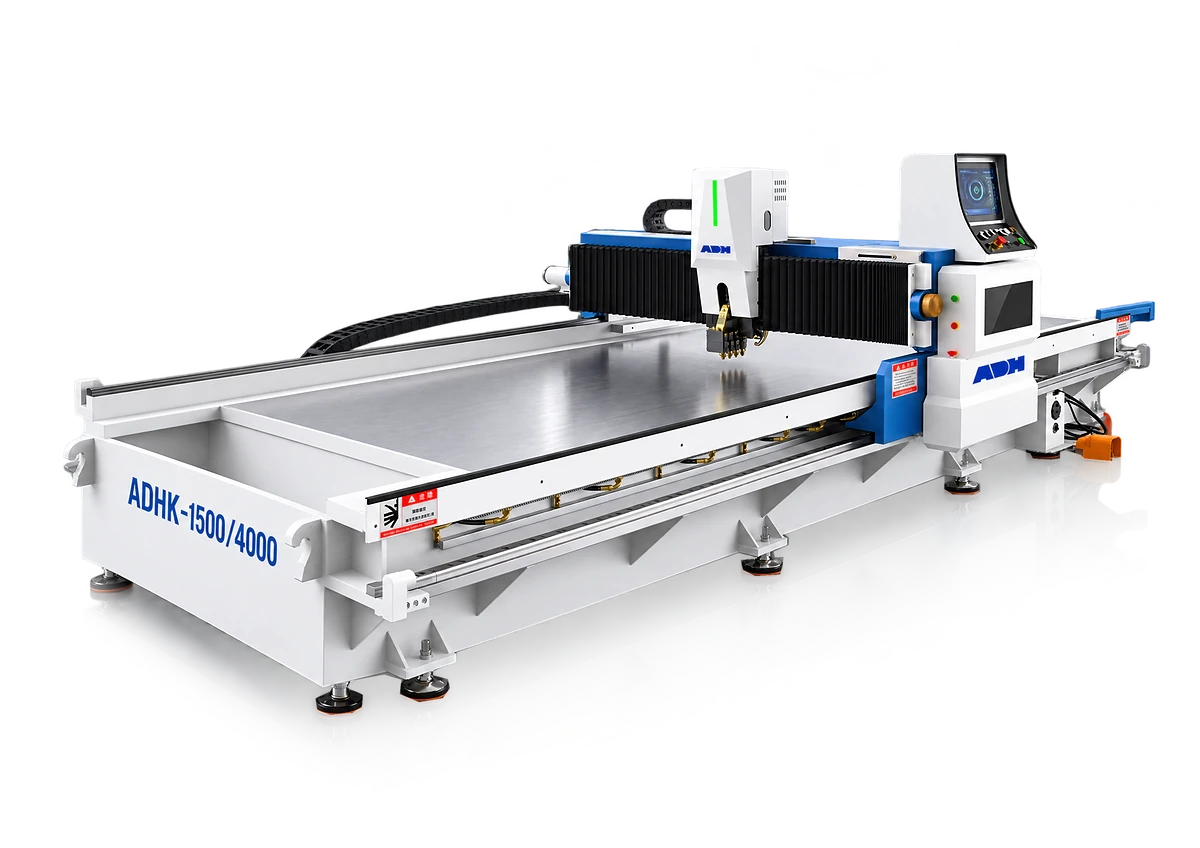
Горизонтальный станок для V-образных пазов

Сравнение выбора

Горизонтальная или вертикальная V-образная строжка?

Используйте один и тот же формат листа и чертеж паза, чтобы сравнить компоновку станка, доступ для загрузки и поддерживаемые размеры моделей.

Сравнить

ADHK · Горизонтальные

ADRK · Вертикальные

Компоновка станка

ADHK · Горизонтальные

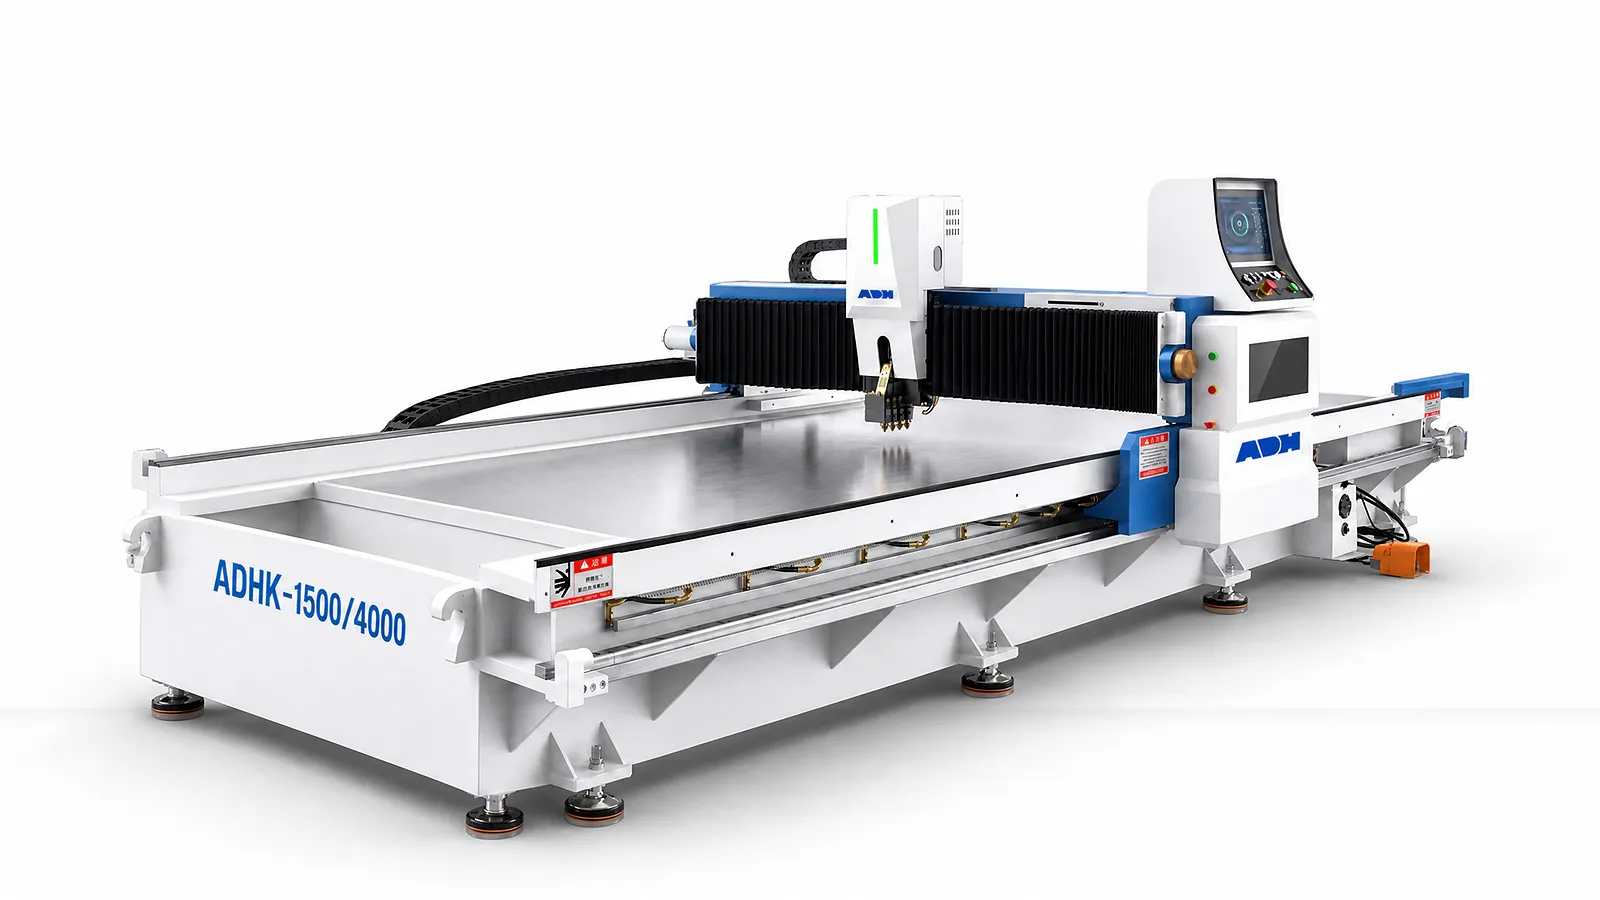
Портальная компоновка с большим рабочим столом и подвижным инструментальным суппортом.

ADRK · Вертикальные

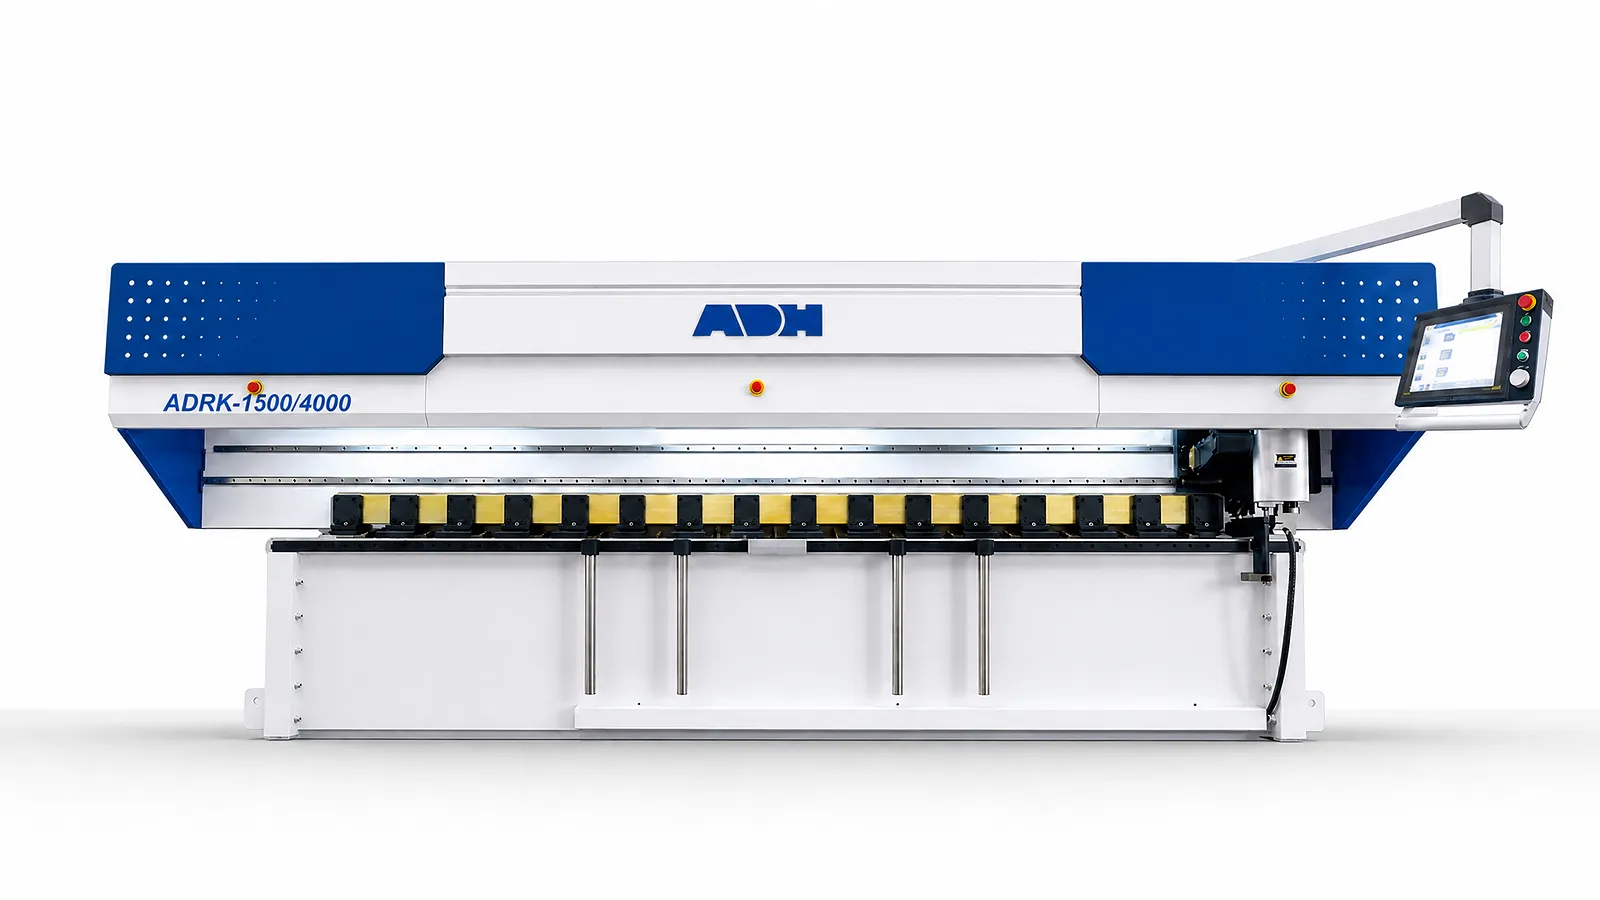
Компактная рамная компоновка с сервопозиционированием; ознакомьтесь с организацией загрузки и зажима.

Рабочий формат и толщина листа

ADHK · Горизонтальные

Форматы ADHK составляют от 3200 × 1250 до 6000 × 1500 мм. Для конфигурации 3200 × 1250 толщина листа составляет 0,4–4 мм*.

ADRK · Вертикальные

Форматы ADRK составляют от 3200 × 1250 до 4000 × 1500 мм. Для конфигурации 3200 × 1250 толщина листа составляет 0,4–6 мм*.

Параметры для оценки

ADHK · Горизонтальные

Опора рабочего стола, открытая загрузка, зажим и защита поверхности.

ADRK · Вертикальные

Базовые позиции, зажим, доступ оператора и защита поверхности.

*Проверьте максимальную толщину с учетом марки материала, глубины канавки, остаточной толщины и требуемого качества отделки поверхности. Проверьте готовый гиб на репрезентативном листе.

Модельный ряд

Выберите компоновку для вашего листа и цеха

Горизонтальный станок для фрезерования V-образных пазов с ЧПУ ADH ADHK-1500/4000

Серия: ADHK

Горизонтальная портальная система

Большой рабочий стол и подвижный инструментальный суппорт обеспечивают фрезерование пазов в листах. Проверьте ориентацию листа, опору и доступ для загрузки.
Архитектура: горизонтальный портал с подвижным инструментальным суппортом

Доступные размеры моделей: от 3200×1250 до 6000×1500

Вертикальный станковый фрезерный станок с ЧПУ ADH ADRK для V-образного паза

Серия: ADRK

Вертикальная система V-образной пазовки

Сравните компактную компоновку, вместимость листов, доступ для загрузки и направление паза с потребностями вашего цеха.
Архитектура: компактная вертикальная компоновка с сервопозиционированием

Доступные размеры моделей: от 3200×1250 до 4000×1500

Области применения

Применение V-образной пазовки для формованного листа

V-образная пазовка подготавливает линию сгиба перед формовкой. Укажите конечный внешний вид и структурные требования к детали наряду с геометрией паза.

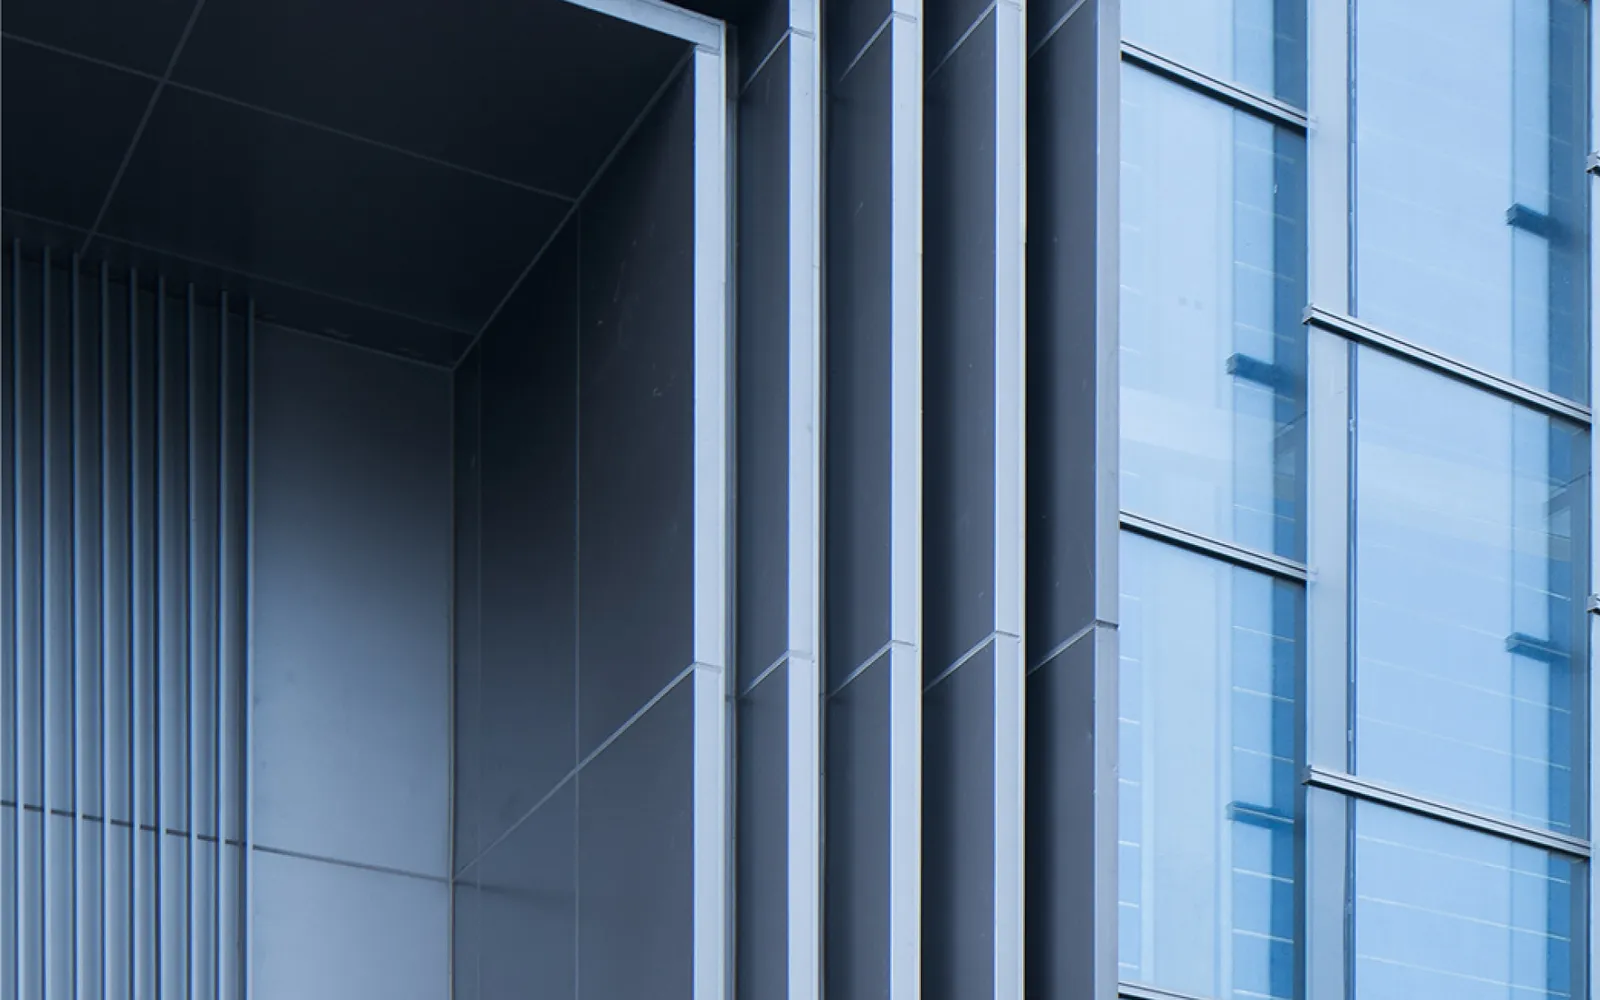
Гибкая металлическая облицовка и вертикальная отделка на фасаде здания

01

Архитектурная отделка и облицовка

Видимые углы и длинные открытые кромки требуют четкой отделки после гибки. Рассмотрите план пазовки и полный формованный профиль вместе.

Фокус выбора: внешний вид угла и однородность вдоль кромки.

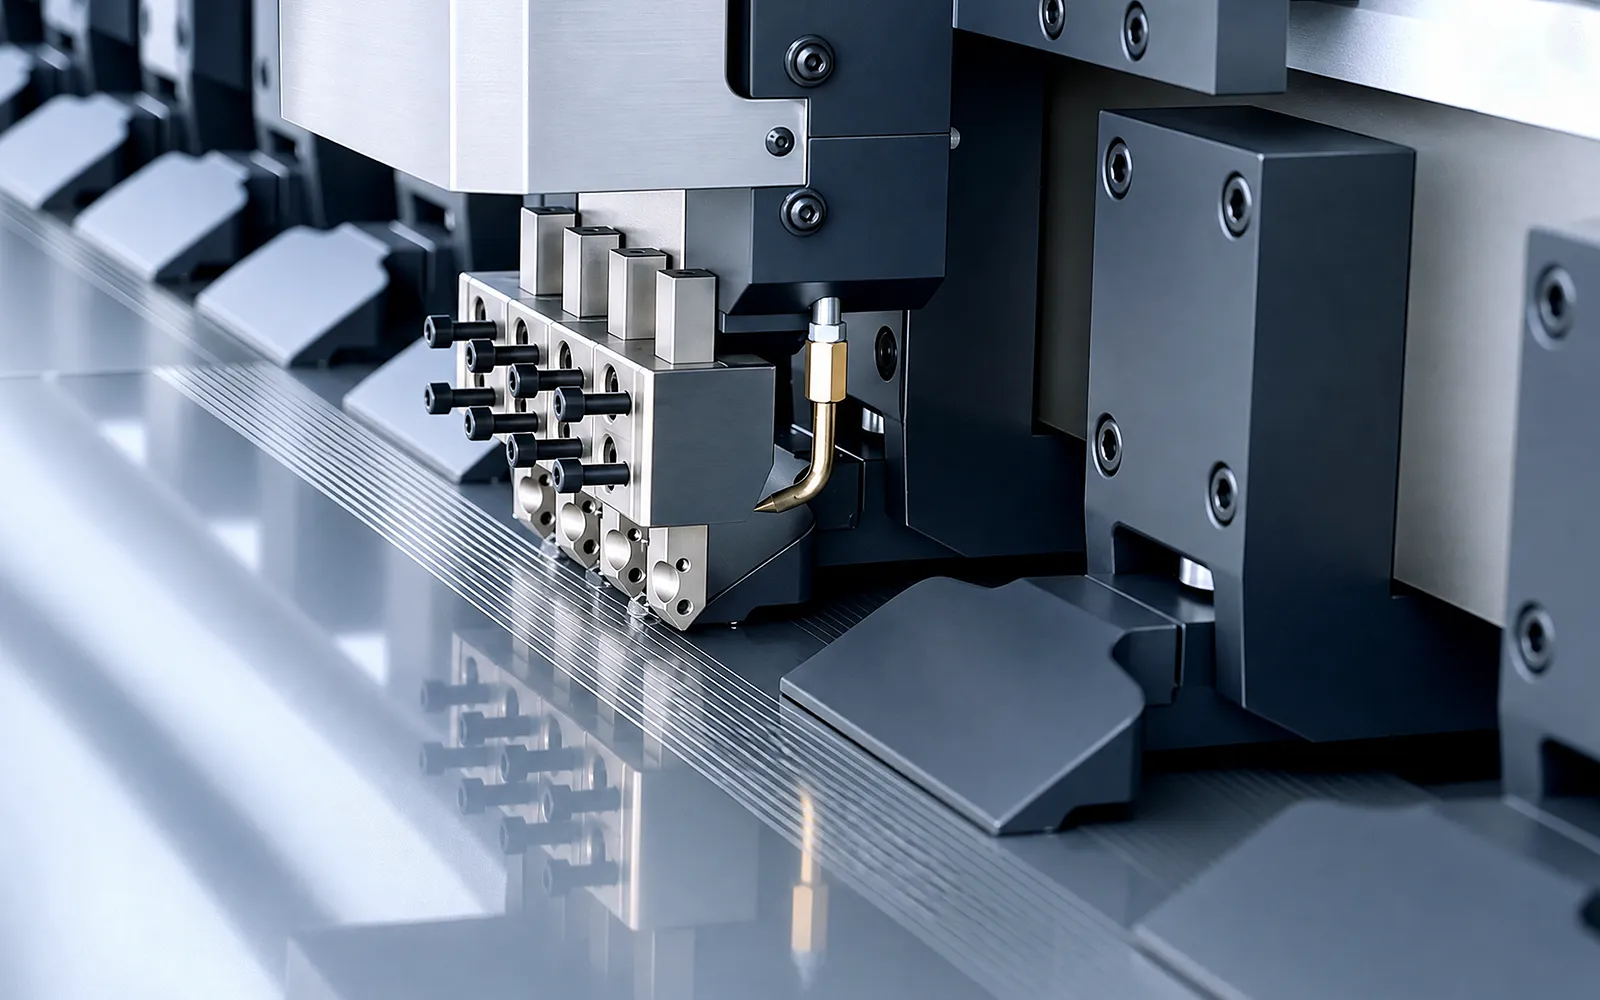
Узел резца для V-образной строжки, расположенный над готовым металлическим листом

02

Декоративные панели и покрытия

Для листов с покрытием или чистовой отделкой требуется план погрузочно-разгрузочных работ и зажима, защищающий лицевую сторону при загрузке, фрезеровании пазов и гибке.

Фокус при выборе: состояние поверхности и опора в месте паза.

Примеры гнутых металлических профилей с острой геометрией углов

03

Длинные гнутые профили

Несколько пазов должны быть выровнены в соответствии с последующей последовательностью гибки. Опора листа и пространство для загрузки влияют на выбор между горизонтальной и вертикальной компоновкой.

Фокус при выборе: база, положение паза и организация рабочего процесса в цехе.

Руководство по покупке

Оценивайте готовый сгиб, а не только паз

Эффективный проект по фрезерованию пазов связывает настройку режущего инструмента, остаточный материал и последующее формование.

01

Геометрия паза

Определите угол, глубину и остаточную толщину перемычки с учетом требований к детали. Используйте формованный образец для оценки результата.

02

Обработка и отделка

Включите в рабочий процесс загрузку, защиту лицевой поверхности, зажим и удаление стружки. Укажите, какие поверхности остаются видимыми после сборки.

03

Режущие инструменты и обслуживание

Уточните расположение резцов, расходные материалы и требования к техническому обслуживанию. Подтвердите метод измерения, используемый для проверки паза.

Спланируйте свой проект

От вашей детали к нужному станку

Четкое техническое задание упрощает сравнение вариантов, подготовку коммерческого предложения и планирование следующего шага.

01 / ВАША ЗАДАЧА

Начните с детали

Предоставьте чертежи, информацию о материале, толщине и объеме производства. Расскажите нам, что именно требует улучшения в текущем процессе.

02 / ВАШ СТАНОК

Сравните конфигурацию

Совместно рассмотрите станок, систему управления, оснастку и средства автоматизации. Согласуйте образцы деталей и проверки для вашей задачи.

03 / ВАШЕ ПРОИЗВОДСТВО

Спланируйте передачу оборудования

Координируйте доставку, подготовку площадки, монтаж и обучение, а также поддержку, которая потребуется вашей команде при эксплуатации.

Ваше коммерческое предложение или контракт подтверждают комплектность поставки, график доставки, критерии приемки, гарантию и объем сервисного обслуживания.

Узнайте больше о производстве ADH →

Часто задаваемые вопросы

Вопросы при покупке станка для V-образного фрезерования пазов

Свяжите спецификацию паза с конечным сгибом, видимой отделкой и планировкой цеха.

Зачем выполнять V-образное фрезерование листового металла перед гибкой?

V-образная канавка локально уменьшает толщину материала вдоль запланированной линии сгиба и может помочь получить более аккуратный угол. Конечный внешний вид зависит от канавки, материала и процесса гибки. Указывайте как параметры готовой детали, так и параметры самой канавки.

Что выбрать: горизонтальную или вертикальную V-образную строжку?

В ADHK используется рабочий процесс с горизонтальным расположением листа и подвижным инструментом. В предложении ADRK используется схема с вертикальным расположением листа. Сравните фактические размеры листа, доступ для загрузки, контакт с поверхностью и планировку цеха для выбранной модели, а затем проверьте, как деталь перемещается к месту гибки.

Обзор горизонтальной V-образной строжкиОбзор вертикальной V-образной строжки
Как выбираются угол и глубина канавки?

Выберите резец и геометрию канавки в зависимости от требуемого сгиба и остаточной толщины материала. Толщина листа, плоскостность, поведение материала и последующая оснастка имеют значение. Согласуйте остаточную толщину перемычки и проверьте сформированный образец; не существует единой глубины или угла канавки, которые подходили бы для любой детали.

Меняет ли V-образная строжка прочность детали?

Удаление материала изменяет сечение в месте сгиба. Оставшаяся толщина и сформированная геометрия должны соответствовать структурным требованиям к детали. Для несущих конструкций при принятии решения о целесообразности выполнения V-образного сгиба включите инженерную оценку и соответствующие проверки готовой детали.

Что важно при обработке декоративных или окрашенных панелей?

Определите лицевую сторону и допустимое качество отделки перед выбором схемы обработки. Проверьте загрузку, зажим, контакт с поверхностью и удаление стружки на образце материала. Осмотрите готовый сгиб и видимые поверхности вместе, включая любое покрытие или защитную пленку, используемую в производстве.

Что нужно отправить для получения рекомендации по V-образной строжке?

Начните с указания материала, толщины, размера листа и чертежа готовой детали. Добавьте схему расположения канавок, требования к поверхности и, если есть, сформированный образец.

Рассмотрите варианты последующей гибки

Запрос по проекту

Обсудите ваш проект

Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.

  • Материал, толщина и размер детали
  • Чертежи и объем производства
  • Местоположение и сроки реализации проекта

Связаться с ADH

Начать запрос по станку

Для начала достаточно указать имя, адрес электронной почты и краткое описание.

Форма обратной связи