
01
Материал и отделка
Укажите материал, толщину, чистовую обработку поверхности и плоскостность, а также любые ограничения по обращению с декоративным или покрытым листовым материалом.
V-образная пазовка · Серия ADHK
Горизонтальная поддержка листа и портал с сервоприводом для контролируемой пазовки и удобной загрузки материала.
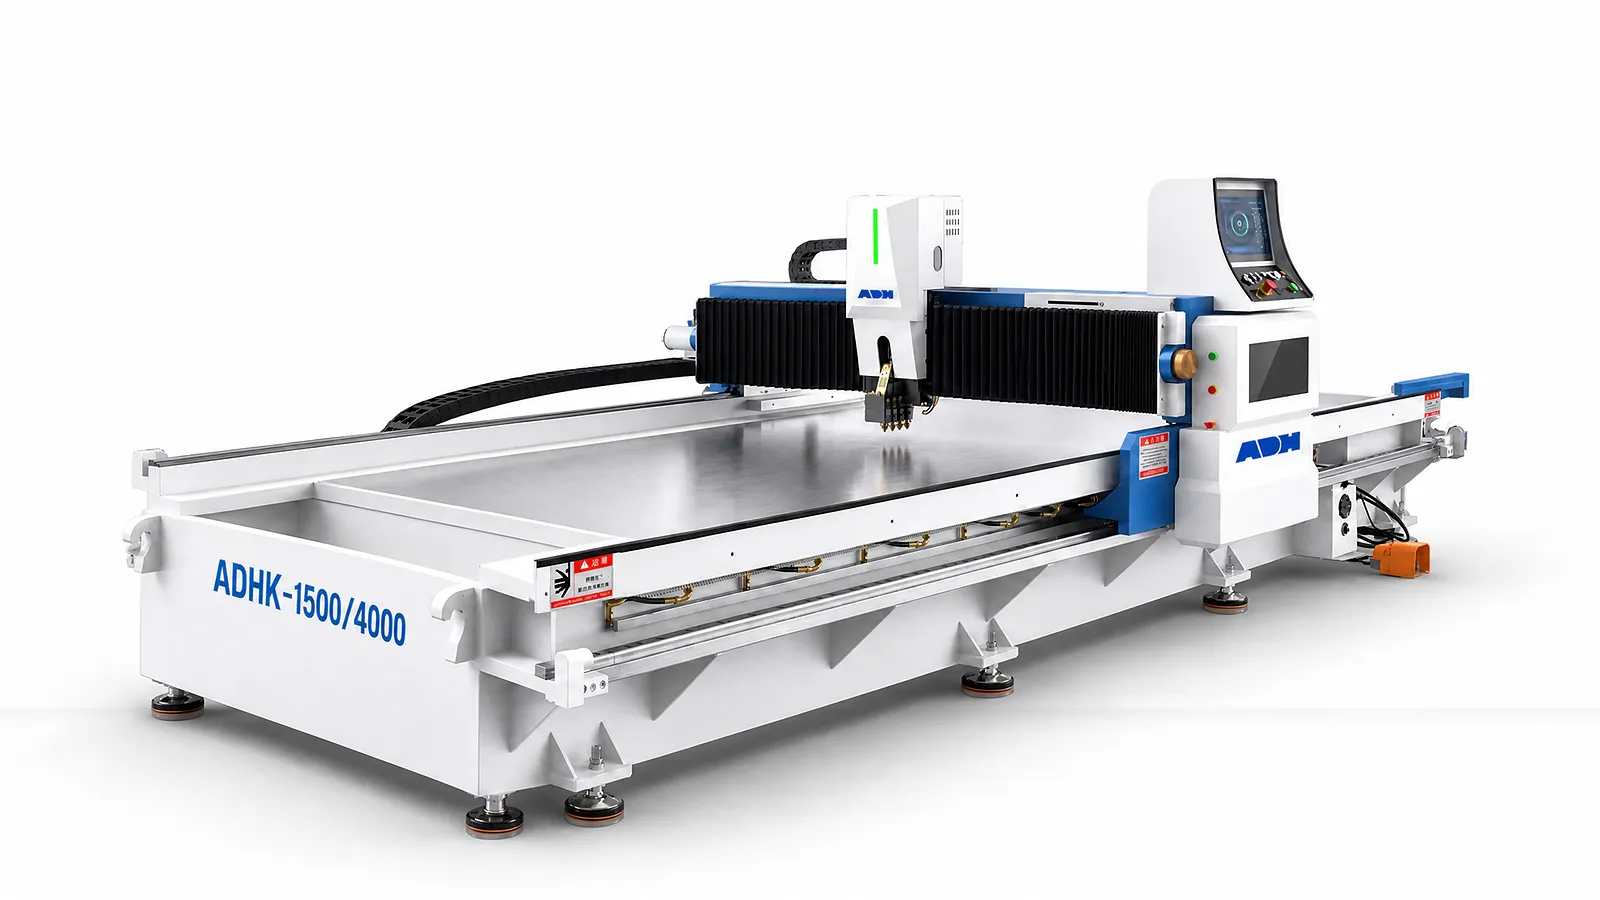
Технические характеристики
ADHK 3200 × 1250 выполняет фрезерование пазов на листах длиной до 3200 мм и шириной до 1250 мм. Габаритные размеры самой машины составляют 5000 × 2250 × 1650 мм (длина × ширина × высота). Предусмотрите дополнительное пространство для манипуляций с листами и доступа при обслуживании, а также проверьте глубину паза в соответствии с толщиной и ровностью листа.
| Модель | Макс. ширина пазовки | Макс. длина пазовки | Макс. толщина листа* | Мин. толщина листа | Мин. расстояние до края | Макс. скорость резания | Скорость возврата | Горизонтальное разрешение | Вертикальное разрешение | Точность вертикального позиционирования | Точность позиционирования | Главный серводвигатель | Гидравлическое давление | Габаритные размеры |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Единица | мм | мм | мм | мм | мм | м/мин | м/мин | мм | мм | мм | мм | кВт | МПа | Д×Ш×В мм |
| 3200*1250 | 1250 | 3200 | 4 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 5.5 | 7-9 | 5000×2250×1650 |
| 4000*1250 | 1250 | 4000 | 4 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 5.5 | 7-9 | 5800*2250*1650 |
| 4000*1500 | 1500 | 4000 | 4 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 5.5 | 7-9 | 5800*2500*1650 |
| 5000*1250 | 1250 | 5000 | 4 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 5.5 | 7-9 | 6800*2250*1650 |
| 5000*1500 | 1500 | 5000 | 4 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 5.5 | 7-9 | 6800*2500*1650 |
| 6000*1250 | 1250 | 6000 | 4 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 5.5 | 7-9 | 7800*2250*1650 |
| 6000*1500 | 1500 | 6000 | 4 | 0.4 | 8 | 0-90 | 0-120 | 0.001 | ± 0,01 | 0.001 | ± 0,01 | 5.5 | 7-9 | 7800*2500*1650 |
Параметры пазовки
Отделку листа, поддержку, геометрию паза, остаточную толщину и последующий сгиб необходимо рассматривать в комплексе.
01
Укажите материал, толщину, чистовую обработку поверхности и плоскостность, а также любые ограничения по обращению с декоративным или покрытым листовым материалом.
02
Определите размер листа, положение паза, глубину, угол, остаточную толщину, расстояние до края и направление паза.
03
Зафиксируйте черновые и чистовые проходы, форму резца, критерии износа инструмента, стружку и любые требования к смазке или сбору отходов.
04
Подтвердите состав партии, загрузку и выгрузку, передачу программы, безопасность, последующую гибку и приемочные измерения.
Станок в работе
Ознакомьтесь с последовательностью пазовки ADHK и оцените поддержку листа, зажим и выгрузку для вашей работы.
Смотреть на YouTube (откроется в новой вкладке)Системы продукции
ADHK поддерживает лист на горизонтальном рабочем столе, пока инструментальный суппорт следует по траектории паза. Базирование листа, резцы и контроль глубины определяют подготовленную линию сгиба.
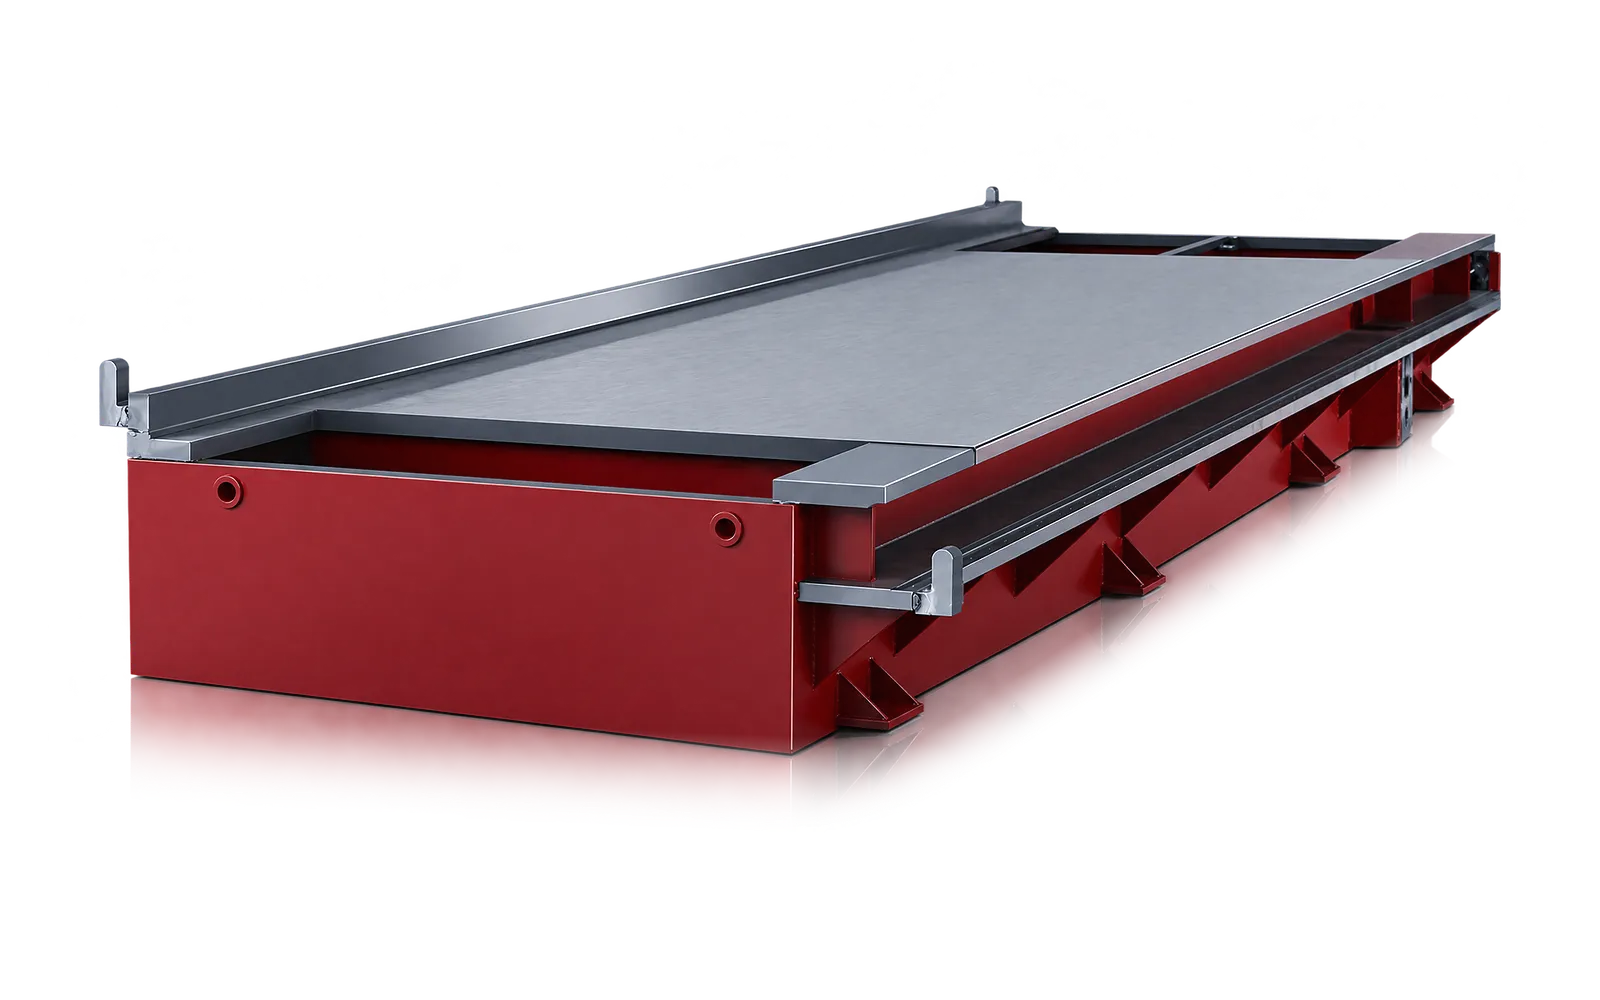
Горизонтальная поддержка
Рабочий стол поддерживает лист, пока инструментальный суппорт перемещается по рабочей зоне.
Проверьте состояние рабочего стола, доступ для загрузки и плоскостность листа для формата панели.
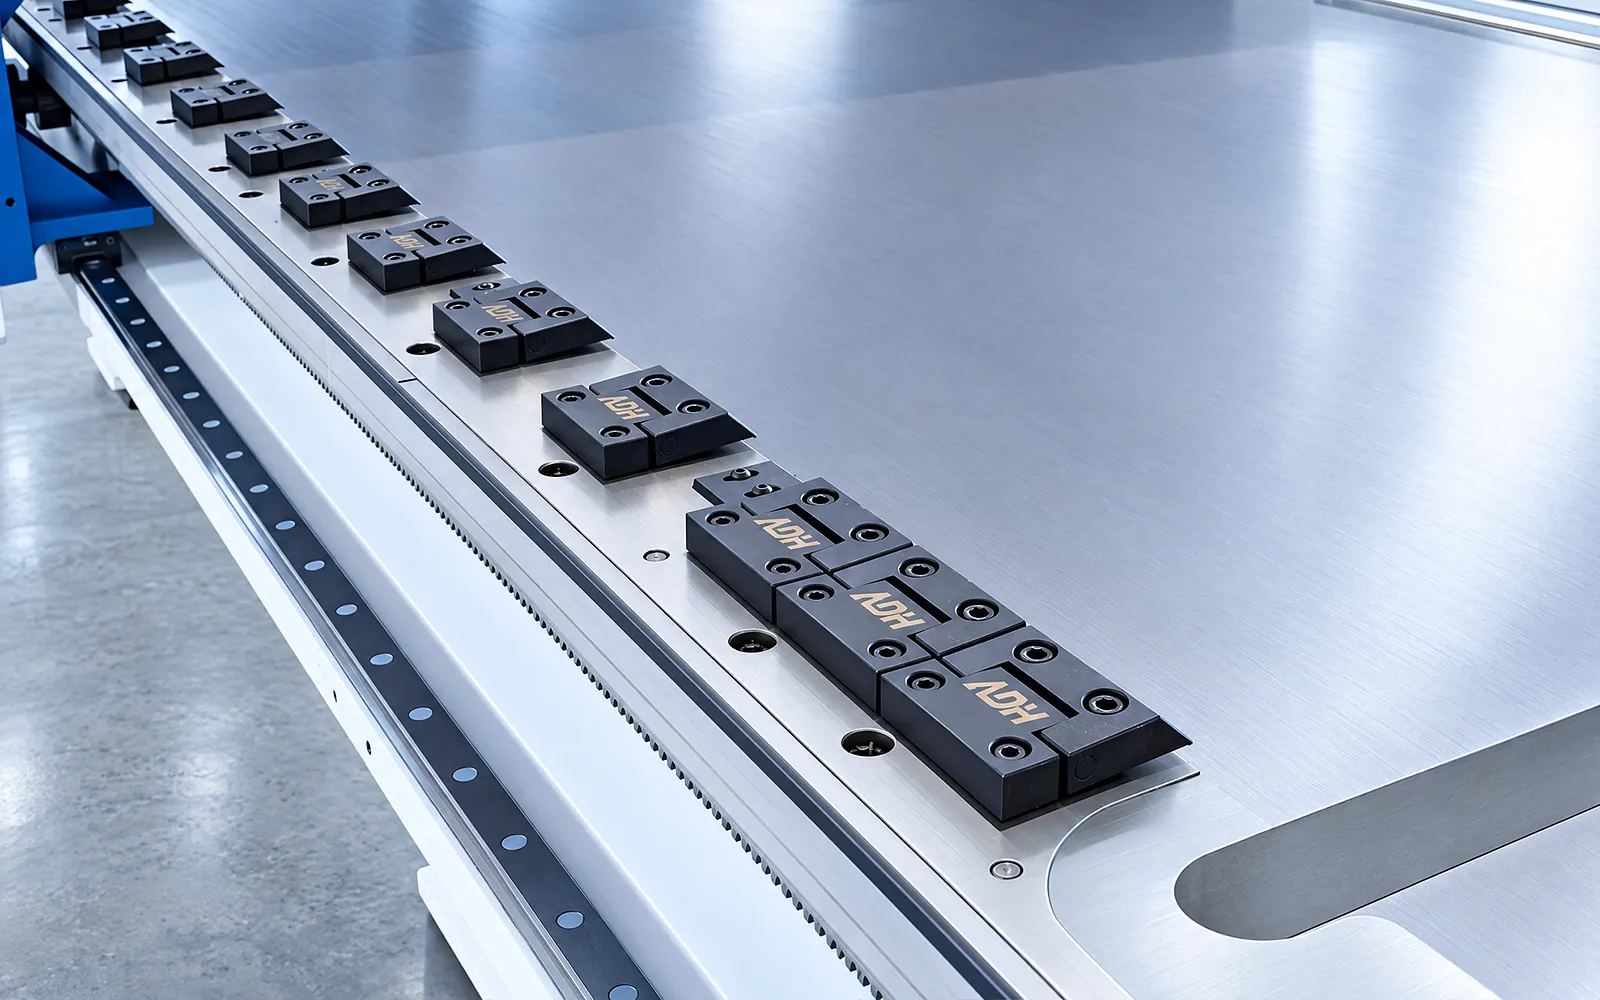
Зажим
Распределенный зажим удерживает лист в базовом положении во время пазовки.
Проверьте контакт с поверхностью и предусмотренную схему поддержки на предназначенных для обработки панелях.
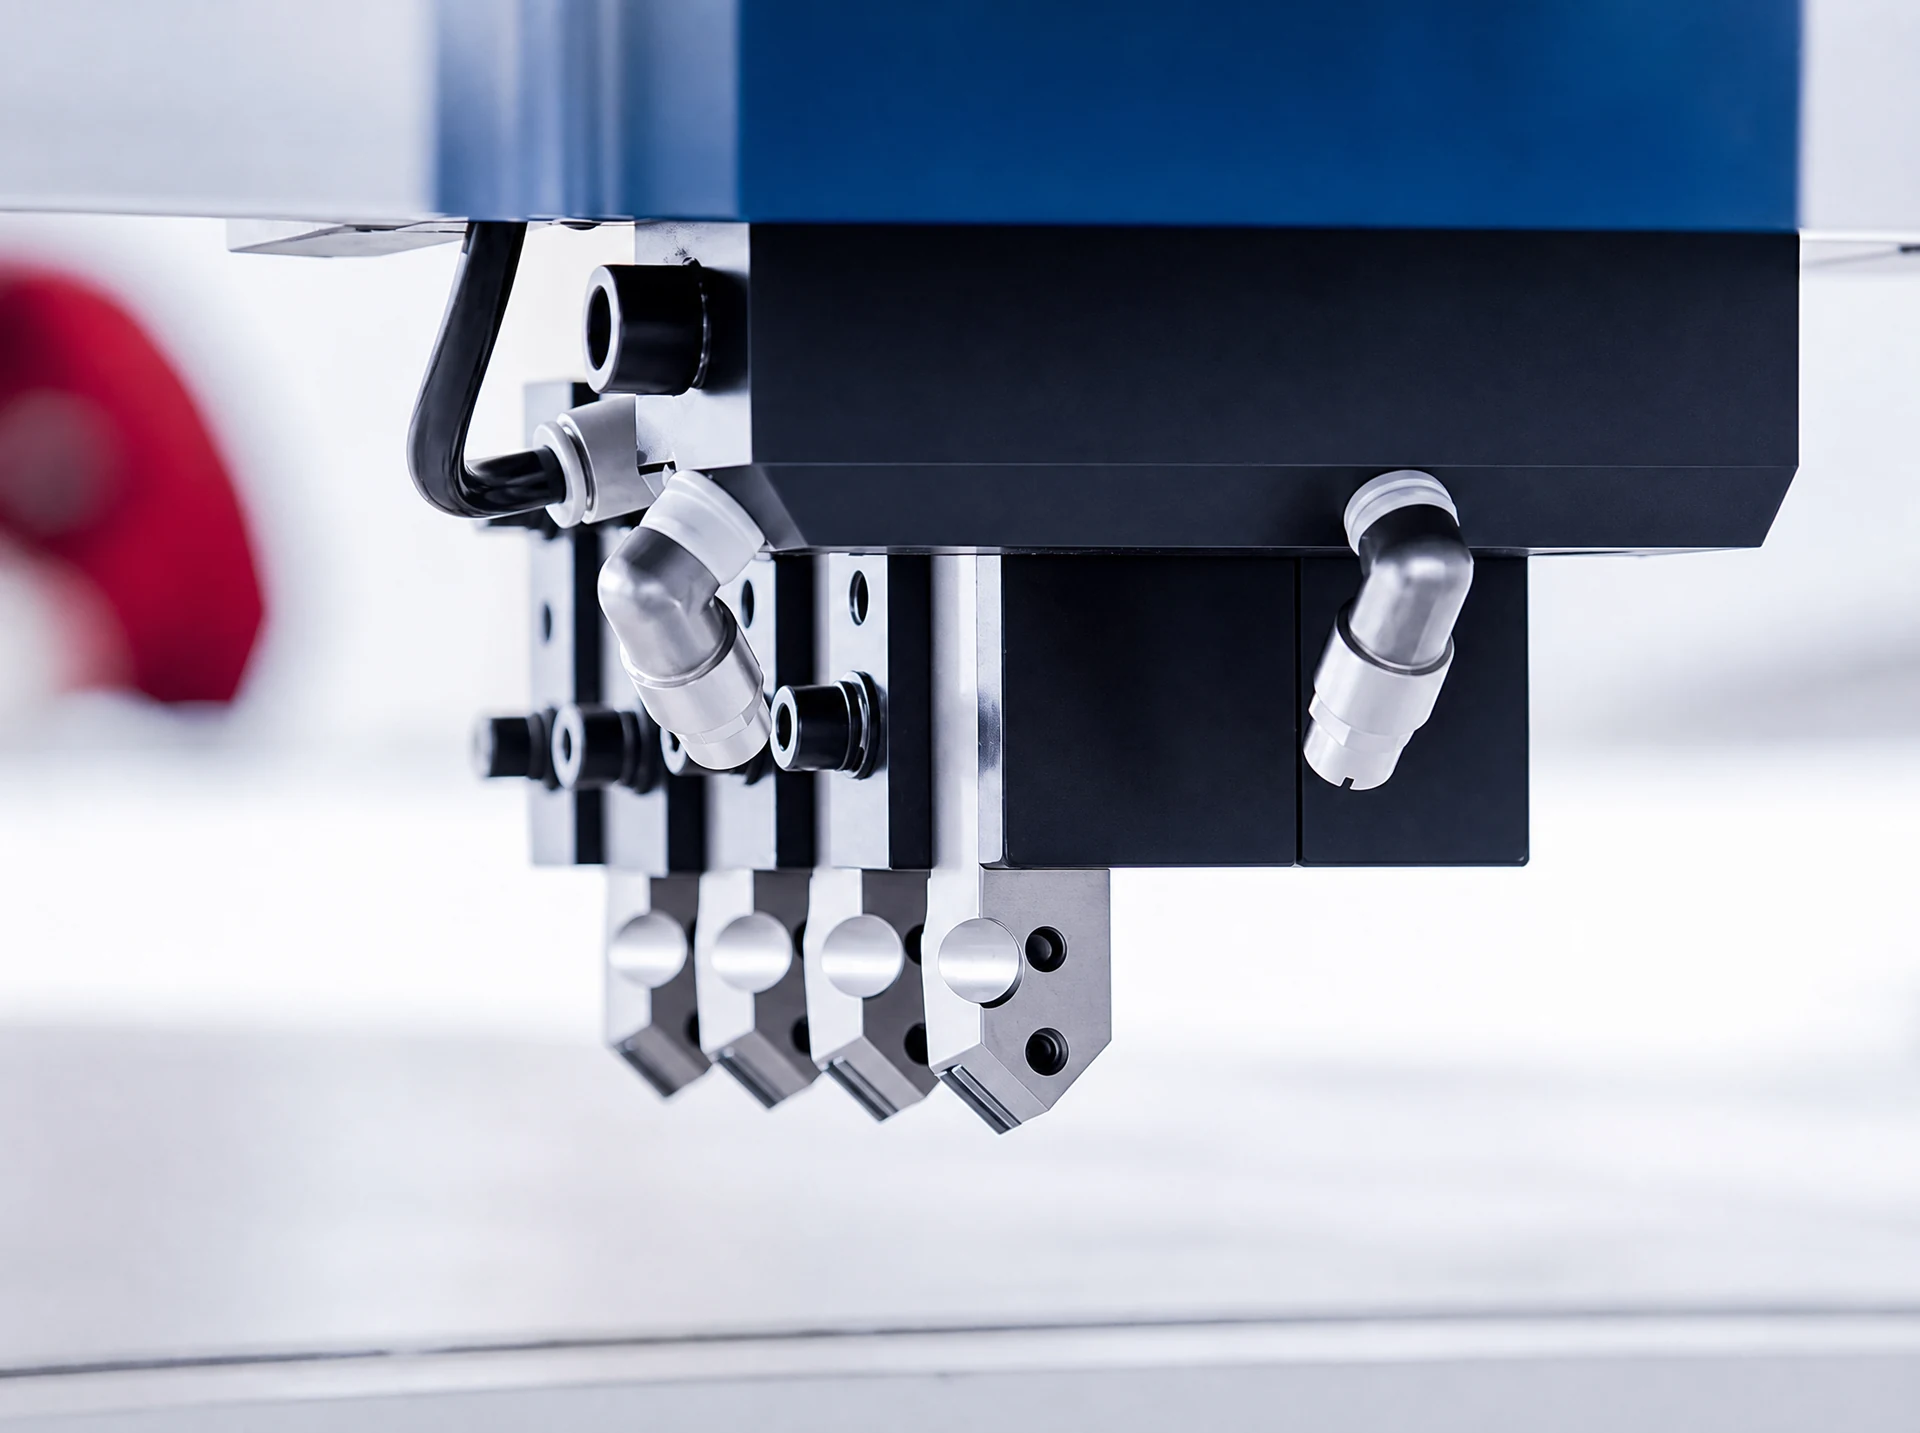
02
В задокументированной схеме ADHK используются четыре инструмента для последовательности прогрессивной резки. Набор инструментов и план проходов создают требуемую геометрию паза.
Выберите фрезы и проходы в зависимости от материала, угла паза и остаточной толщины. Состояние инструмента является частью проверки качества реза.
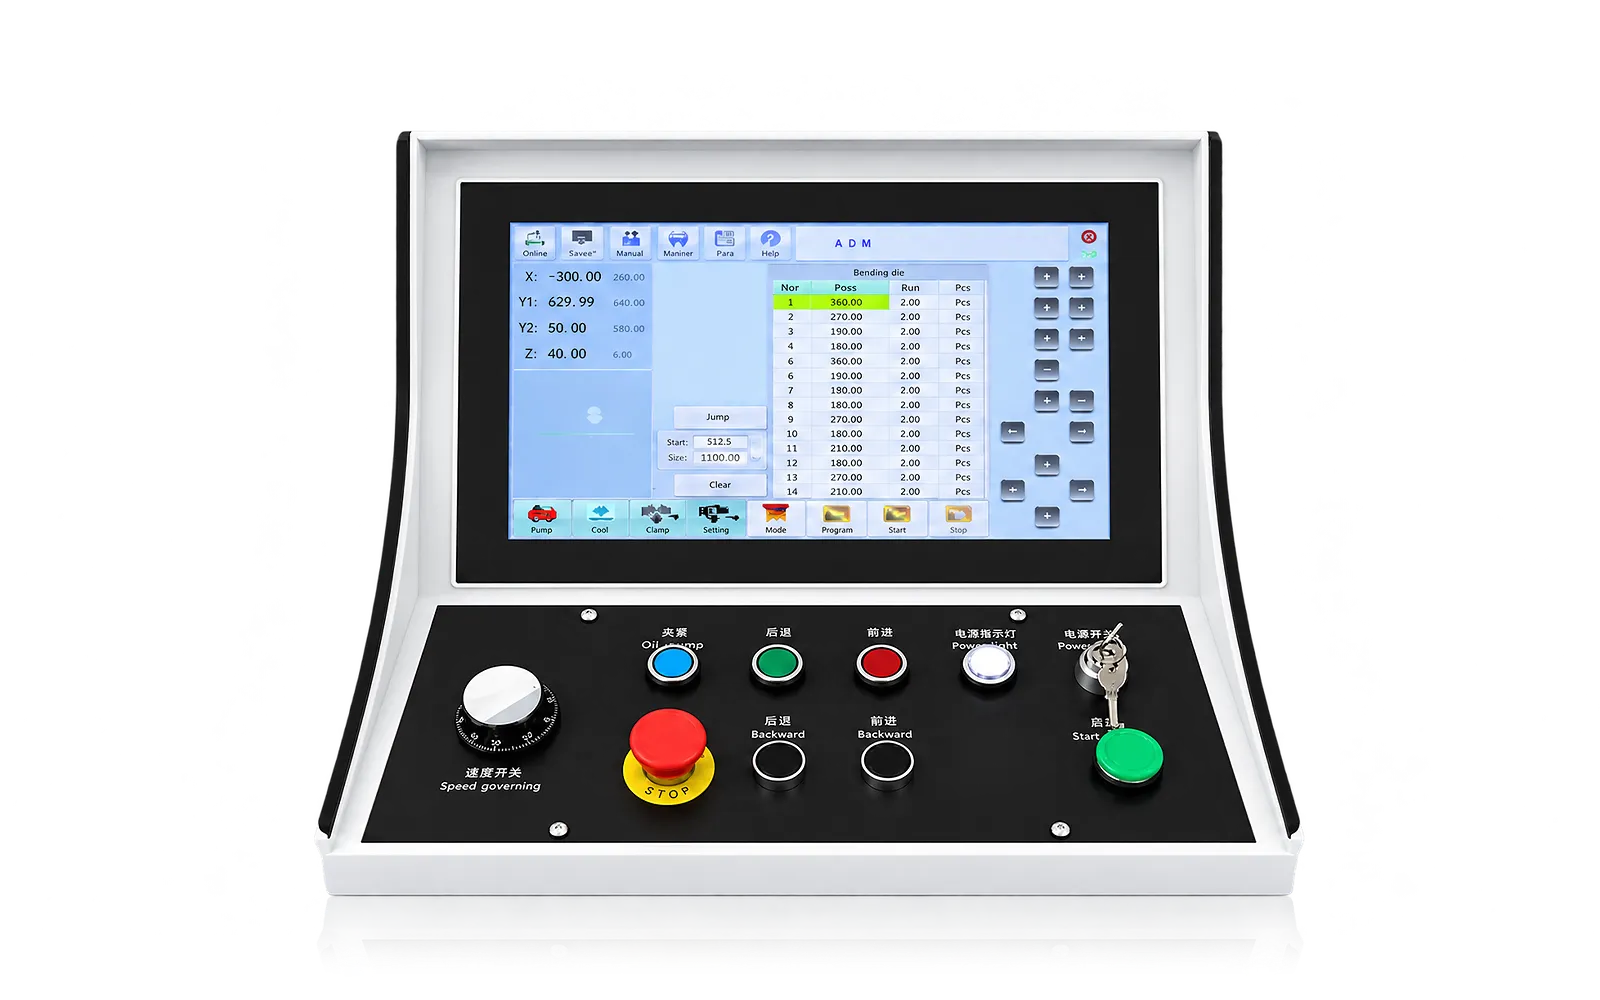
Контроль положения
Программа определяет, где начинаются пазы и как последовательность перемещается по панели.
Проверьте ход каретки и позиционирование на соответствующем чертеже.
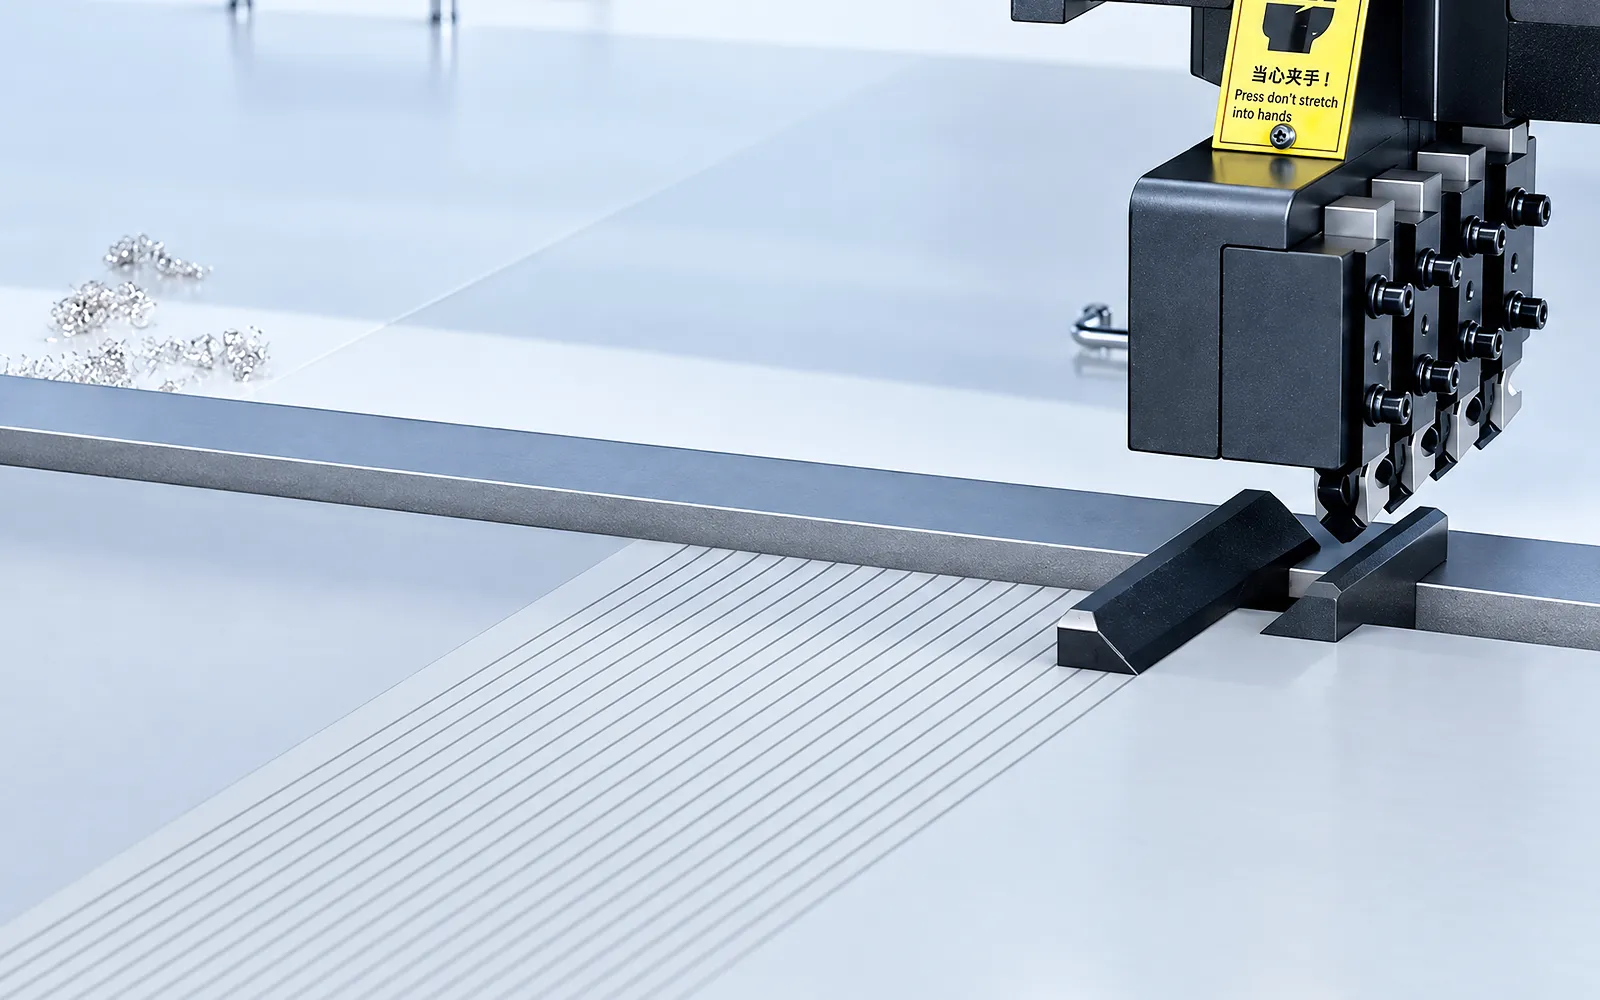
Контроль глубины
Сервоуправляемое движение инструмента задает глубину резания для последовательности пазов.
Проверьте контроль глубины и диагностику. Внешняя загрузка и интерфейсы производственных данных являются настраиваемыми опциями.
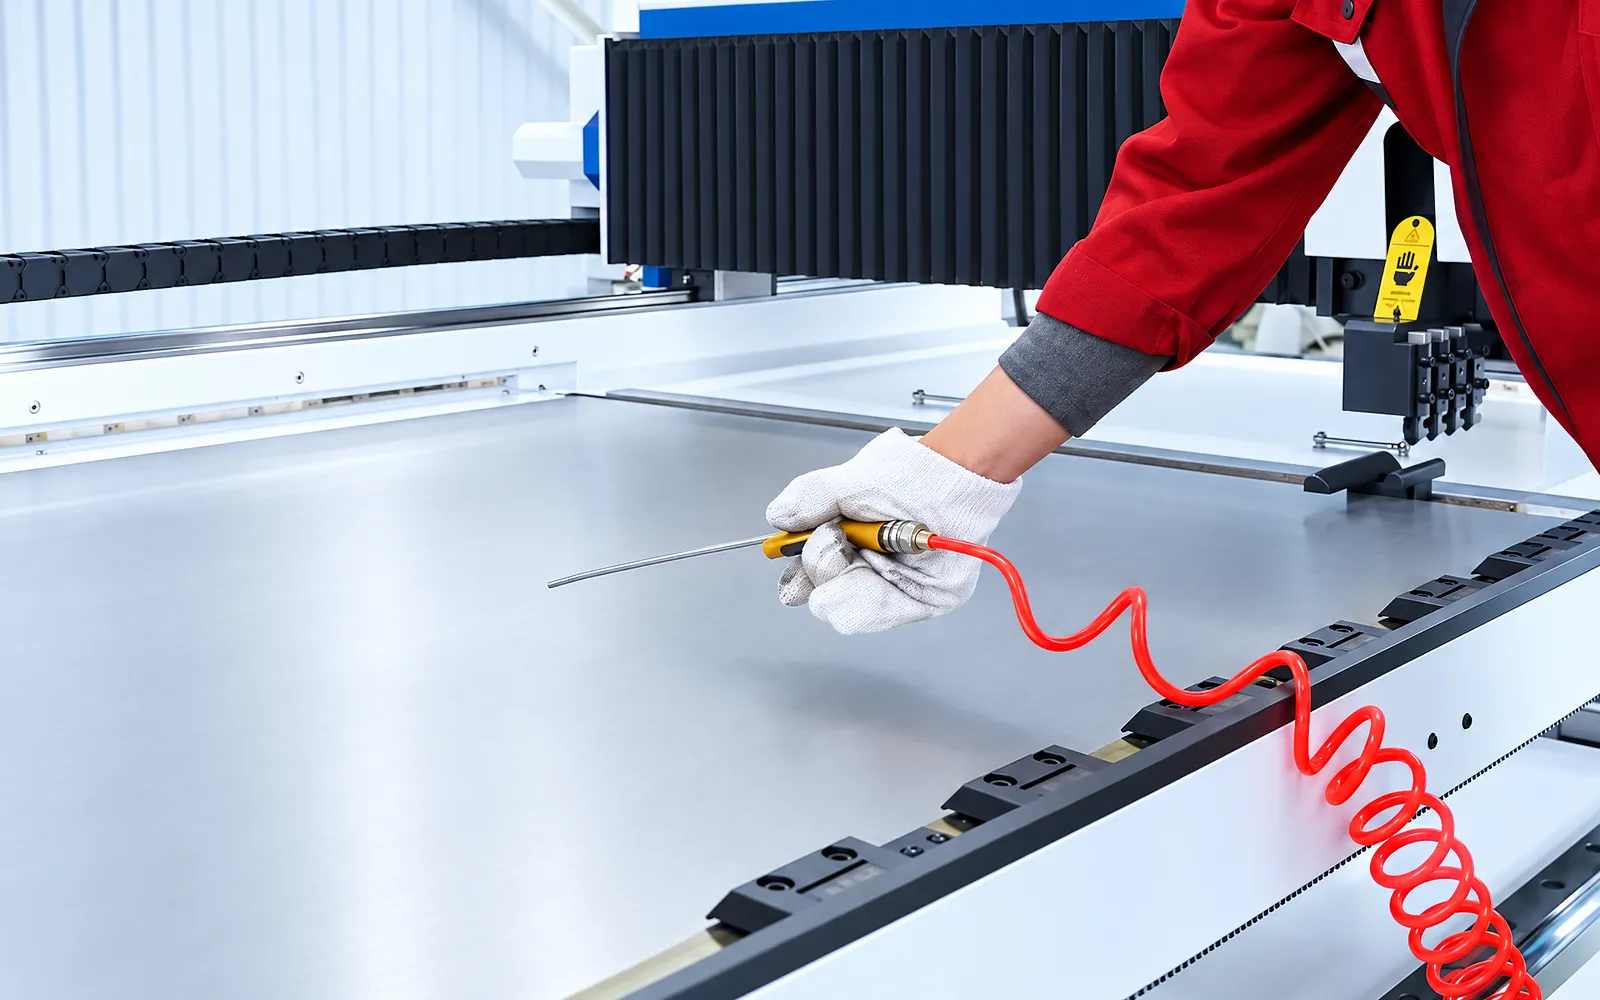
Удаление стружки
Стружка должна быть удалена, чтобы она не мешала поддержке или требуемой чистоте поверхности.
Укажите схему удаления стружки для данного материала и рабочей нагрузки.
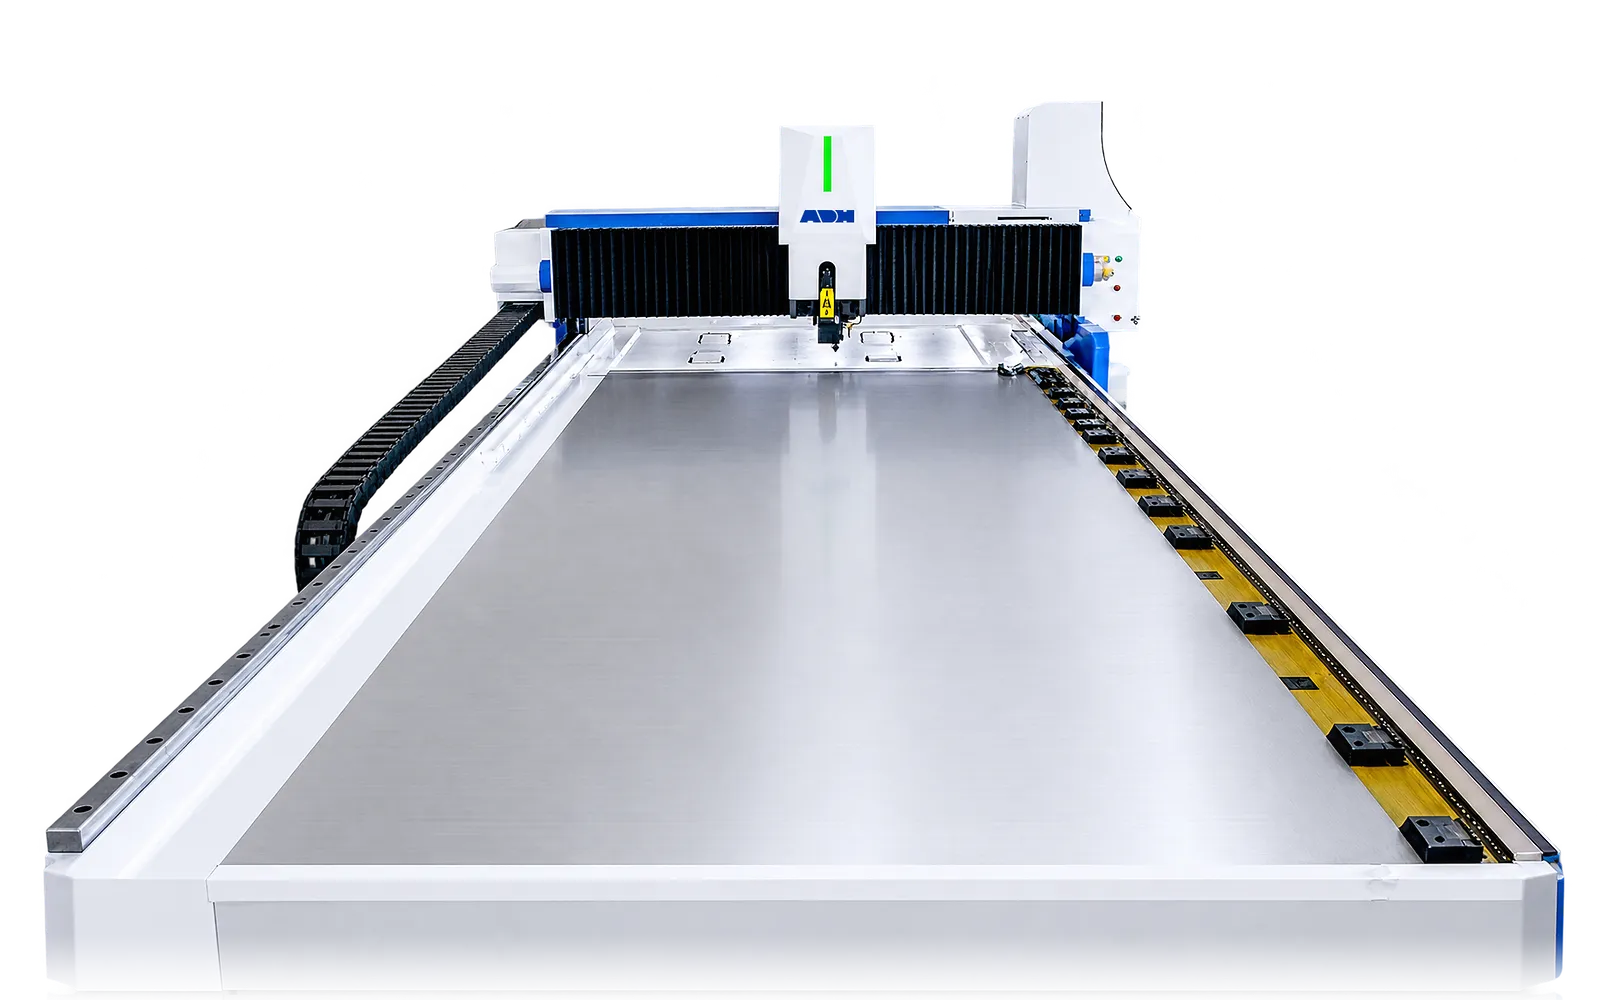
Доступ к столу
Загрузка, очистка и доступ к инструментам должны быть включены в обзор компоновки.
Включите требования к текущему обслуживанию рабочего стола и доступу к нему в план передачи работ.
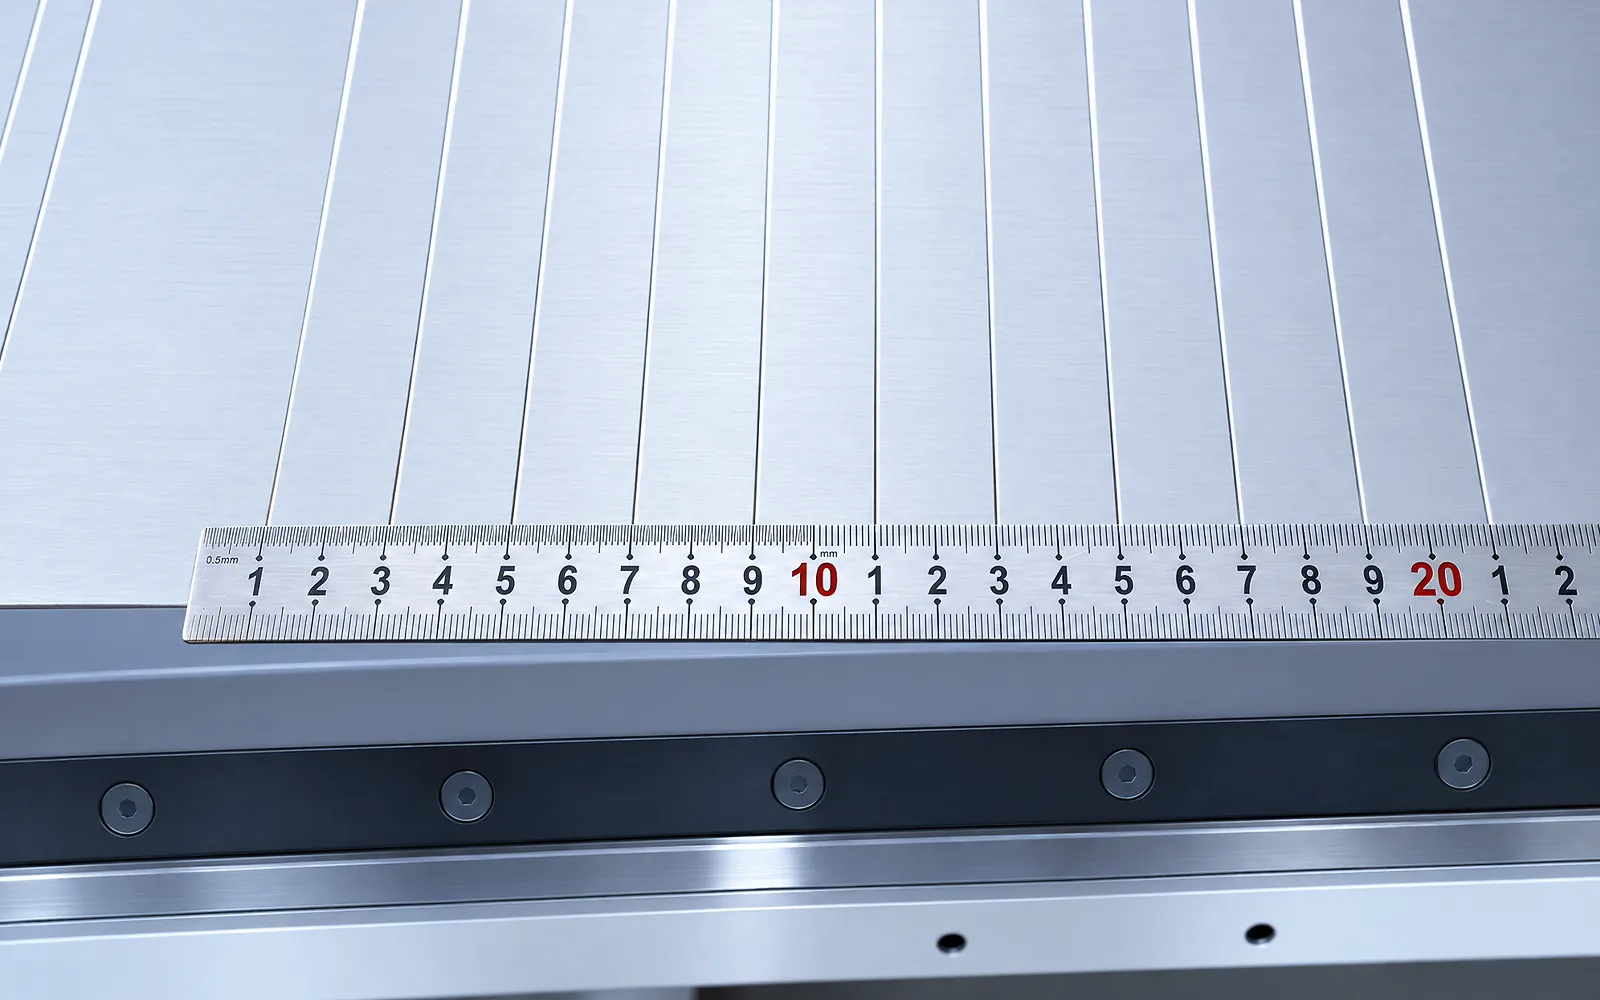
Пробная пазовка
Проверьте положение паза, глубину, угол и остаточный материал на репрезентативной панели.
Согласуйте материал, чертеж и метод контроля перед оценкой реза.
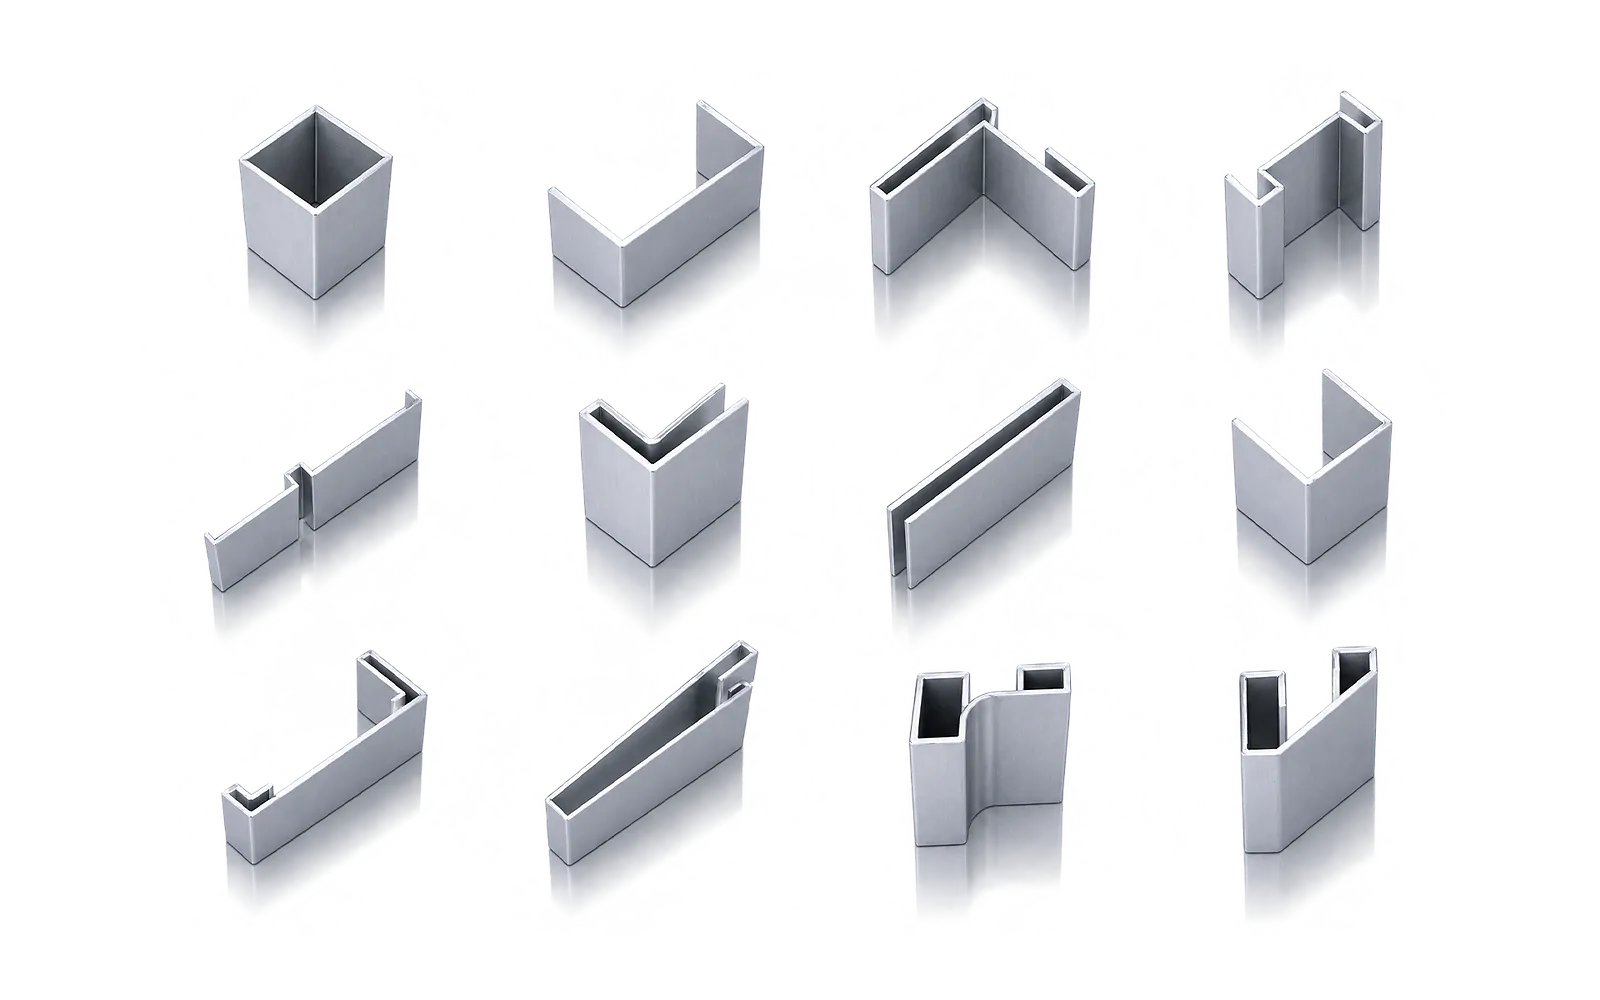
Пробная гибка
Последующая гибка показывает, обеспечивает ли подготовленная линия требуемый угол и качество отделки.
Оцените остаточную толщину в соответствии с требованиями к детали и согласованными критериями приемки.
Граница спецификации
Используйте строку выбранной модели ADHK для определения толщины, скоростей, мощности, размеров модели и габаритов.
Используйте точные данные модели ADHK для выбранного размера, включая указанные значения движения, мощности и размеров; подтвердите результаты по материалу и пазу во время прикладного тестирования.
Специальные фрезы, загрузчики, системы микросмазки, сбора стружки, ограждения и внешние программные или линейные интерфейсы требуют подтверждения.
Подтвердите плоскостность и чистоту поверхности листа, геометрию паза, остаточную толщину, стратегию прохода, критерии срока службы инструмента и приемку последующей гибки.
Связанные станки и выбор
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.