
01
Профиль и размеры
Укажите круглые, квадратные или утвержденные профили, внешние размеры, толщину стенки, длину, вес, прямолинейность и состояние поверхности.
Лазерная резка труб | Серия ULT
Конфигурируемое семейство станков для резки труб с двух- и трехпатронными схемами, выбираемыми в зависимости от профиля, длины заготовки, полезной нагрузки, целевого остатка и обработки.
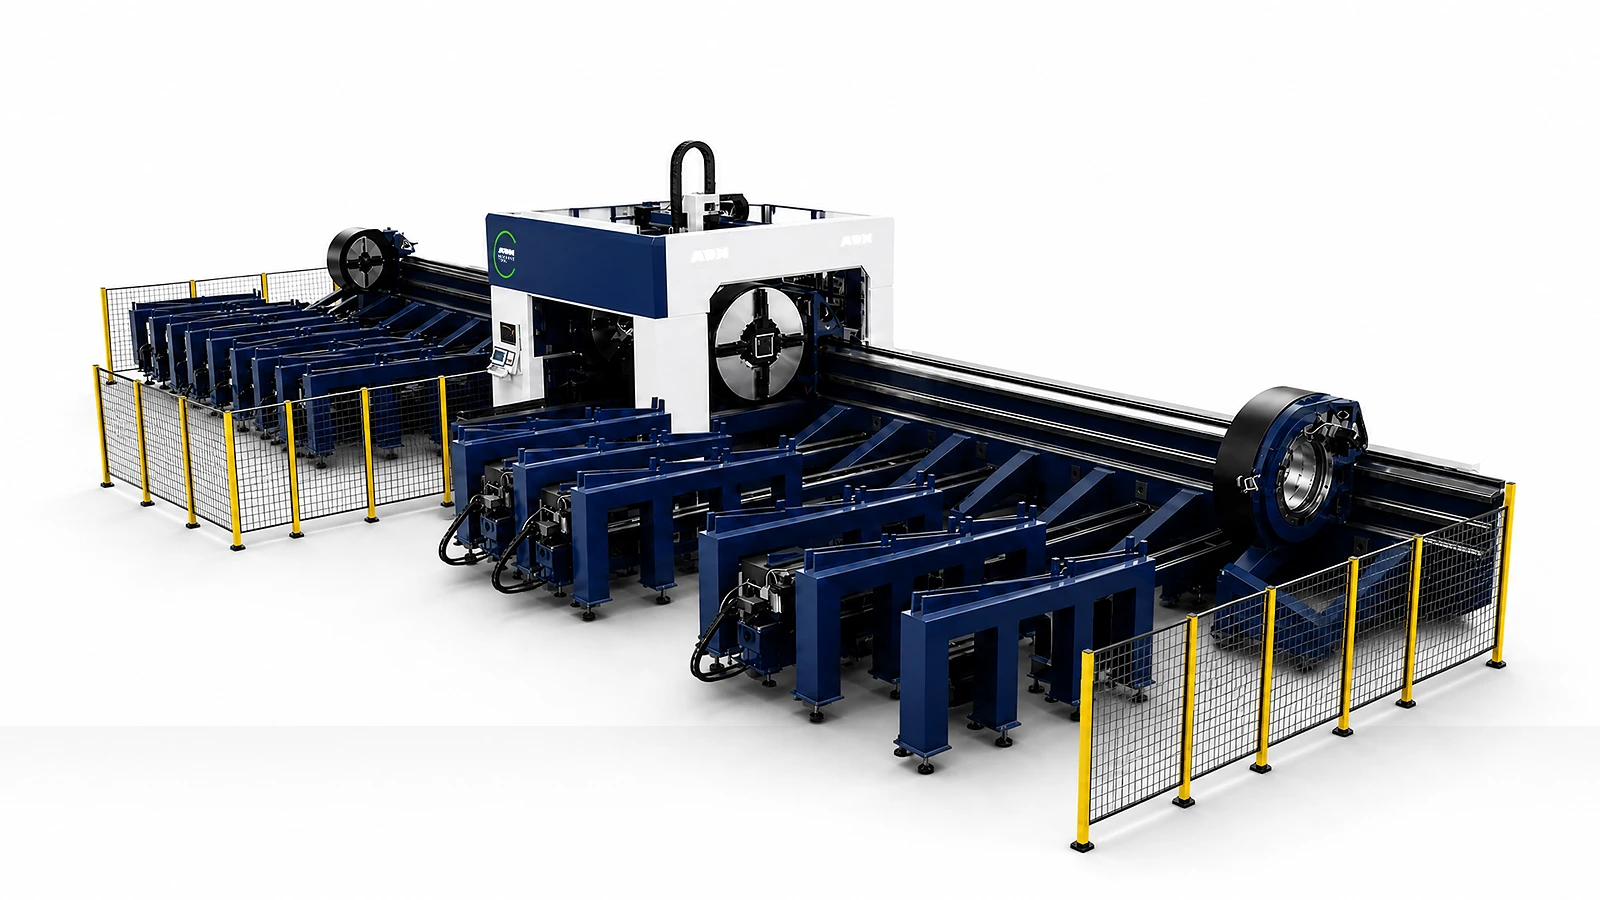
Технические характеристики
Выберите семейство моделей, количество патронов и комплект поставки. Длина заготовки соответствует модели 6, 9 или 12 м. Пневматическая загрузка имеет отдельные ограничения по размеру трубы и нагрузке. Номинальная скорость вращения патрона указана при скорости двигателя 1500 об/мин.
| Конфигурация модели | Архитектура патрона | Комплект патронов | Макс. длина заготовки (по модели) | Диапазон круглых труб | Диапазон квадратных труб | Ход по оси X | Ход по оси Z | Точность позиционирования | Повторяемость | Макс. сопряженная скорость | Максимальное ускорение | Номинальная скорость патрона | Макс. нагрузка на патрон | Ограничения пневматической загрузки |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Единица | (2) Взаимодействие со свойствами материала | мм | мм | мм | мм | мм/м | мм/м | м/мин | П | об/мин | кг | |||
| 2-патронный A · ULT6016/9016/12016 | 2-патронный | А | 6 / 9 / 12 | Ø10–160 | 160×160 | 300 | 250 | ±0.04 | ±0.03 | 100 | 1.2 | 53.5 | 150 | Квадратная труба: описанный диаметр ≤160 мм |
| 2-патронный B · ULT6016/9016/12016 | 2-патронный | B | 6 / 9 / 12 | Ø10–160 | 160×160 | 300 | 250 | ±0.04 | ±0.03 | 100 | 1.2 | 53.5 | 160 | Квадратная труба: описанный диаметр ≤160 мм |
| 2-патронный A · ULT6024/9024/12024 | 2-патронный | А | 6 / 9 / 12 | Ø10–240 | 227×227 | 400 | 300 | ±0.04 | ±0.03 | 100 | 1 | 53.5 | 400; 260 с пневматической загрузкой | Круглая труба: Ø10–220 мм; квадратная труба: описанный диаметр ≤220 мм |
| 2-патронный B · ULT6024/9024/12024 | 2-патронный | B | 6 / 9 / 12 | Ø10–230 | 230×230 | 400 | 300 | ±0.04 | ±0.03 | 100 | 1 | 53.5 | 260 | Круглая труба: Ø10–220 мм; квадратная труба: описанный диаметр ≤220 мм |
| 2-патронный A · ULT6028/9028/12028 | 2-патронный | А | 6 / 9 / 12 | Ø10–280 | 275×275 | 450 | 300 | ±0.04 | ±0.03 | 75 | 0.8 | 37.5 | 600 | Недоступно |
| 2-патронный A · ULT6036/9036/12036 | 2-патронный | А | 6 / 9 / 12 | Ø10–360 | 350×350 | 550 | 400 | ±0.04 | ±0.03 | 60 | 0.6 | 23 | 1000 | Недоступно |
| 3-кулачковый патрон A · ULT6024/9024/12024 | 3-кулачковый патрон | А | 6 / 9 / 12 | Ø10–240 | 227×227 | 700 | 350 | ±0.04 | ±0.03 | 100 | 1 | 53.5 | 400 | Не указано для данной конфигурации |
| 3-кулачковый патрон B · ULT6024/9024/12024 | 3-кулачковый патрон | B | 6 / 9 / 12 | Ø10–230 | 230×230 | 700 | 350 | ±0.04 | ±0.03 | 100 | 1 | 53.5 | 260 | Не указано для данной конфигурации |
| 3-кулачковый патрон A · ULT6028/9028/12028 | 3-кулачковый патрон | А | 6 / 9 / 12 | Ø10–280 | 275×275 | 800 | 350 | ±0.04 | ±0.03 | 75 | 0.8 | 37.5 | 600 | Не указано для данной конфигурации |
| 3-кулачковый патрон A · ULT6036/9036/12036 | 3-кулачковый патрон | А | 6 / 9 / 12 | Ø10–360 | 350×350 | 1000 | 400 | ±0.04 | ±0.03 | 60 | 0.6 | 23 | 1000 | Не указано для данной конфигурации |
Входные отверстия для труб
Профиль, геометрия реза, обработка материала и технологические данные определяют правильный маршрут ULT.
01
Укажите круглые, квадратные или утвержденные профили, внешние размеры, толщину стенки, длину, вес, прямолинейность и состояние поверхности.
02
Определите отверстия, пазы, срезы под углом, соединения, фаски, открытые профили, минимальный элемент и целевой остаток.
03
Зафиксируйте параметры подачи, опор, передачи между патронами, выгрузки, сбора и восстановления.
04
Подтвердите параметры питания, газа, образцов, контроллера, раскроя труб, компенсации, предотвращения столкновений с патроном и интерфейсов данных.
Станок в работе
Посмотрите демонстрацию ULT6024 мощностью 6 кВт, затем сравните поддержку трубы, доступ к патрону и геометрию реза с вашими профилями и требованиями к готовым деталям.
Смотреть на YouTube (откроется в новой вкладке)Системы продукции
Выбор ULT начинается с трубы и компоновки патронов. Поддержка заготовки, согласованное движение, программное обеспечение для резки и модули обработки должны соответствовать одному и тому же диапазону профилей.
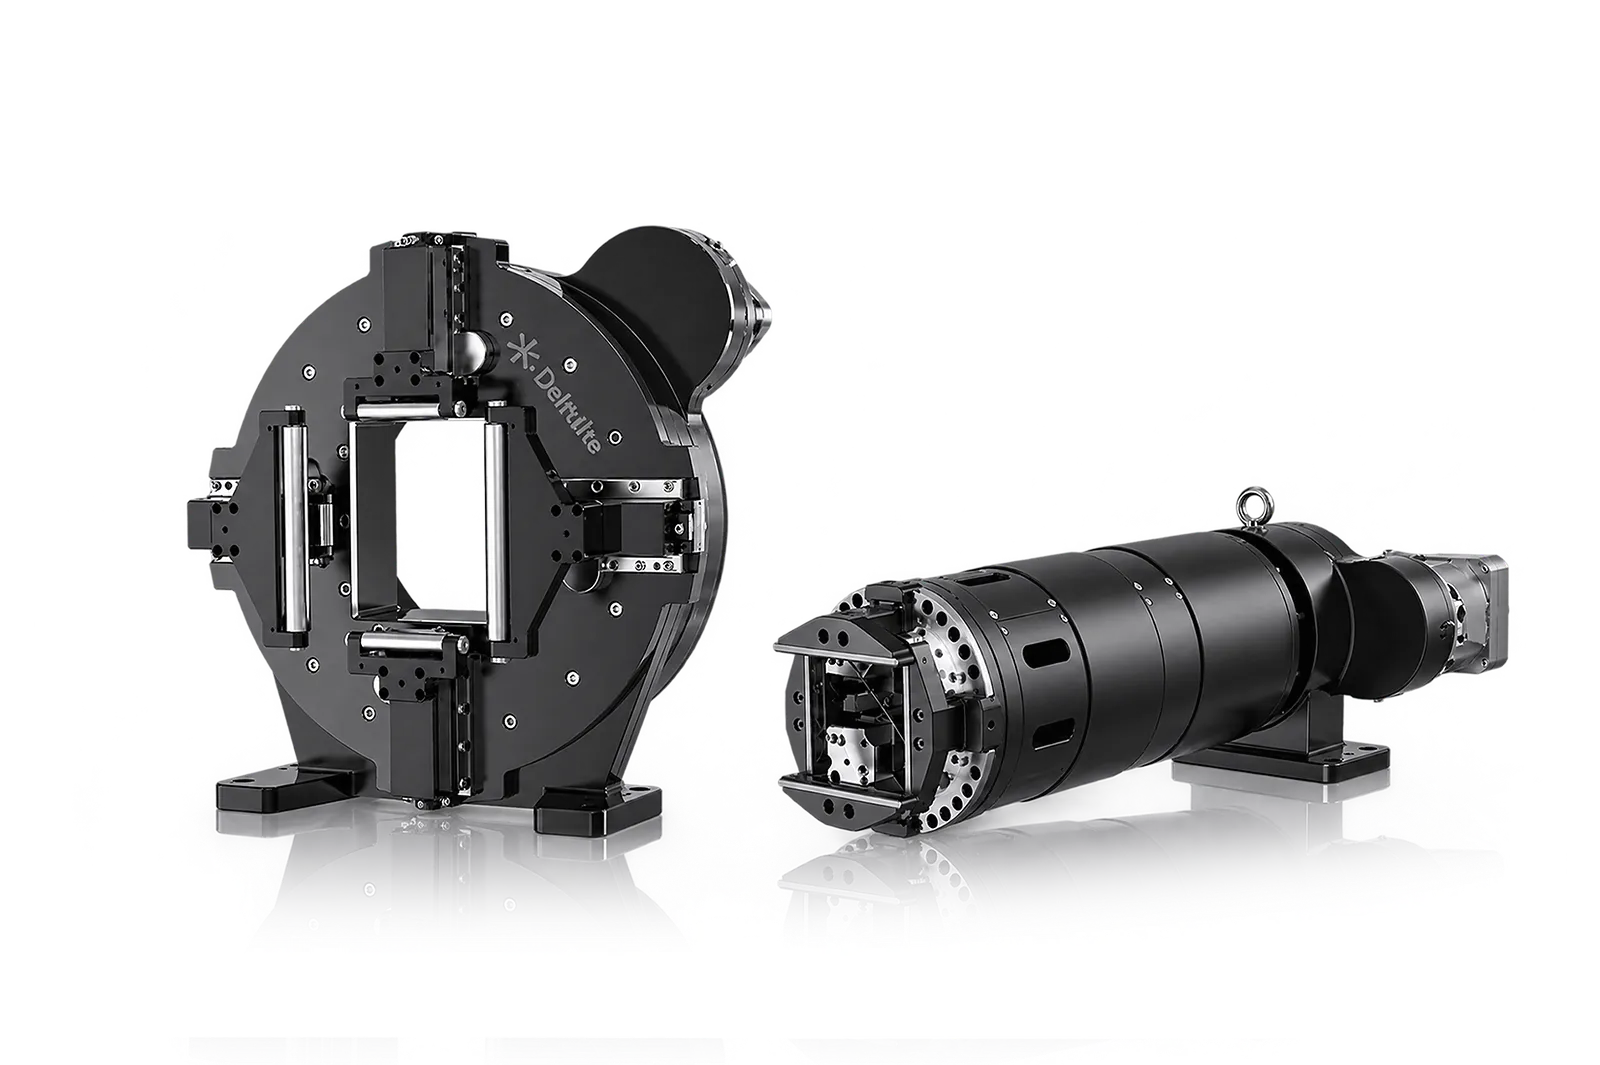
Двухпатронная компоновка
Выбранная двухпатронная компоновка определяет захват, индексацию и перемещение трубы.
Проверьте ее точные рабочие границы, пределы загрузки и остатков в соответствии с формой, длиной и весом заготовки.
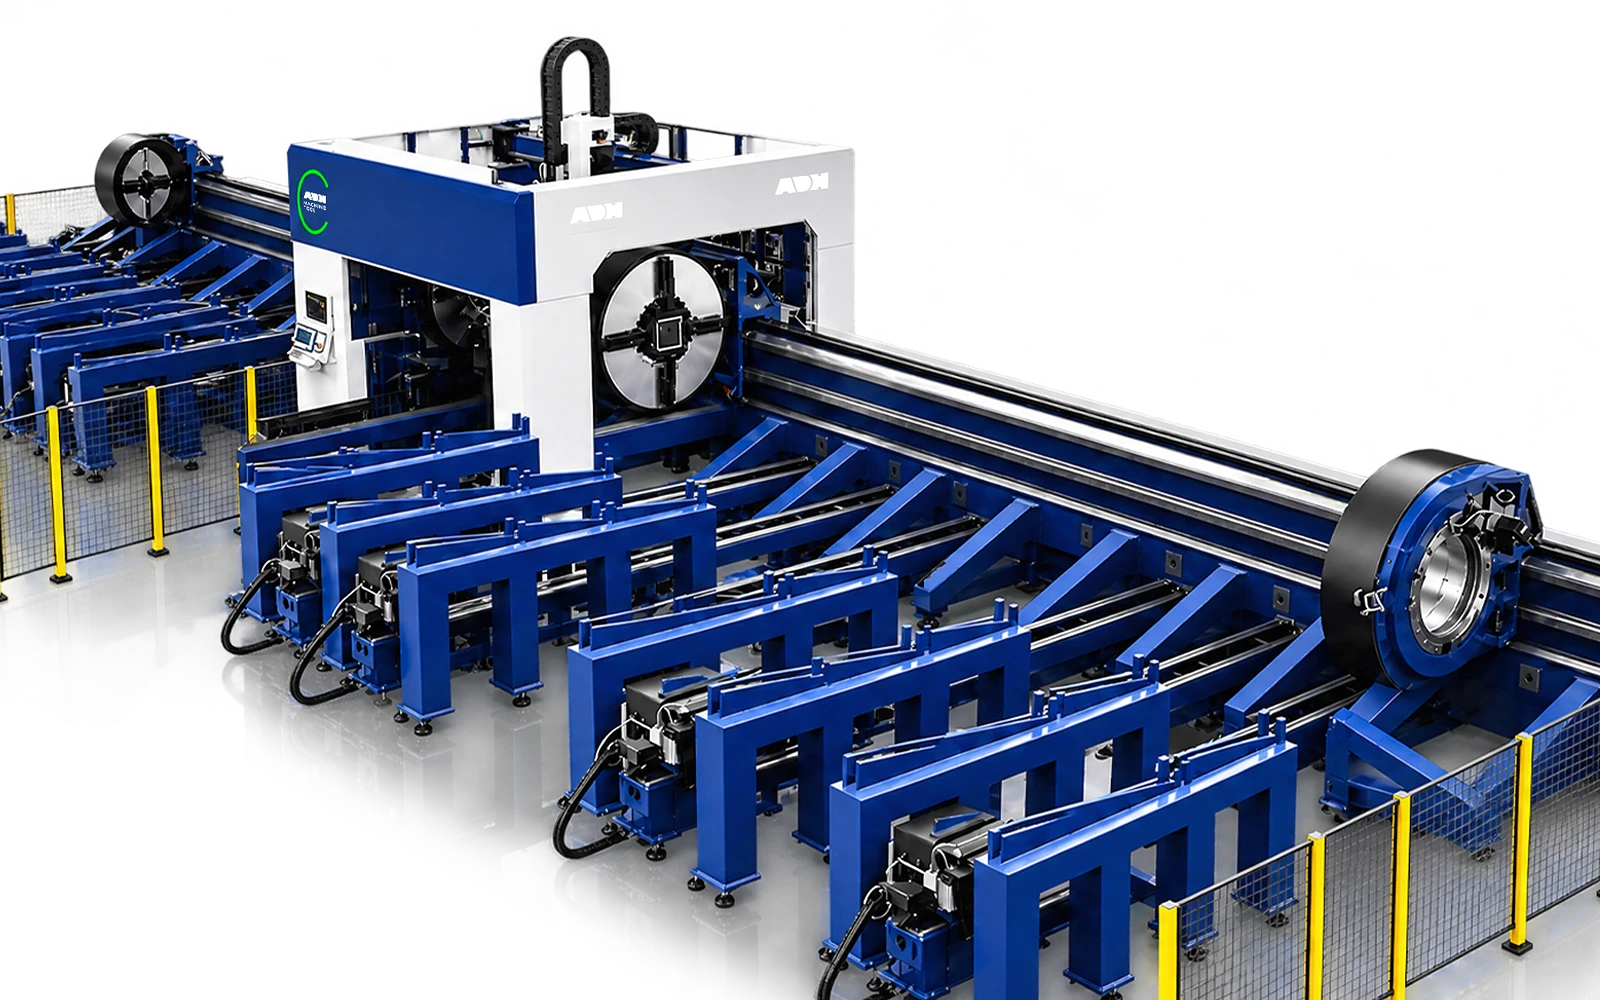
Трехпатронная компоновка
В схеме с тремя патронами принимающий патрон поддерживает заготовку по мере ее прохождения через режущую головку. Для тяжелых сечений или фасок проверьте, где патроны перехватывают заготовку, как поддерживается оставшаяся длина и проходит ли головка профиль под требуемым углом. Используйте длину заготовки и массу на метр для определения размеров системы загрузки.
Сравните точные данные станка для выполнения задачи. Количество патронов, поставщик и модель являются отдельными вариантами конфигурации.
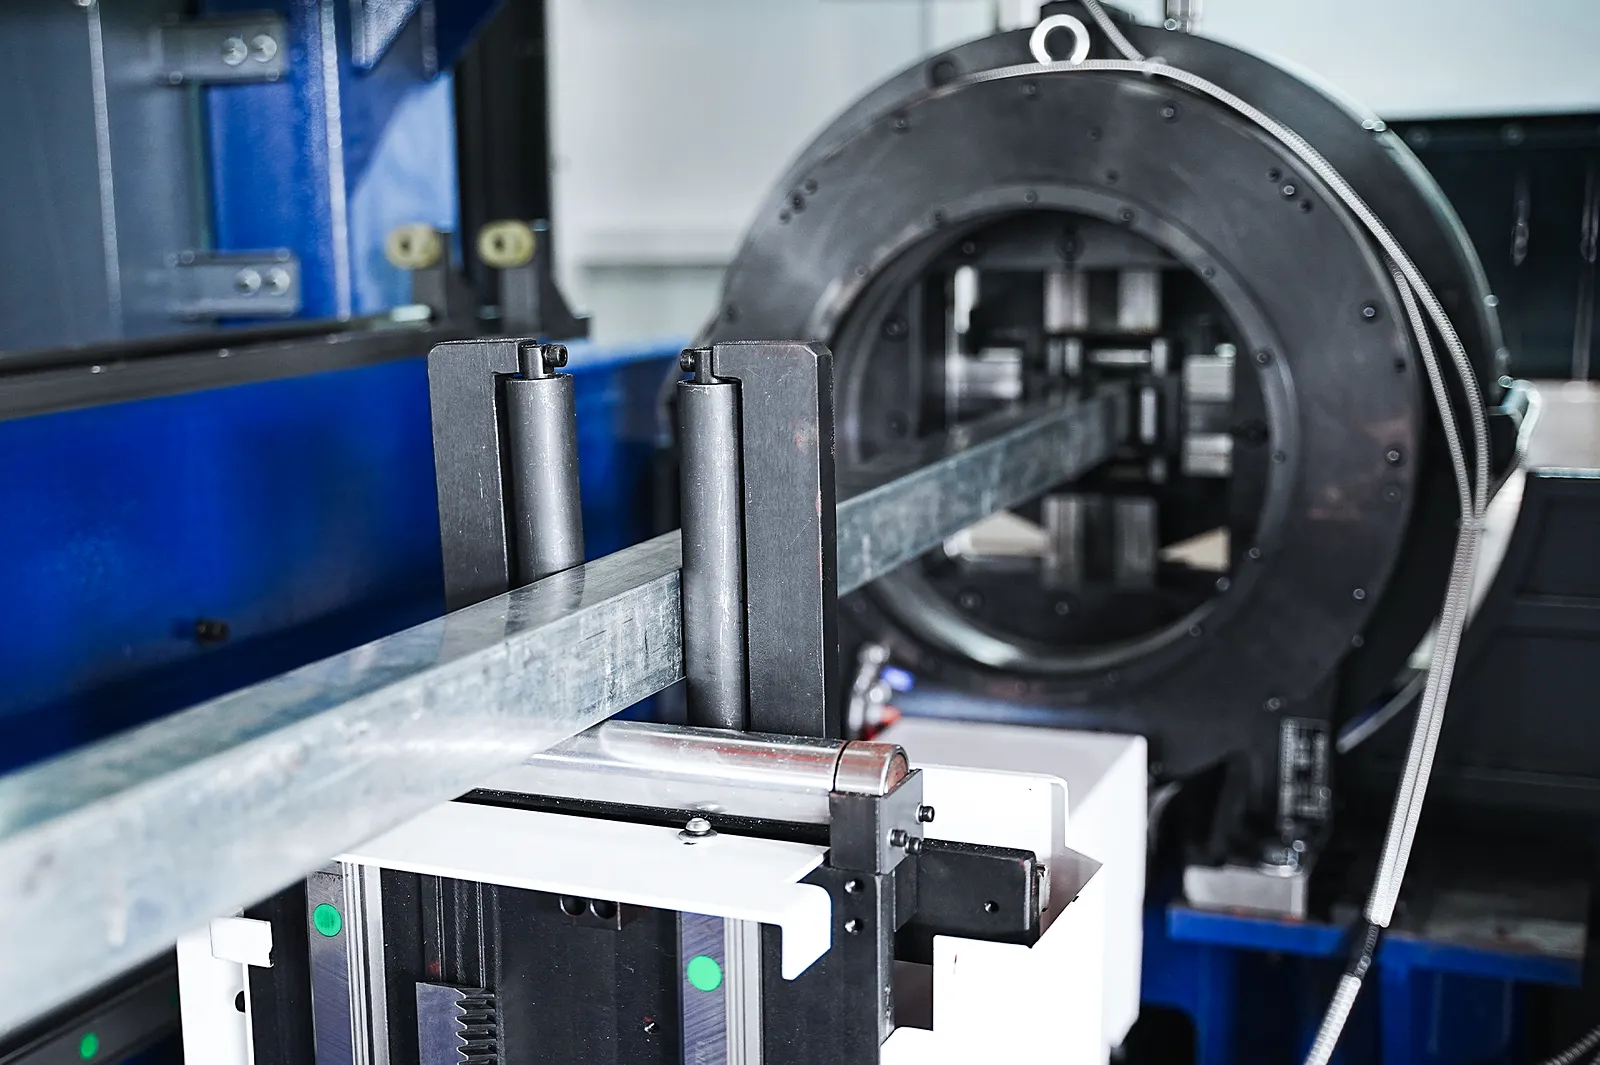
Поддержка заготовки
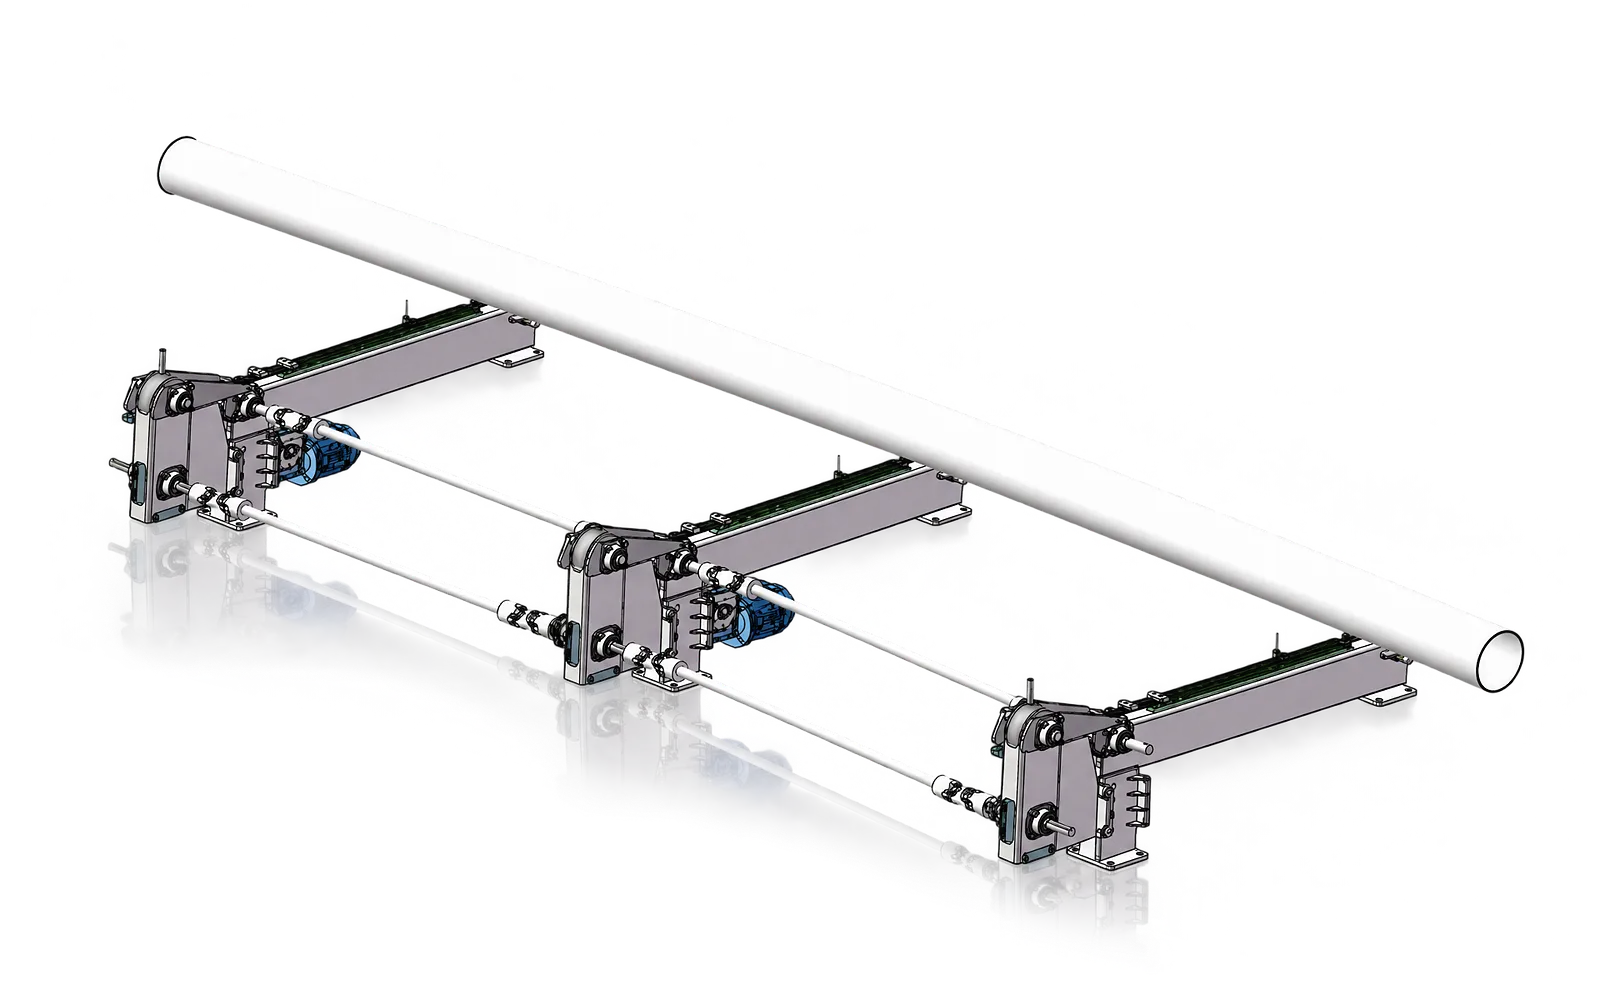
Опоры поддерживают положение трубы во время её подачи и вращения.
Подбирайте опору в соответствии с длиной и весом профиля, учитывая фундамент и доступ для монтажа.
Координированное движение
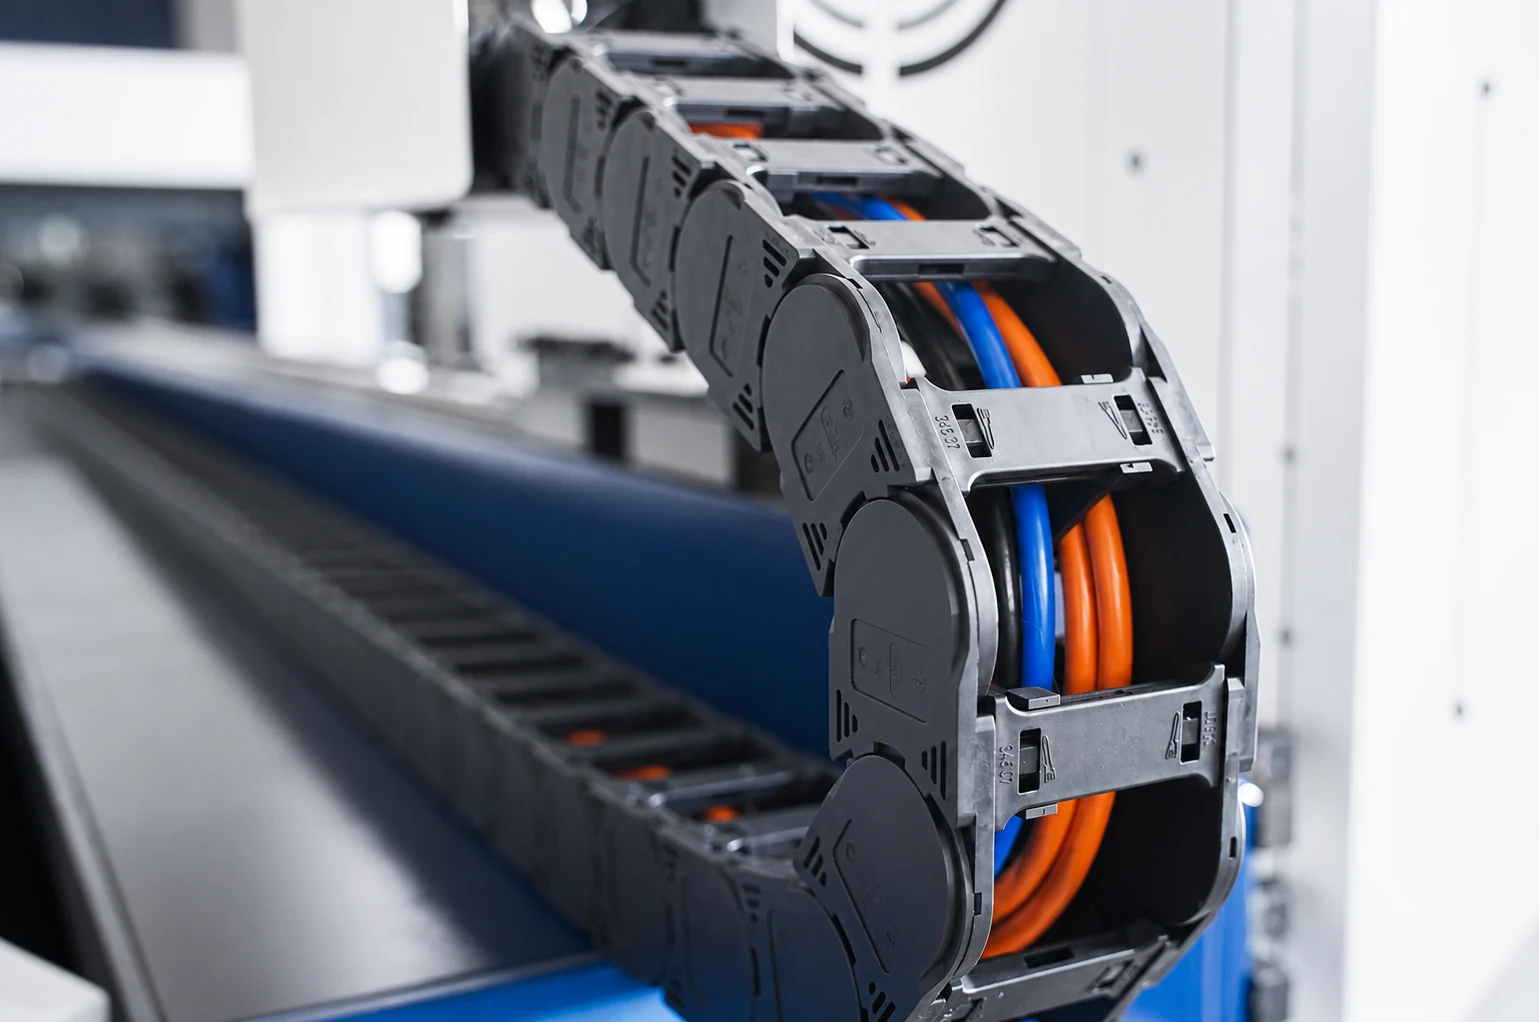
Система передачи и движения обеспечивает подачу и вращение профиля в процессе выполнения последовательности операций.
Используйте выбранную модель для перемещения, вращения, скорости и нагрузки. Включите обработку остатков в компоновку.
Резка труб
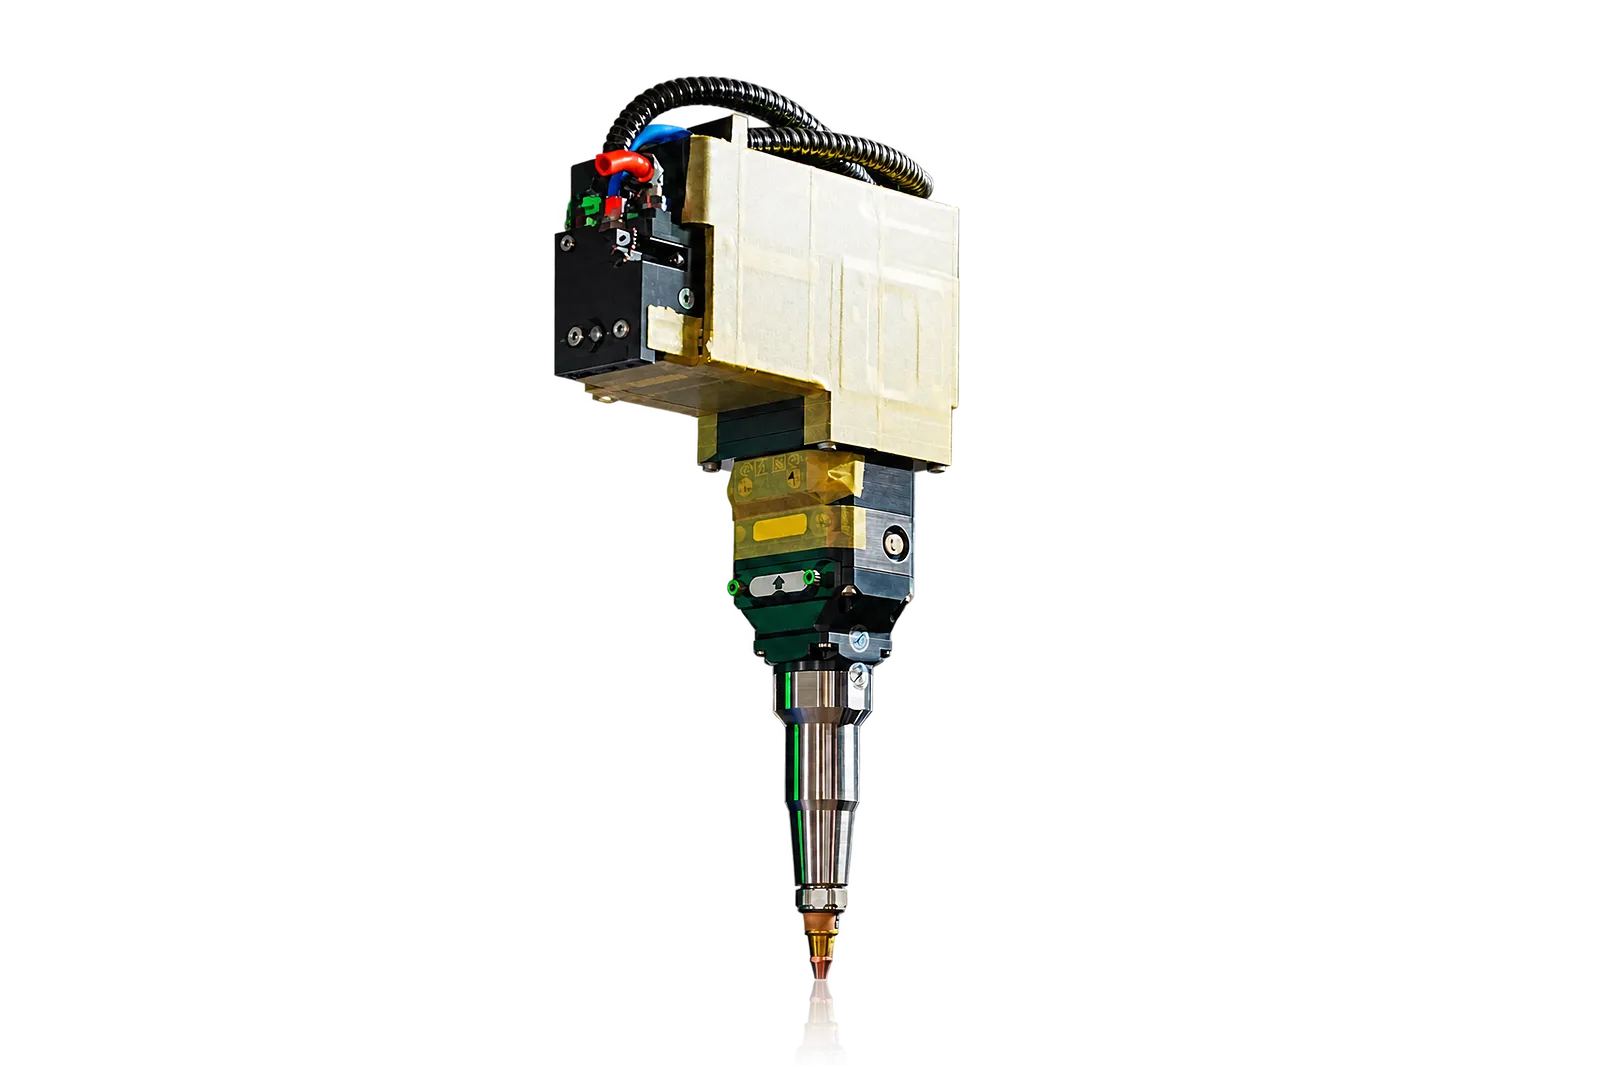
Линейные, поворотные и высотные оси координируют работу режущей головки с трубой.
Проверьте соответствие предполагаемых форм и элементов фактическим механическим возможностям. Для выполнения резки со скосом и работы с дополнительными осями требуется соответствующая конфигурация.
Программное управление
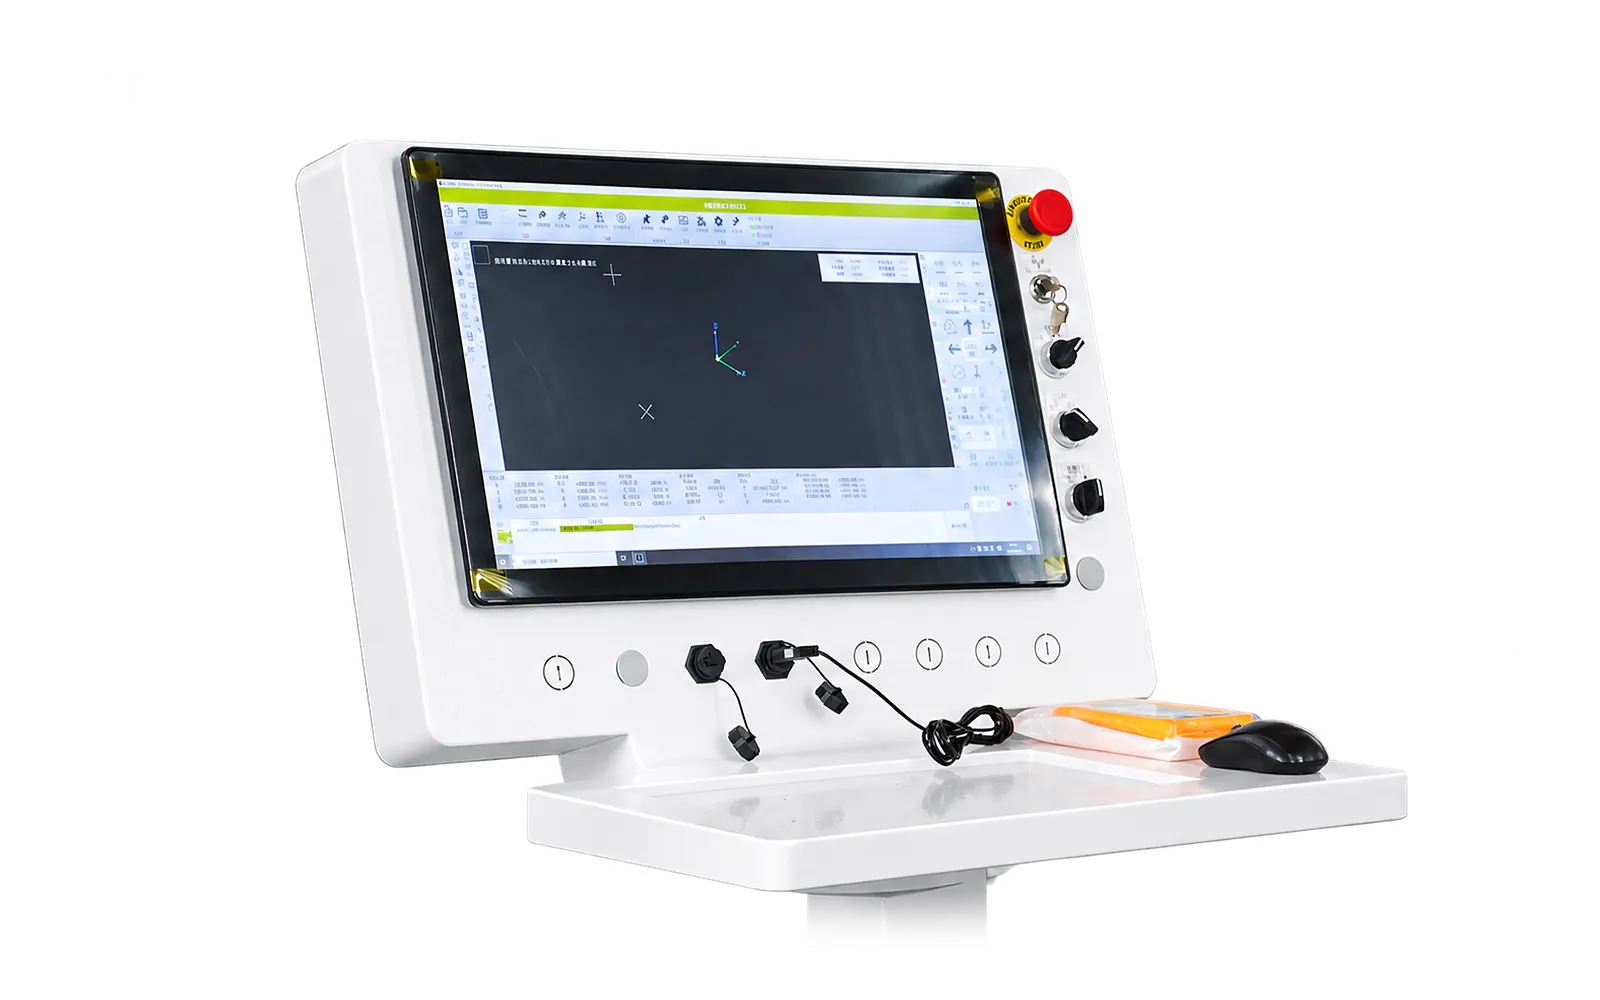
Поставляемое программное обеспечение управляет доступными функциями раскроя, компенсации и обхода патрона.
Проверьте необходимые программные функции с выбранным контроллером и архитектурой станка.
Подача
Выбор системы подачи зависит от длины, веса и состояния пачки заготовок.
Проверьте положения захвата и поддержки для предполагаемых профилей и укажите модуль подачи.
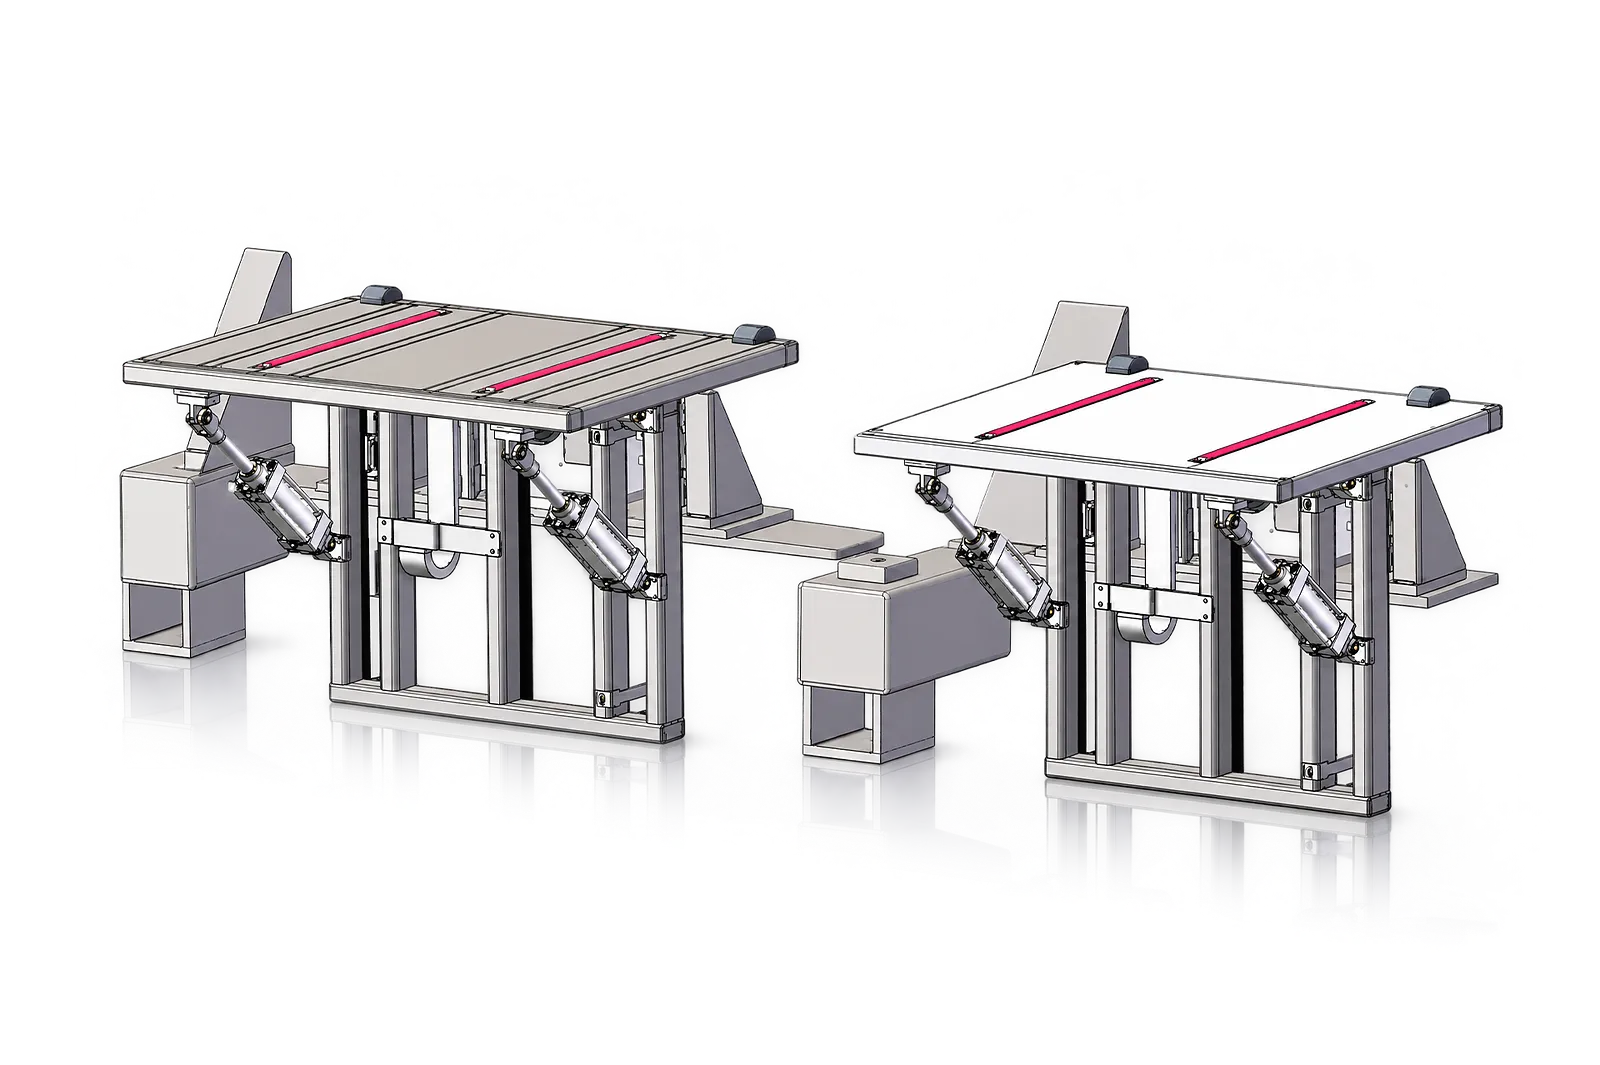
Выгрузка
Выгрузка выбирается отдельно от подачи в зависимости от длины готовой детали и потребностей в сборе.
Проверьте положения выхода и определите интерфейс модуля выгрузки с режущим станком.
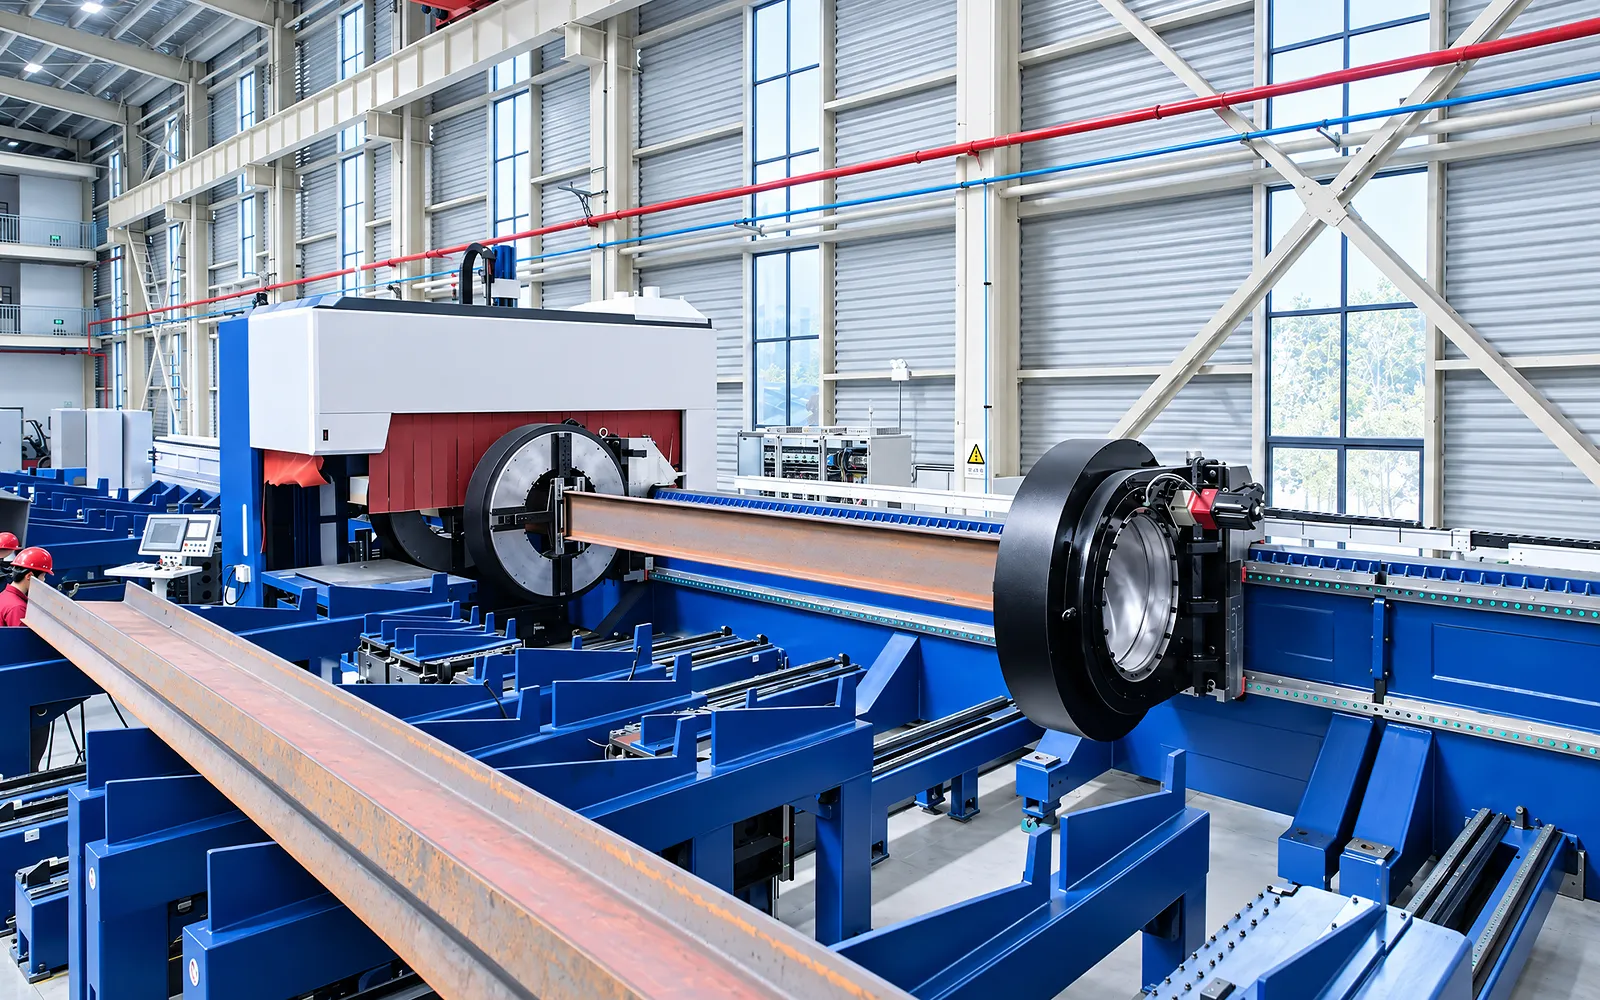
Пробный профиль
Репрезентативный профиль отрабатывает захват, выравнивание, вращение и полную последовательность резки.
Используйте согласованный материал и настройки процесса; включите загрузку и обработку остатков.
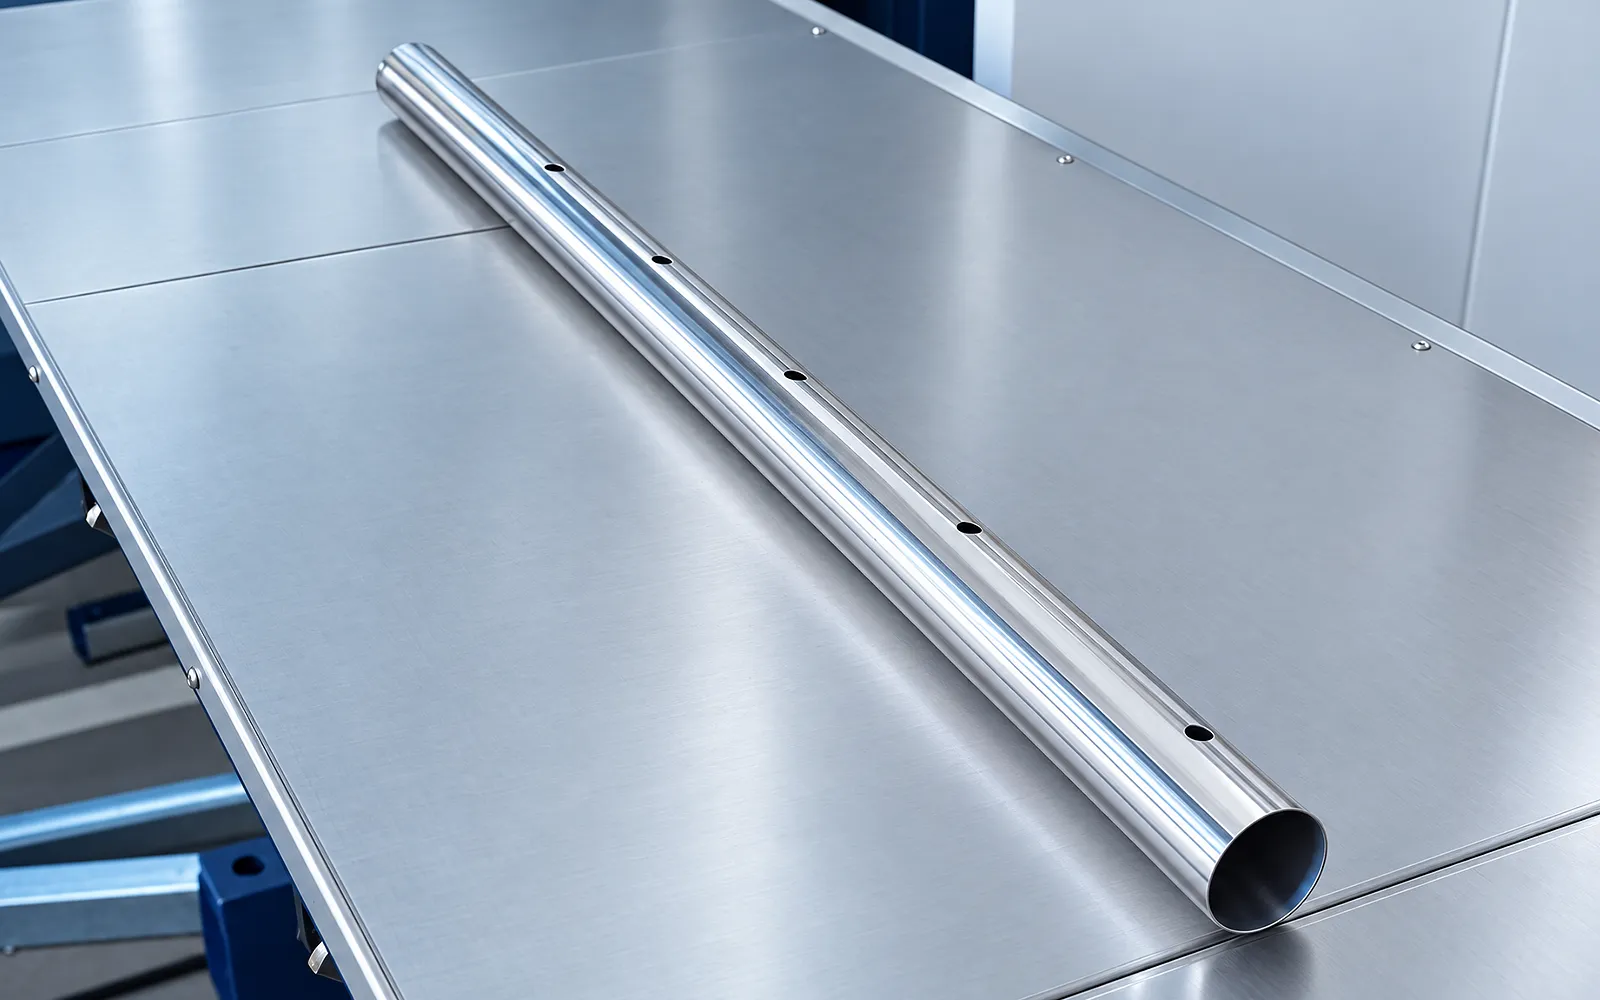
Проверка реза
Проверьте элементы профиля и готовые размеры на соответствие чертежу.
Согласуйте критерии проверки для выбранной архитектуры, не объединяя спецификации из разных компоновок.
Выбор модели
Используйте одну точную модель колонны с двумя или тремя патронами для диапазона труб, перемещения, полезной нагрузки и размеров.
Используйте одну точную модель колонны для диапазона труб, хода, точности, скорости, ускорения, вращения патрона, полезной нагрузки и размеров.
Комплект патронов, фаска, опоры, подающее устройство, выгрузка, контроллер и программное обеспечение зависят от проекта.
Подтвердите профиль, стенку, длину, прямолинейность, вес, остаток, обработку, образец и безопасность.
Связанные станки и выбор
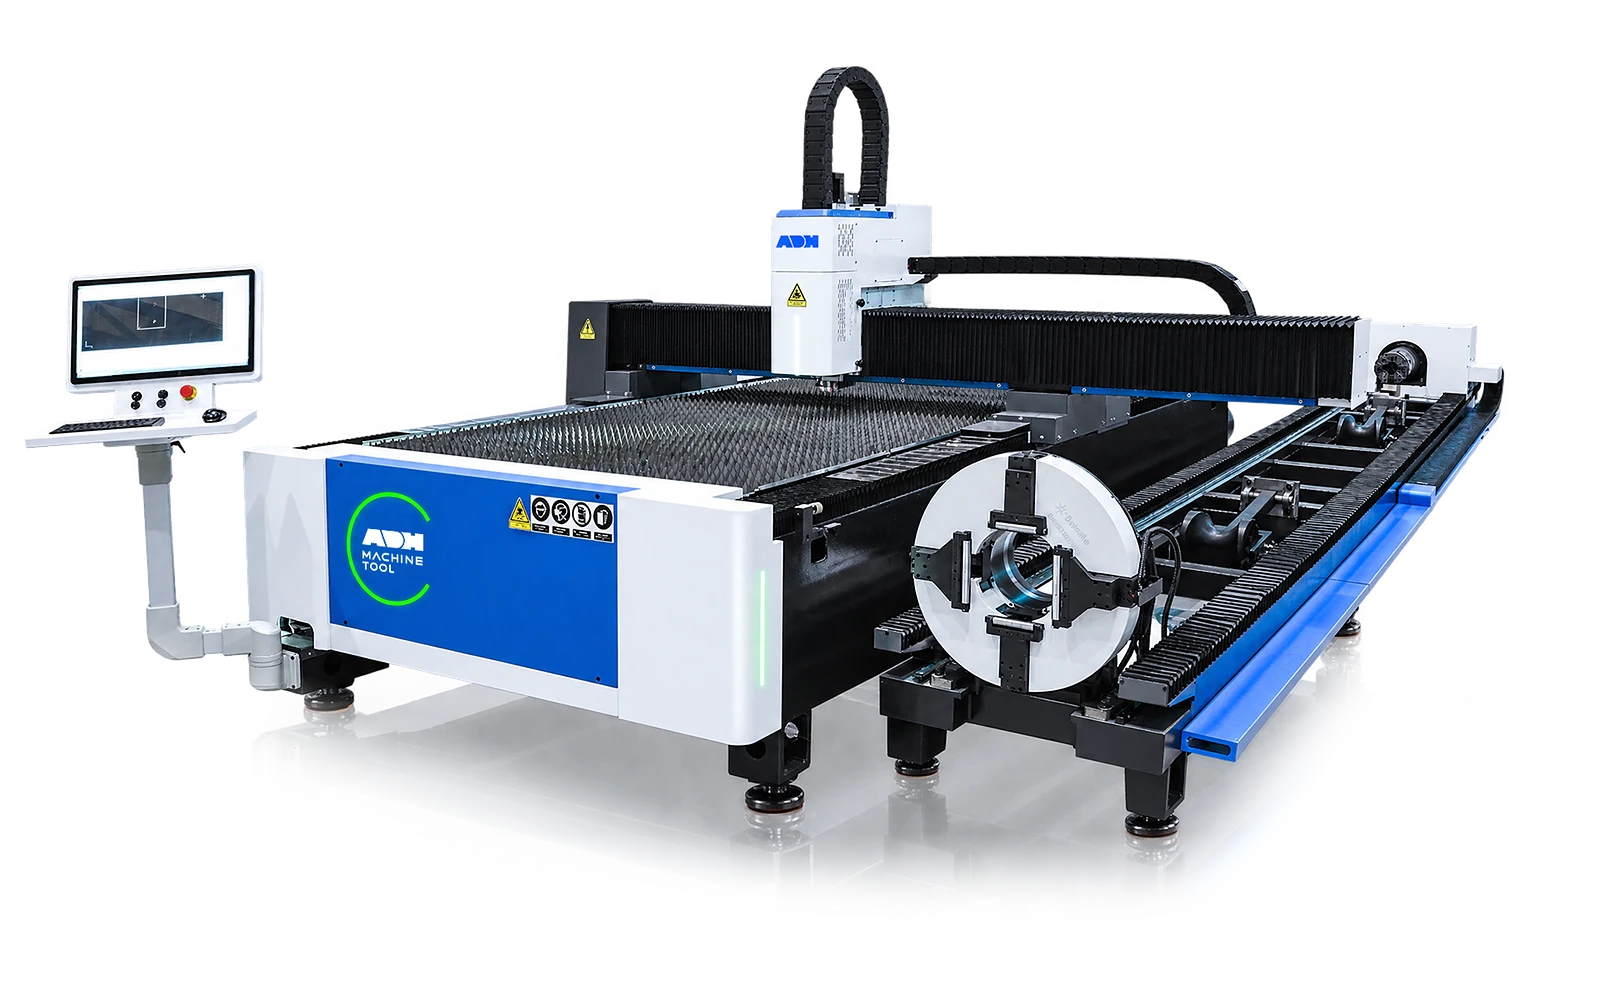
Узнайте, как китайский контрактный производитель объединил отдельный лазер для труб и лазер для листов в своем производственном процессе.
Контрактное производство · Цзянсу, Китай
Сочетание резки листов мощностью 30 кВт и резки труб мощностью 12 кВт для расширения производственных возможностей контрактного производителя.
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.