
01
Автоматическая смена верхнего инструмента
Активная программа собирает и позиционирует сегментированные верхние инструменты для требуемой рабочей длины.
Автоматическая смена инструмента
Автоматическая смена верхнего инструмента для производства смешанных партий панелей с сервоэлектрическим формованием и опциональной автоматизированной обработкой.
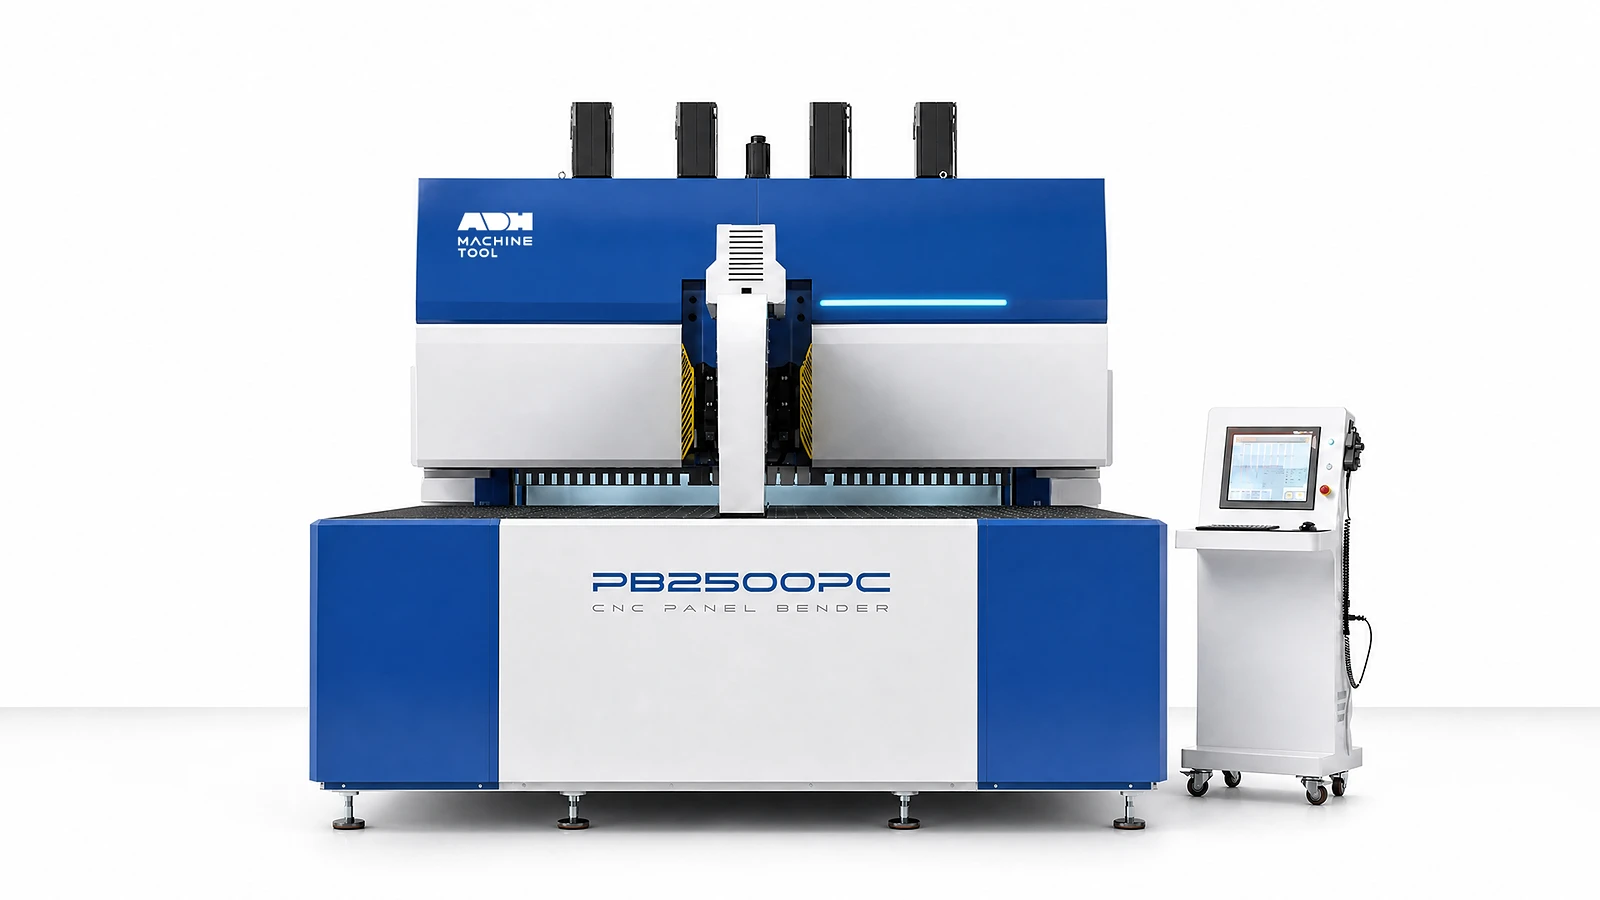
Технические характеристики
Сравните четыре модели PB-A по максимальному размеру гиба, высоте полки, минимальным внутренним размерам и толщине материала. PB-A3200 принимает максимальный размер гиба 3200 × 1200 мм. Сверьте ограничения, отмеченные звездочкой, с вашим материалом, инструментом и последовательностью гибки.
| Модель | Макс. толщина · Нержавеющая сталь 304 | Макс. толщина · Холоднокатаная сталь | Макс. толщина · Алюминий | Самое быстрое время гибки* | Макс. ширина гибки | Высота гибки | Номинальное напряжение | Общая мощность | Шум* | Мин. толщина материала* | Мин. внутренний размер с четырех сторон* | Мин. внутренний размер с двух сторон* | Макс. размер гибки* | Диагональ | Вес | Оси | Длина | Ширина | Высота |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Единица | мм | мм | мм | с/гиб | мм | мм | V | кВт | дБ | мм | мм | мм | мм | мм | t | количество | мм | мм | мм |
| PB-A1630 | 1.5 | 2 | 3 | 0.2 | 1630 | 200 | 380 | ≈44 | ≈50 | ≈0.35 | 370×180 | 180 | 1630×1200 | 2340 | 12 | 26 | 4780 | 3110 | 2900 |
| PB-A2190 | 1.5 | 2 | 3 | 0.2 | 2190 | 200 | 380 | ≈89 | ≈50 | ≈0.35 | 370×180 | 180 | 2190×1200 | 2854 | 20 | 26 | 5700 | 3710 | 3200 |
| PB-A2610 | 1.5 | 2 | 3 | 0.2 | 2610 | 200 | 380 | ≈118 | ≈50 | ≈0.35 | 370×180 | 180 | 2610×1200 | 3240 | 24 | 26 | 6100 | 4140 | 3350 |
| PB-A3200 | 1.5 | 2 | 3 | 0.2 | 3200 | 200 | 380 | ≈165 | ≈50 | ≈0.35 | 390×200 | 200 | 3200×1200 | 3794 | 28 | 28 | 6950 | 4760 | 3500 |
Краткий обзор
PB-A объединяет выбор инструмента, сервопривод и опциональную обработку в единый рабочий процесс гибки панелей.
01
Активная программа собирает и позиционирует сегментированные верхние инструменты для требуемой рабочей длины.
02
Координированные оси управляют подачей, позиционированием, вращением и гибкой панели.
03
Импорт чертежей и моделирование помогают подготовить повторяющиеся панельные работы. Проверьте оснастку и возможные помехи для предполагаемого семейства деталей.
04
Роботизированная или портальная система обработки может быть выбрана для захвата, вращения и перемещения с необходимыми средствами защиты и интерфейсами.
Станок в работе
Посмотрите демонстрацию PB-A3200 с портальной загрузкой и выгрузкой, затем изучите смену инструмента, обработку заготовок и поток готовых панелей для вашего применения.
Смотреть на YouTube (откроется в новой вкладке)Системы продукции
PB-A добавляет выбираемый программой сегментированный инструмент к сервоэлектрической платформе для гибки панелей. Оценивайте смену инструмента, перемещение панели и любую внешнюю обработку как единую производственную последовательность.
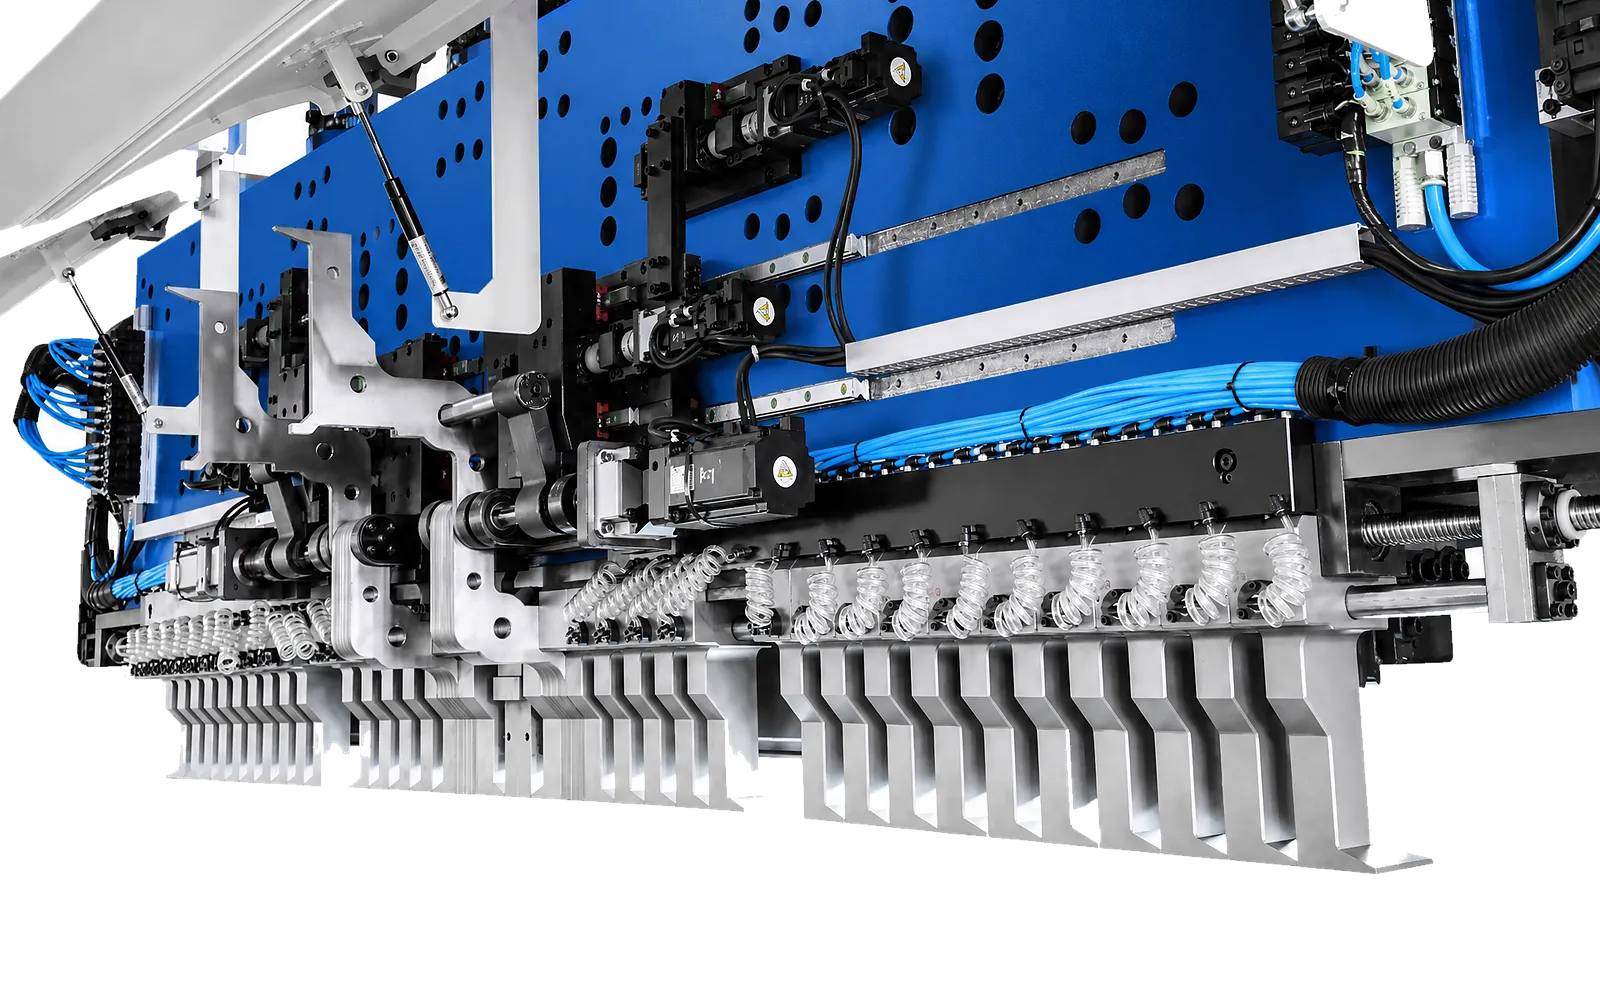
01
Активная программа собирает и позиционирует сегментированные верхние инструменты для требуемой рабочей длины. Это сокращает необходимость ручного выбора инструмента между совместимыми заданиями.
Проверьте инвентарь сегментов, комбинации инструментов и зазоры фланцев для номенклатуры панелей. Время переналадки зависит от требуемого расположения и конфигурации.
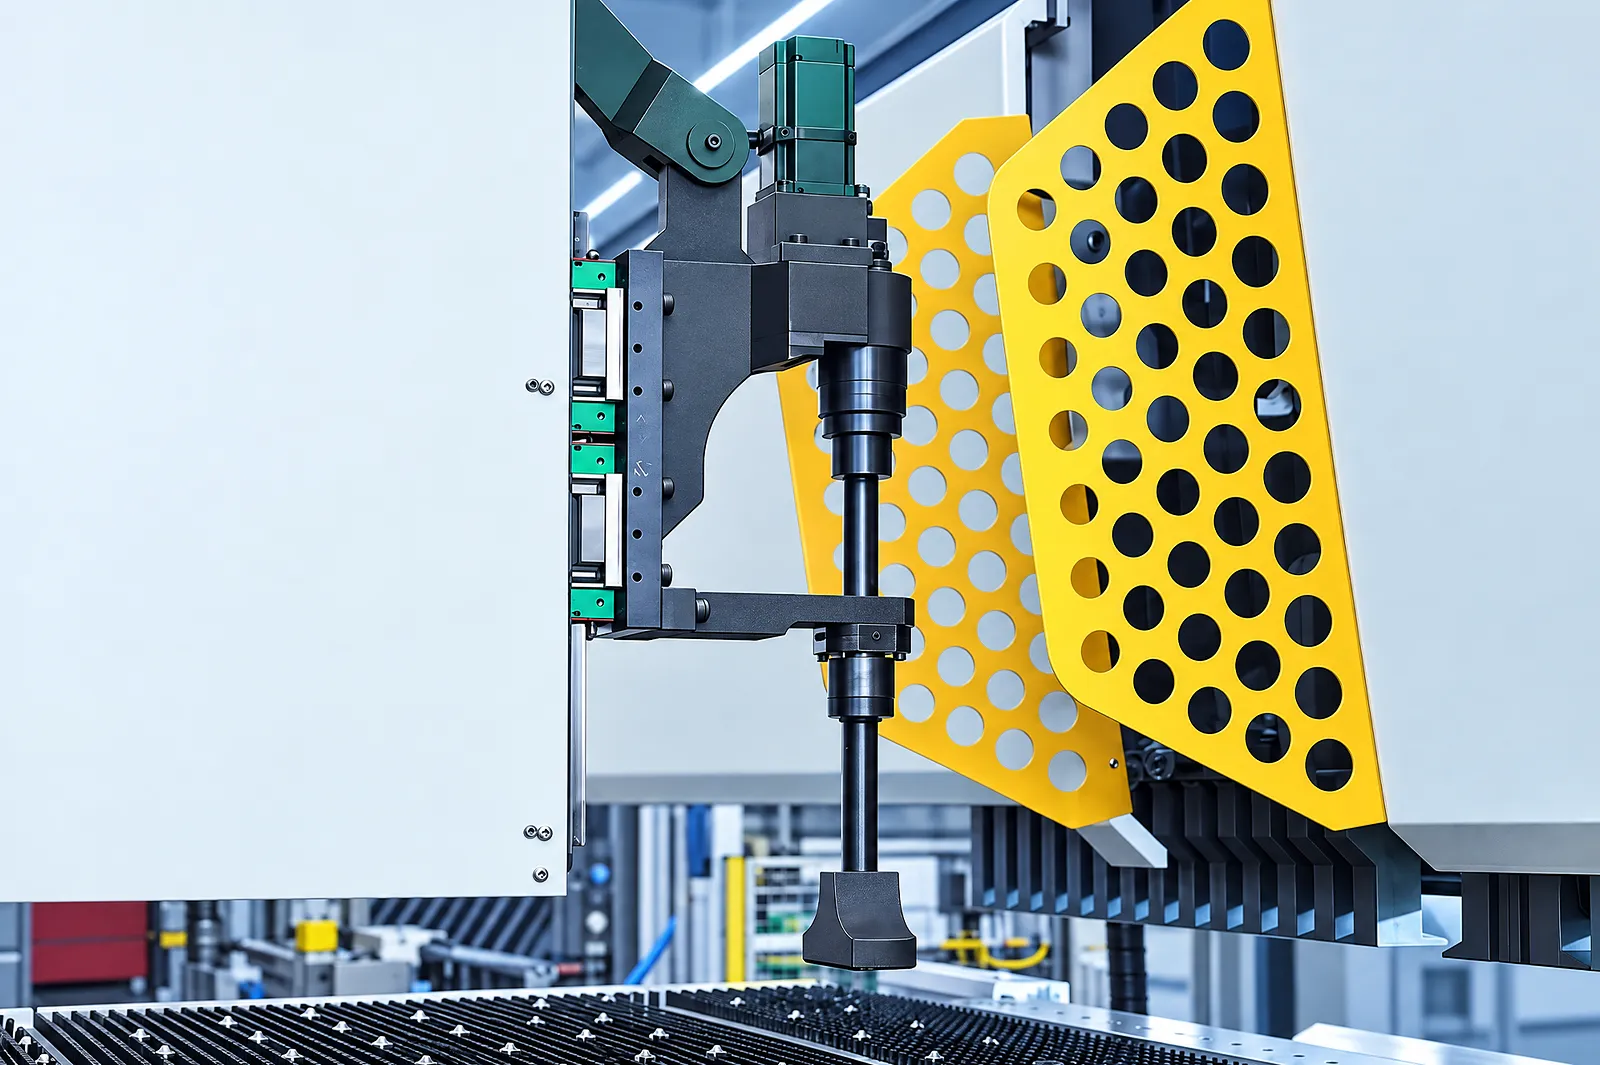
Оси подачи
Сервоэлектрические оси координируют подачу, позиционирование и поворот для подготовки панели к формовке.
Выберите модель в соответствии с габаритами панели и проверьте требуемые зазоры.
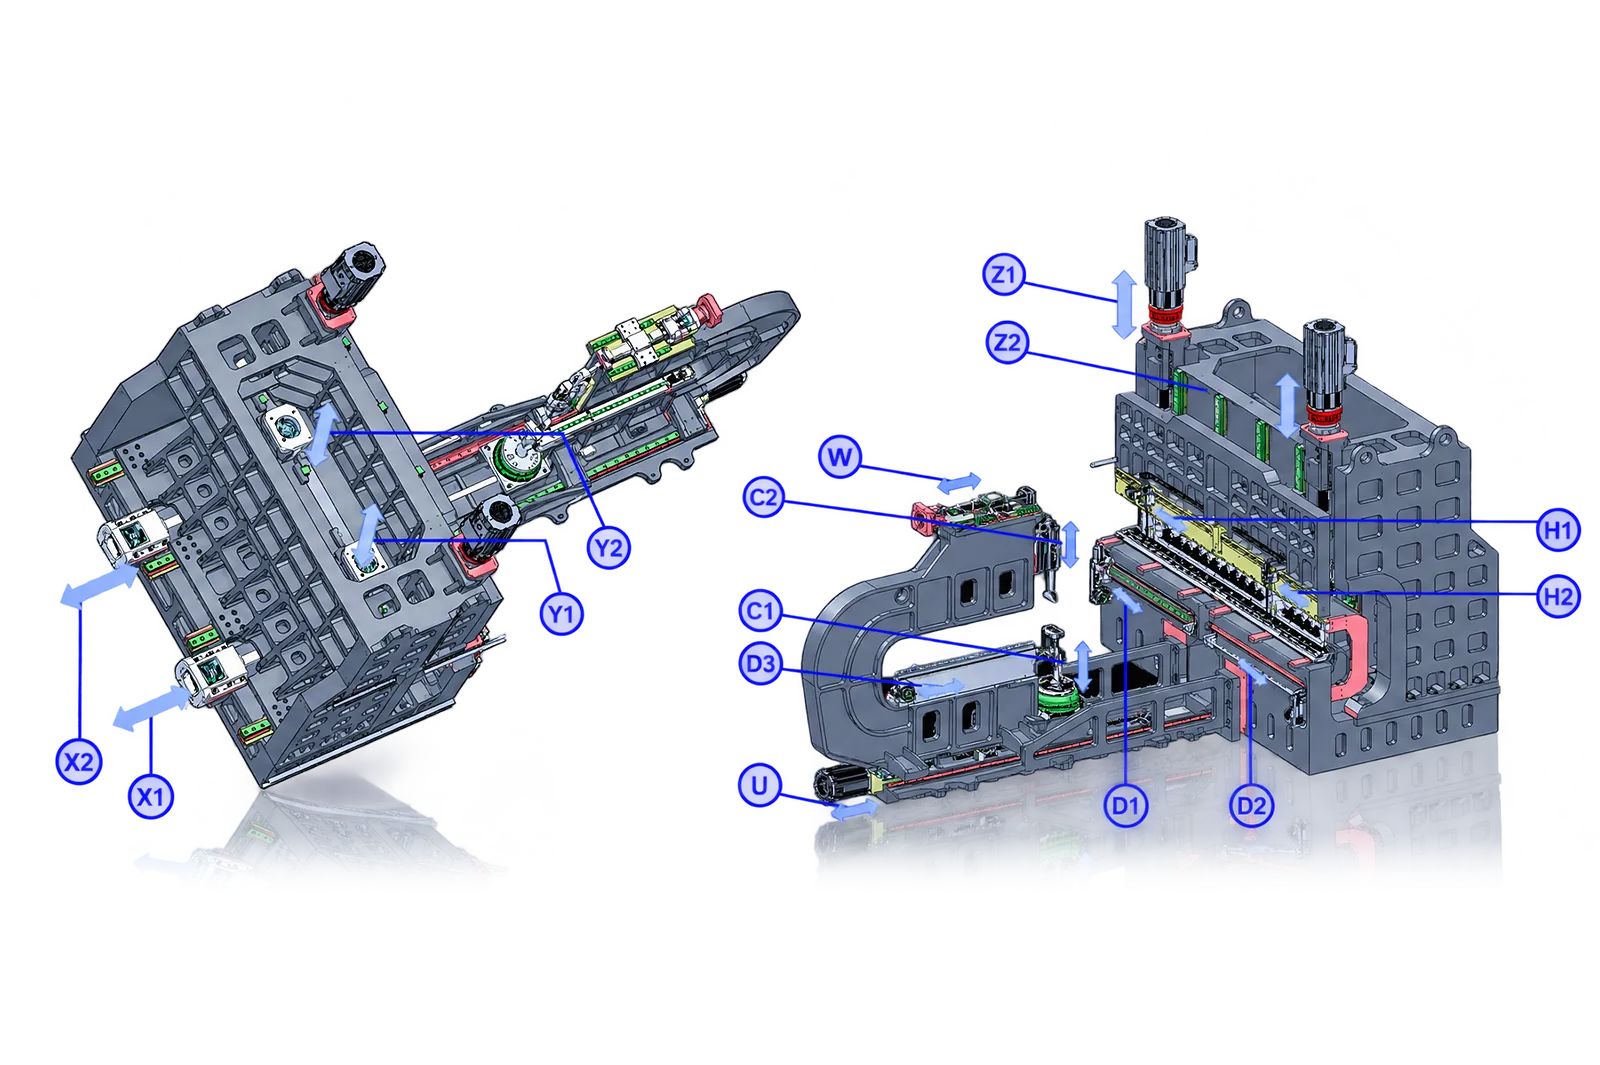
Оси формовки
Последовательность формовки координирует движение гибки с выбранным в программе инструментом.
Данные модели PB-A содержат 26 или 28 осей в зависимости от станка. Ознакомьтесь с функциями выбранного пакета.
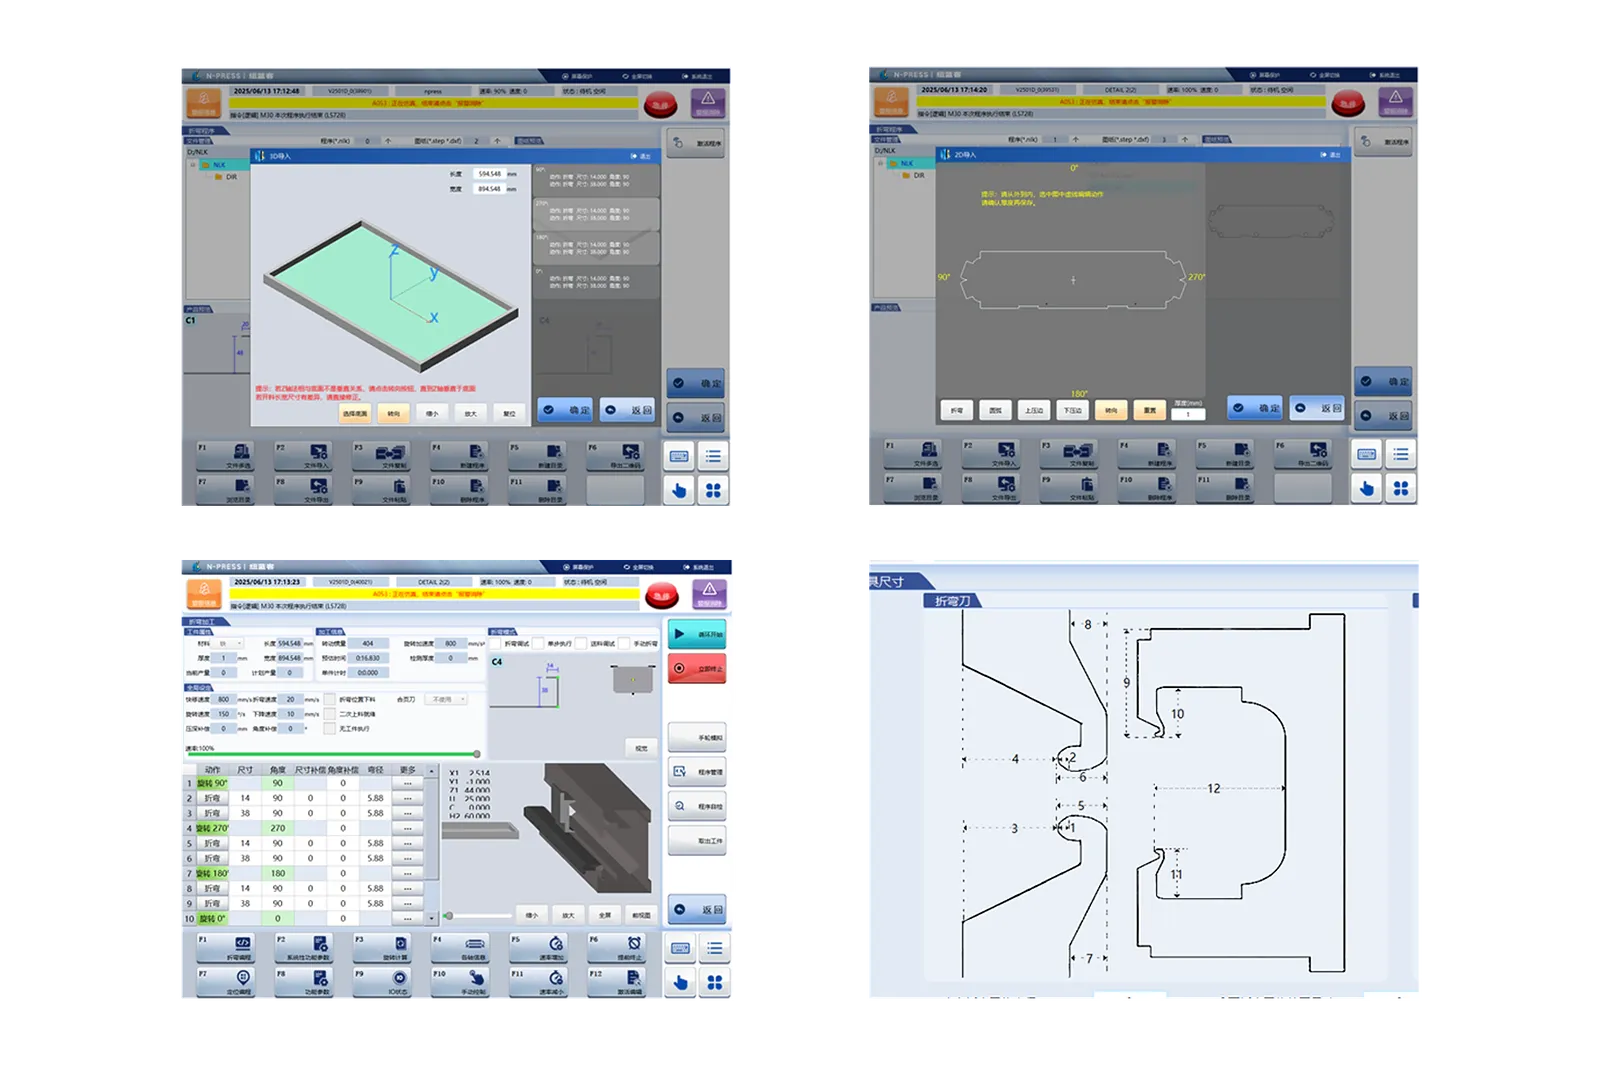
Ввод чертежа
Импорт чертежа связывает геометрию панели с подготовкой программы в поставляемом пакете управления.
Подтвердите поддерживаемые функции ввода и программного обеспечения для предполагаемого семейства панелей.
Проверка последовательности
Последовательность и симуляция поддерживают проверку комбинаций инструментов, помех и компенсации.
Продемонстрируйте репрезентативные панели и подтвердите функциональные возможности процесса, включенные в поставляемое программное обеспечение.
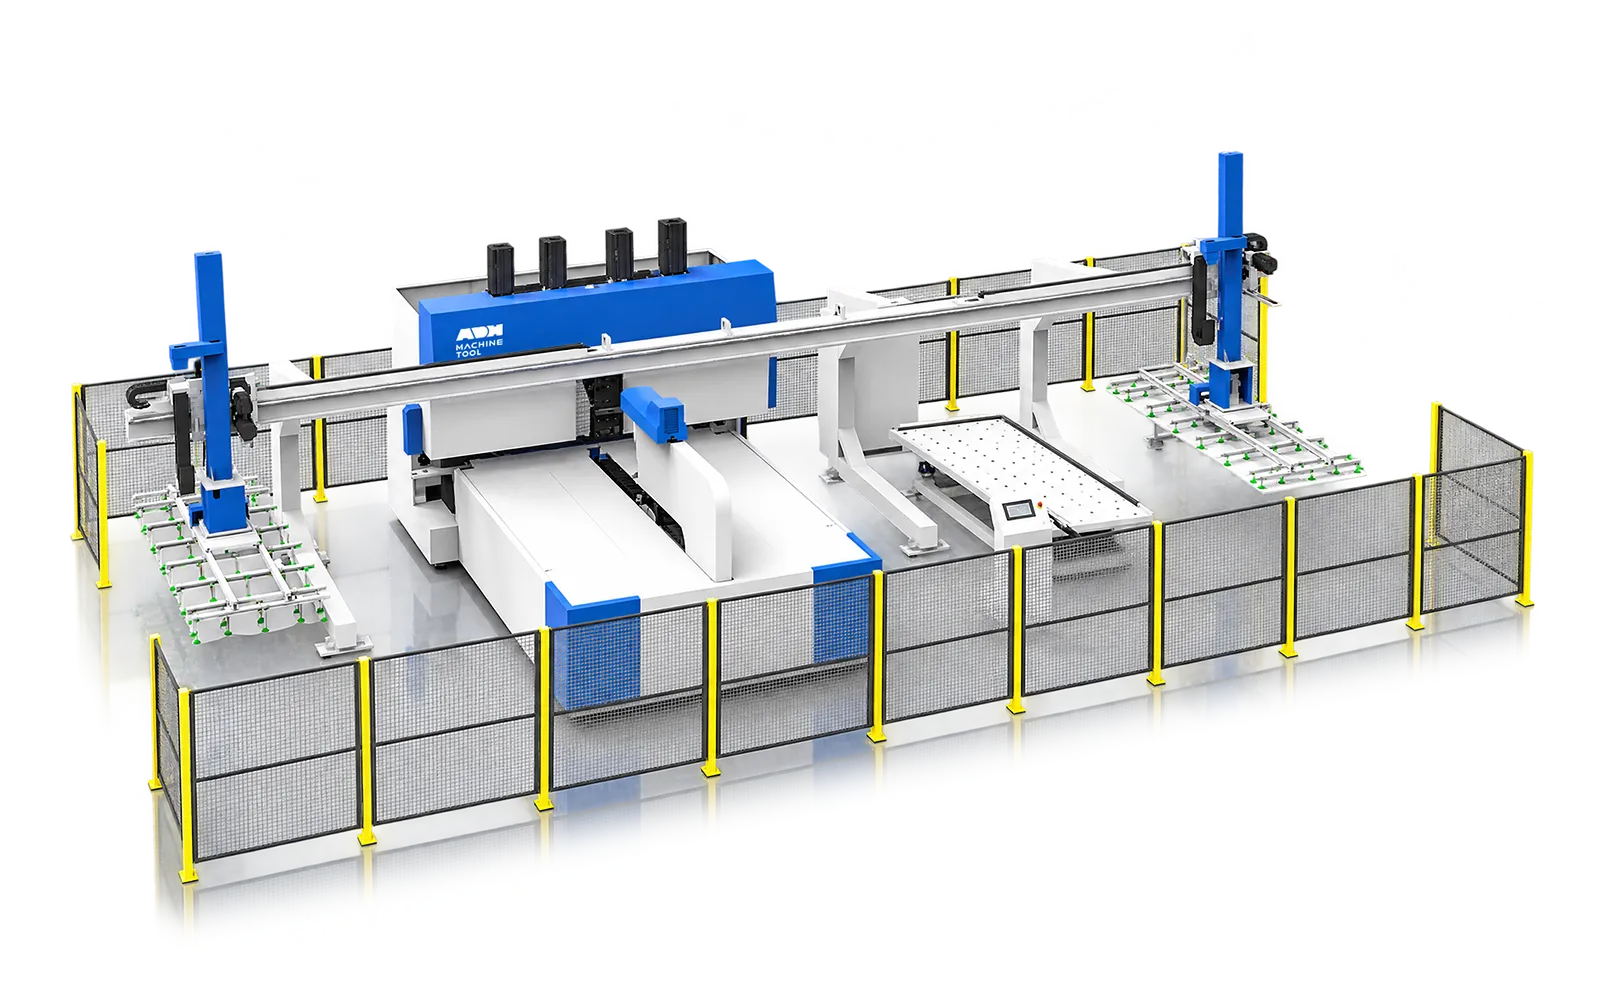
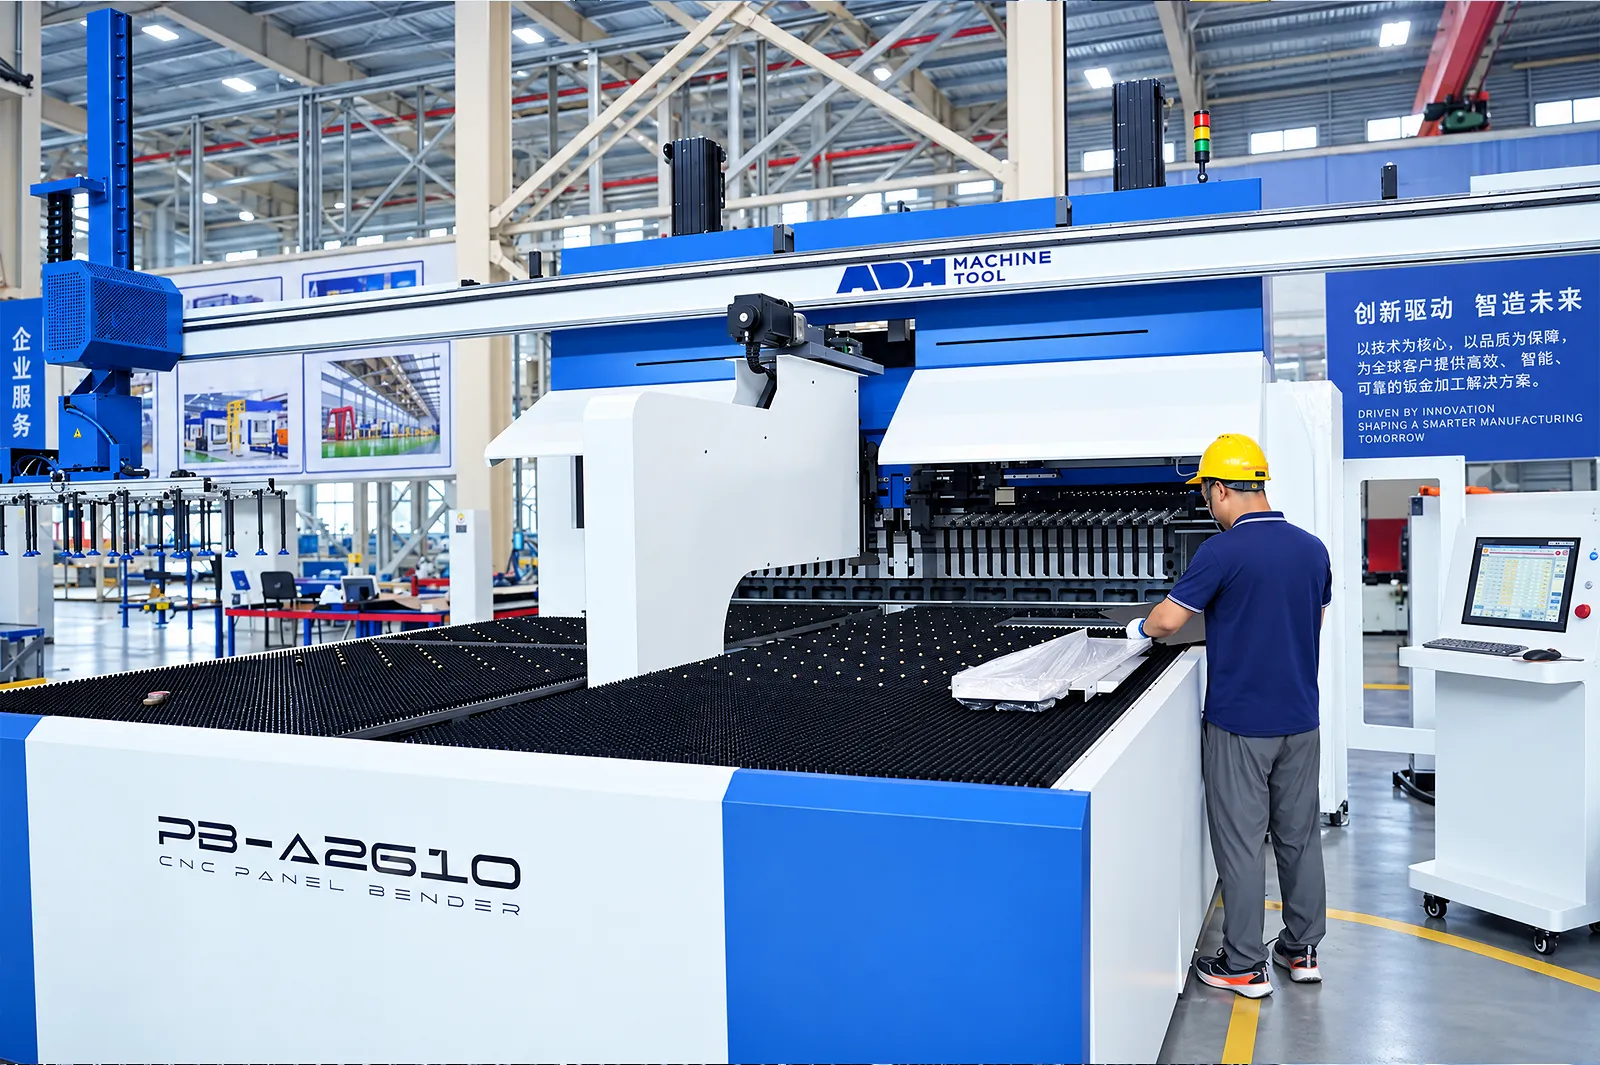
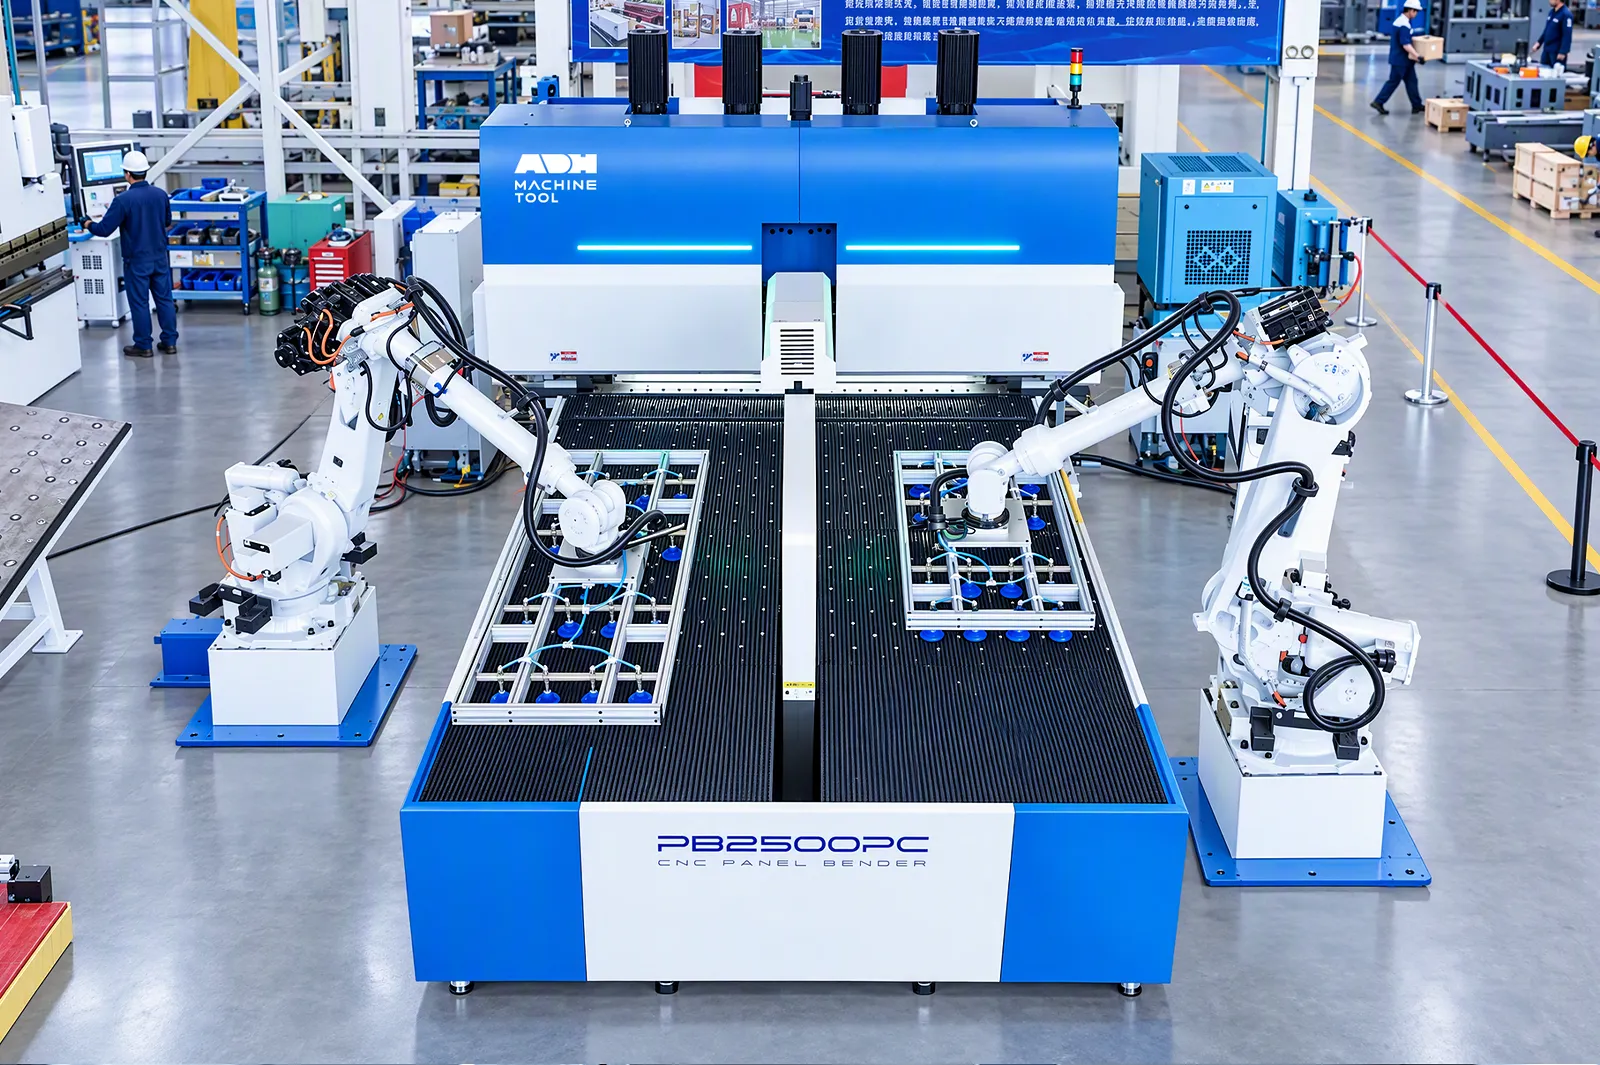
Дополнительная загрузка
Роботизированная или портальная система обработки может быть настроена для захвата, поворота панелей и перемещения готовых деталей.
Укажите требования к захвату, поддержке и перемещению для предполагаемых деталей.
Интерфейсы ячейки
Интерфейсы MES/ERP, AGV и ограждений соединяют машину с окружающей ячейкой при соответствующей конфигурации.
Согласуйте необходимые сигналы подтверждения (handshakes) и ответственность для каждого соединения оборудования.
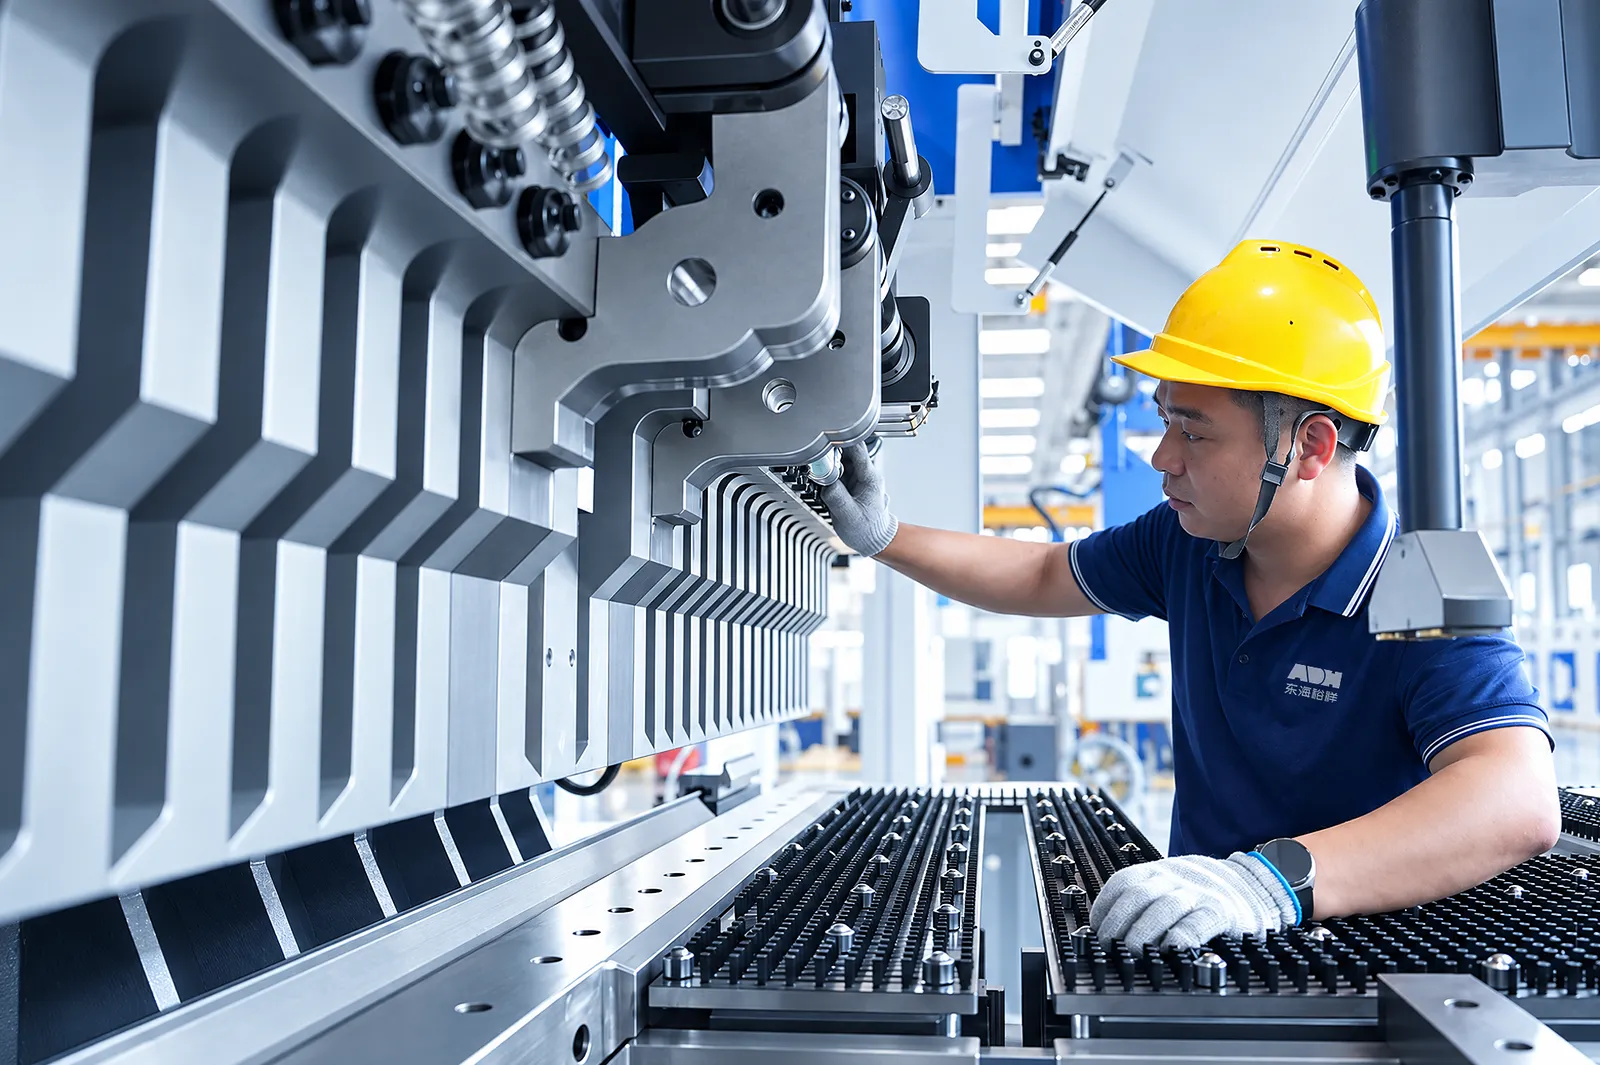
Обслуживание инструмента
Осматривайте сегменты инструмента и обеспечьте доступ для устранения повреждений оснастки и удаления технологических отходов.
Согласуйте запасные сегменты и документацию по обслуживанию инструмента для поставляемой модели.
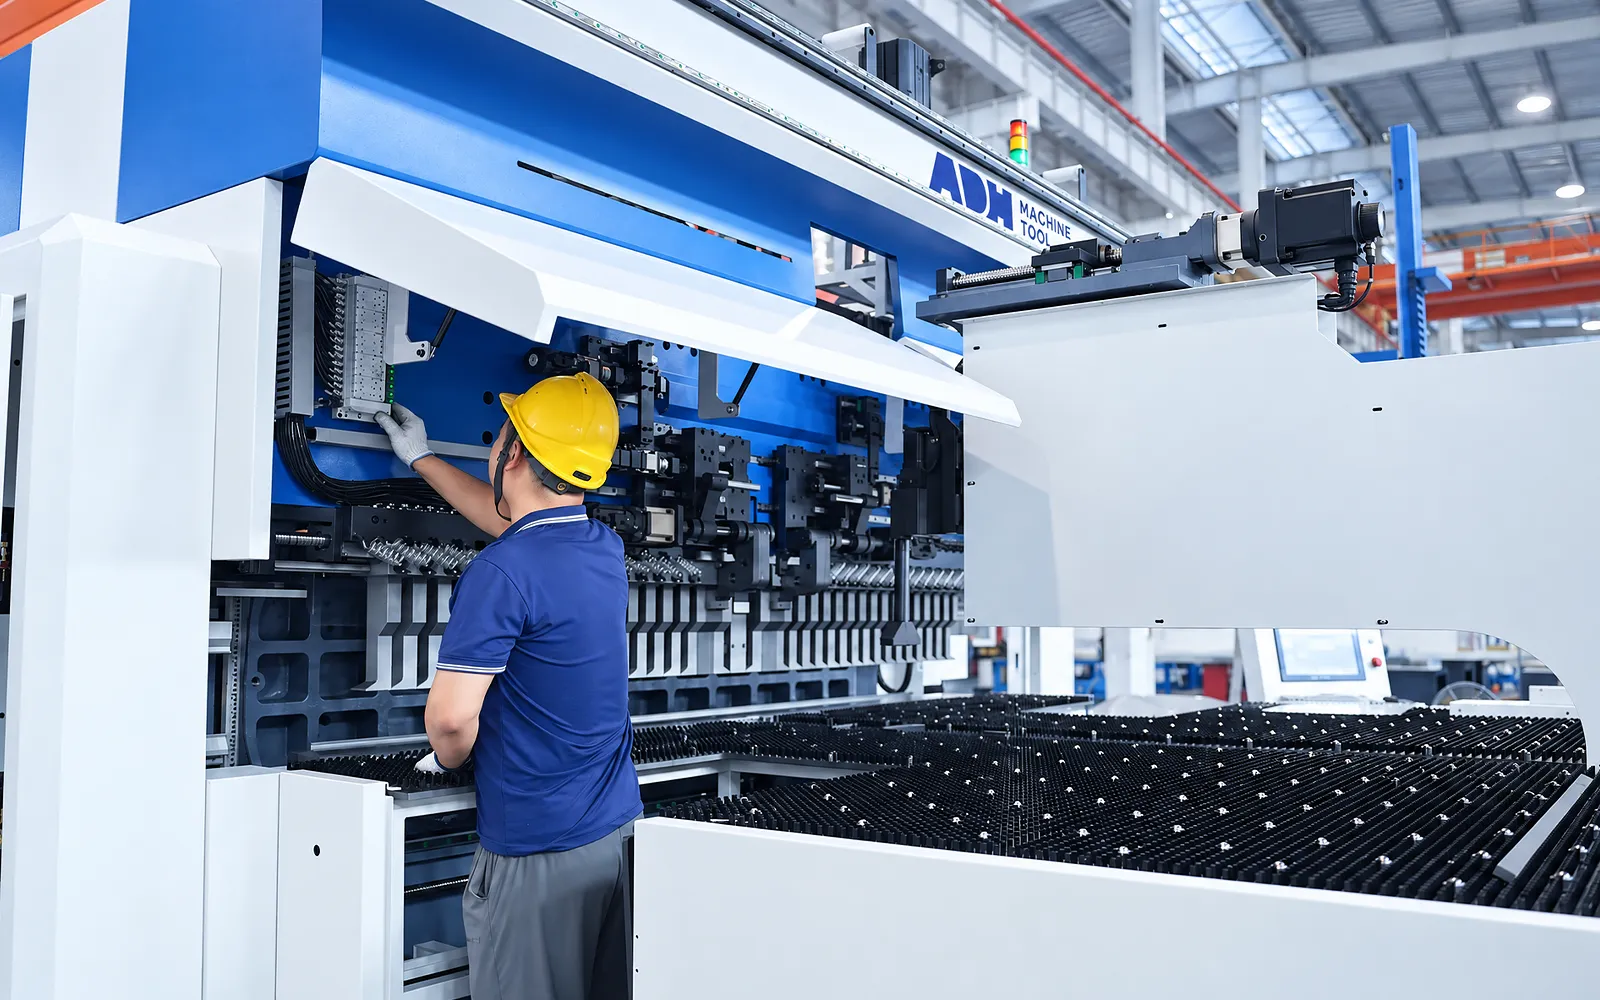
Обслуживание системы перемещения
Проверки датчиков и привязки осей обеспечивают повторяемость производства панелей.
Используйте график технического обслуживания для конкретной модели и согласуйте доступ для калибровки и обслуживания при передаче оборудования.
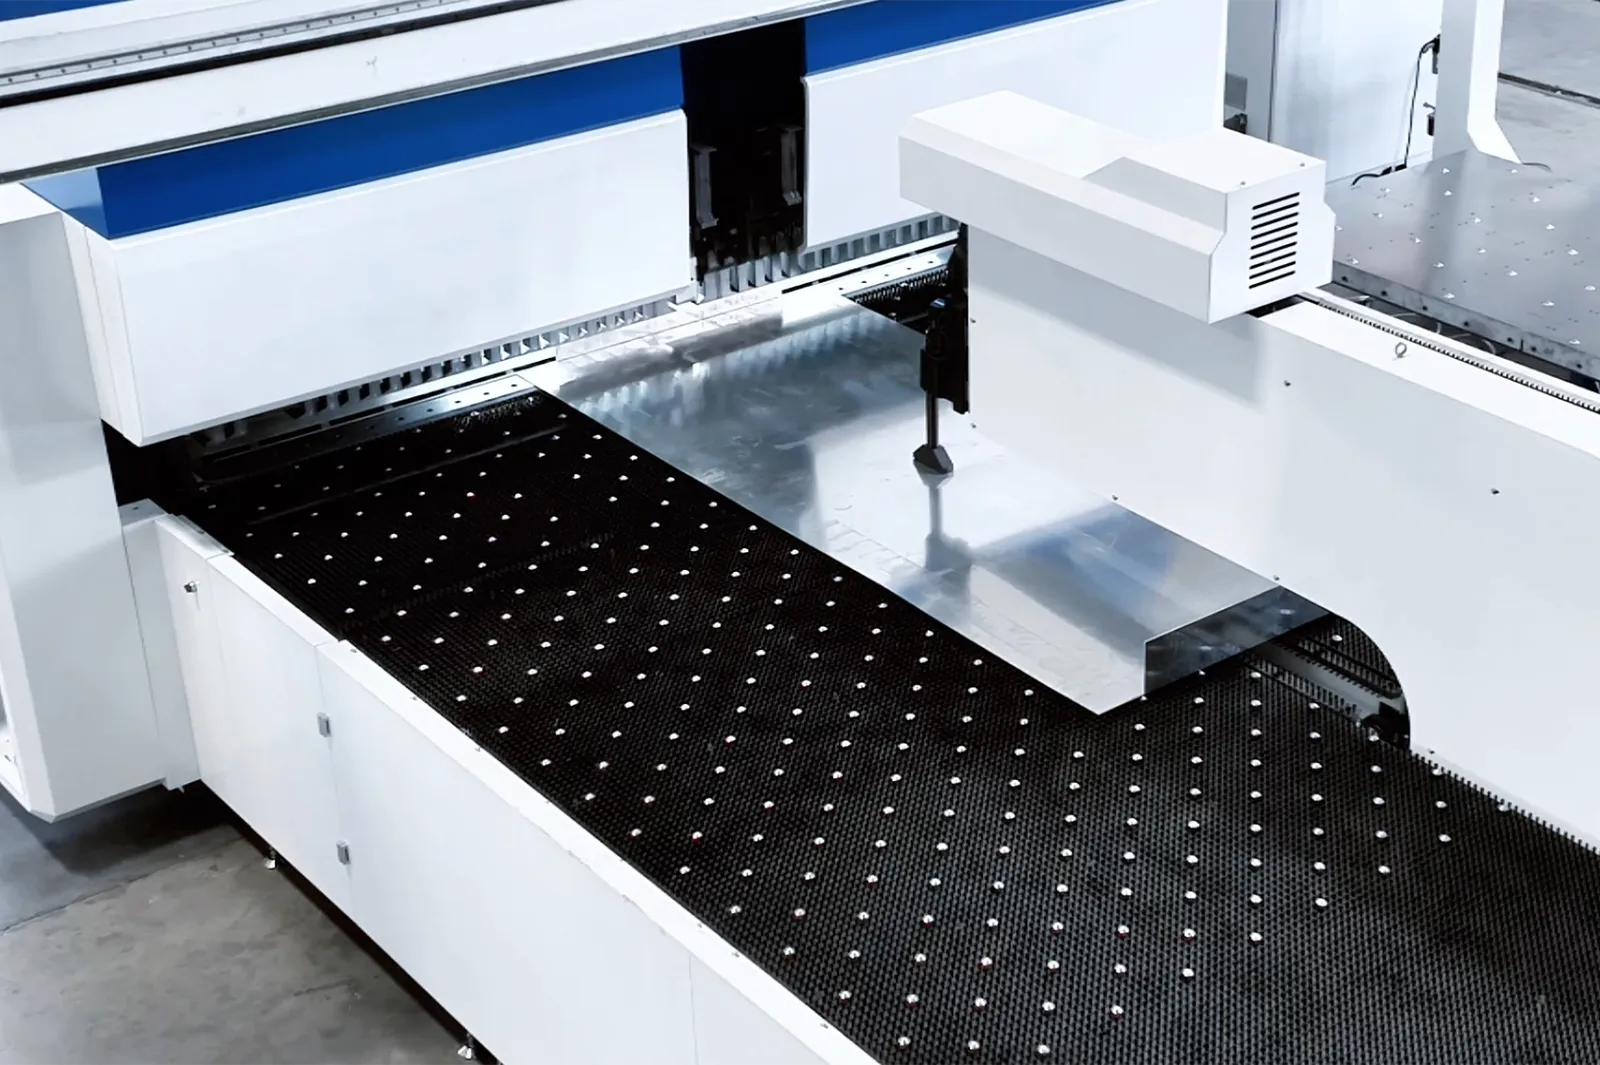
06
Репрезентативное семейство панелей позволяет протестировать смену инструмента, порядок гибки, зазоры при перемещении и результат в виде готовой детали. Включите переналадки и внешнюю обработку, если они предусмотрены поставкой.
Согласуйте чертежи, материалы, контрольные точки и интерфейсные тесты. Оценивайте полный цикл, а не отдельное движение смены инструмента.
Конфигурация
Автоматическая смена инструмента — определяющая функция PB-A; вспомогательная оснастка, погрузочно-разгрузочные работы и интеграция данных зависят от конфигурации.
Используйте указанные данные для PB-A1630, A2190, A2610 и A3200; ширина, мощность, масса, оси и габариты остаются специфичными для каждой модели.
При необходимости укажите вспомогательные инструменты, робототехническую или портальную систему подачи, AGV и интерфейсы данных. Подтвердите полную схему обеспечения безопасности для ячейки.
Подтвердите геометрию панели, комбинации инструментов, помехи, ограничения по материалам, погрузочно-разгрузочные работы, переналадку и приемку образцов.
Связанные станки и выбор
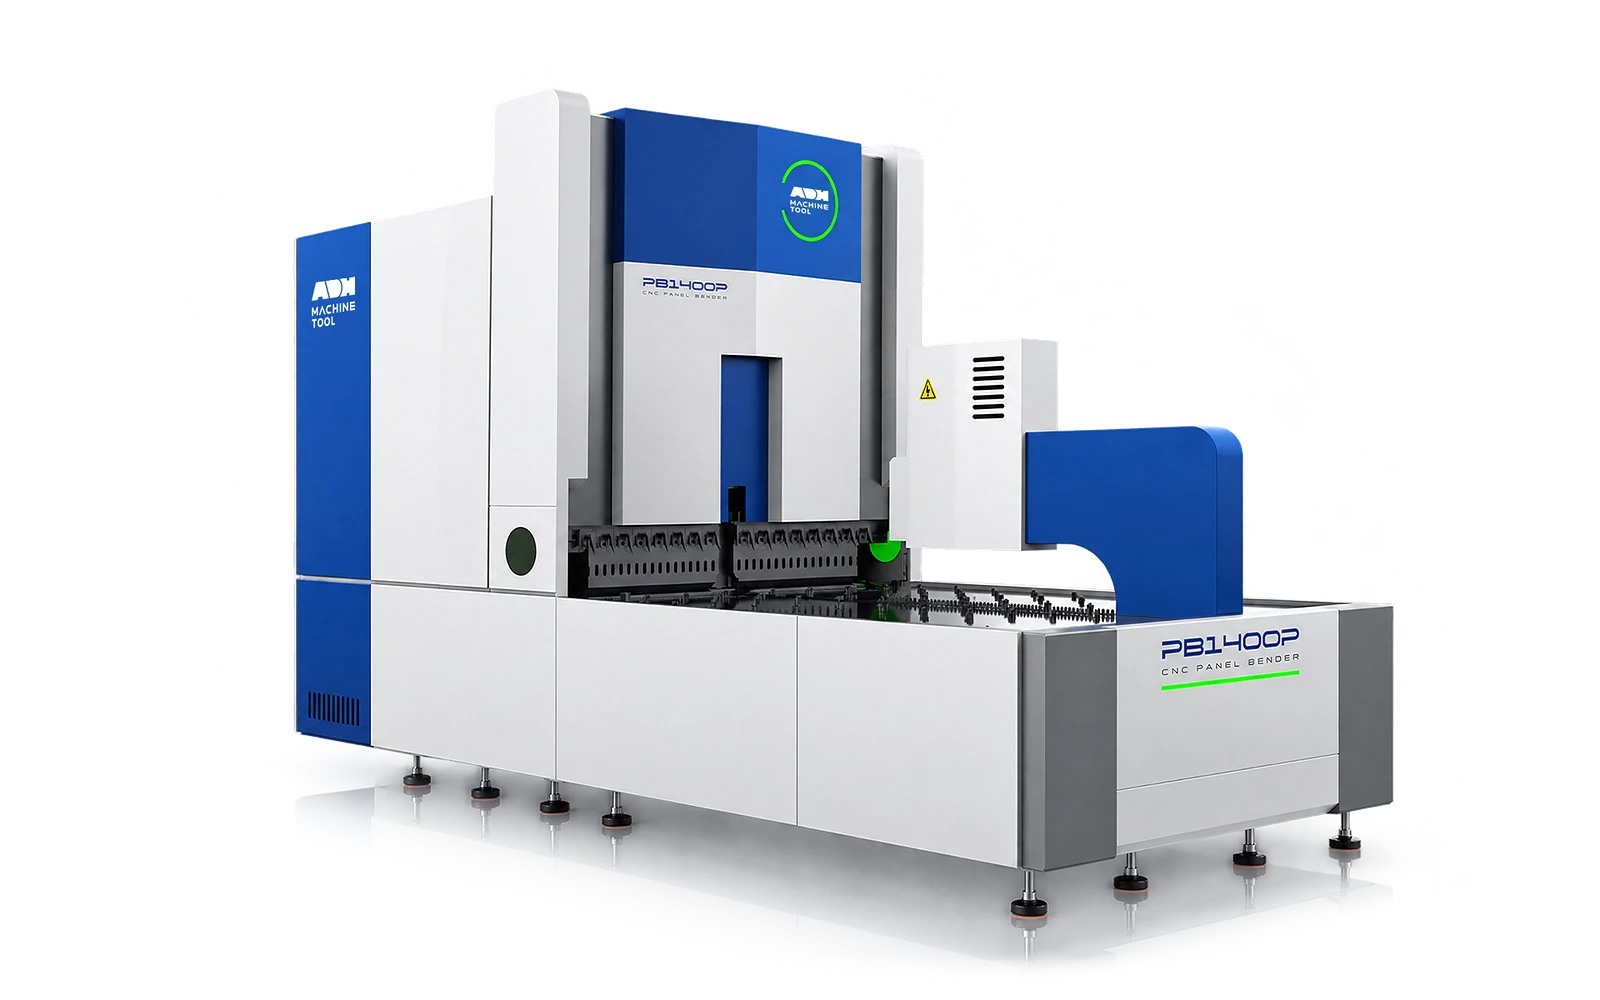
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.