
Длинные панели
Для боковины шкафа или двери сравните самый длинный гиб с рабочей длиной. Проверьте расстояние между стойками, если отбортовка должна проходить внутри рамы.
Листогибочные прессы с ЧПУ · Серия WADH
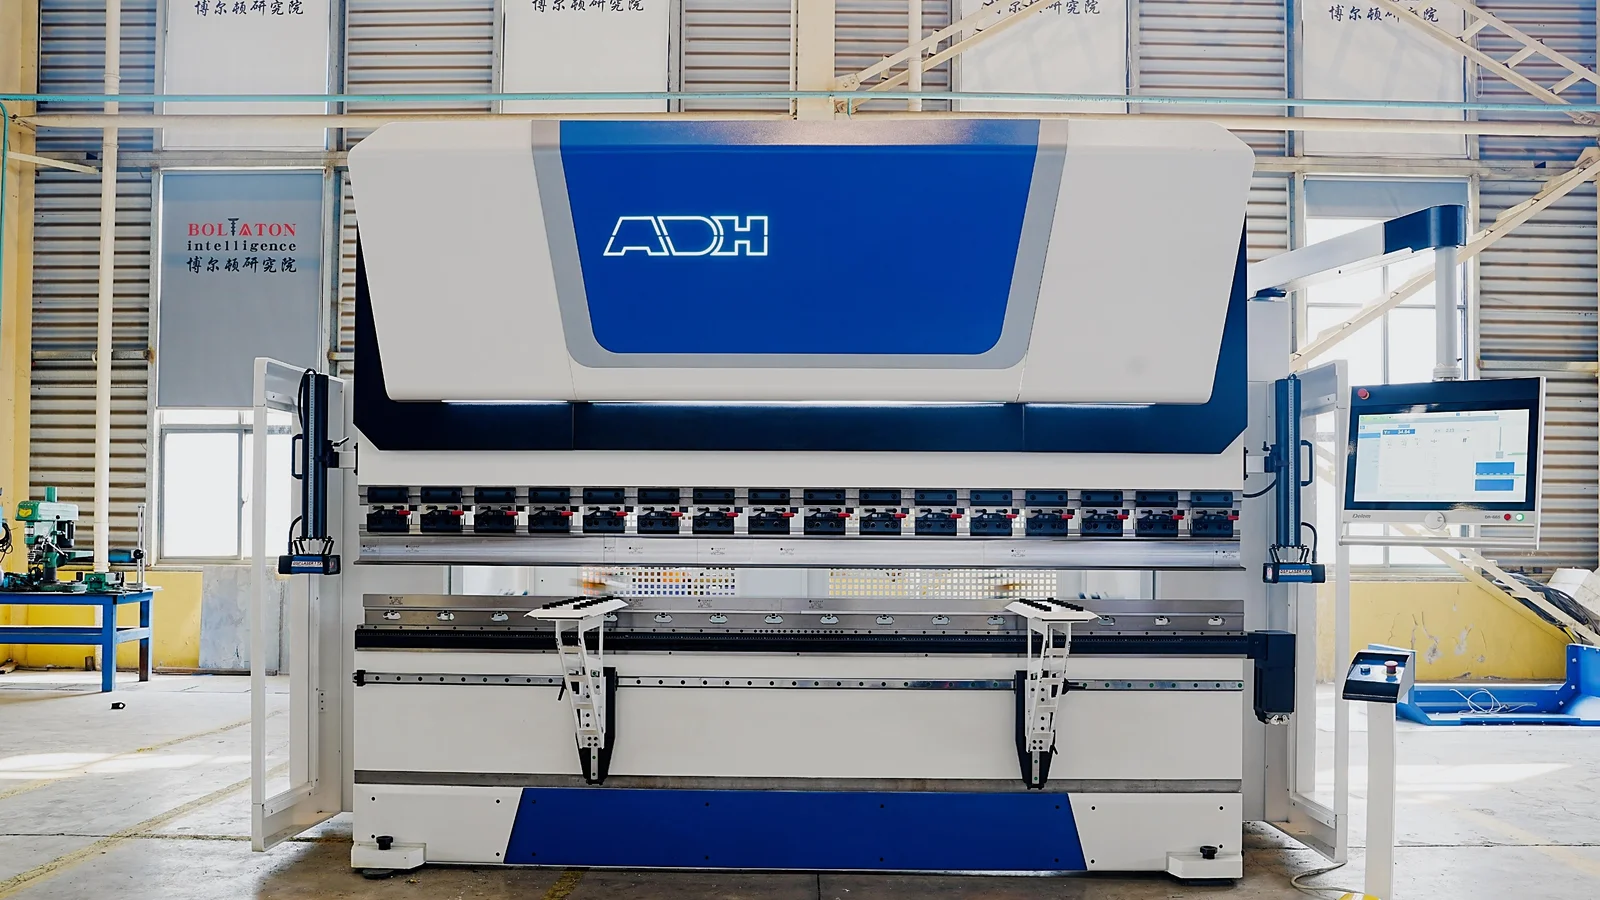
Два сервонасоса приводят в движение гидравлическую траверсу. Сравните 19 моделей WADH с усилием от 70 до 300 тонн по длине гиба, скорости и рабочему пространству инструмента.
Технические характеристики
Выберите модель для сравнения усилия гибки, рабочей длины, хода траверсы и установочных размеров. Скорости подвода и возврата описывают ход без нагрузки. Рабочая скорость применяется во время гибки.
| Модель | Усилие гибки | Рабочая длина | Скорость подхода | Рабочая скорость | Скорость возврата | Ход по оси X | Скорость по оси X | Ход по оси R | Скорость по оси R | Расстояние между колоннами | Глубина зева | Ход ползуна | Высота открытия | Главный двигатель | Рабочий объем насоса | Вес | Габаритные размеры |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Единица | кН | мм | мм/с | мм/с | мм/с | мм | мм/с | мм | мм/с | мм | мм | мм | мм | кВт | см³/об | t | Д×Ш×В мм |
| WADH-70T/2500 | 700 | 2500 | 300 | 25 | 250 | 500 | 350 | 200 | 200 | 2050 | 300 | 150 | 460 | 2×3.8 | 2×8 | 5 | 3100×1600×2400 |
| WADH-110T/3200 | 1100 | 3200 | 280 | 23 | 260 | 500 | 350 | 200 | 200 | 2700 | 400 | 200 | 480 | 2×3.8 | 2×10 | 7.4 | 3800×1800×2750 |
| WADH-110T/4100 | 1100 | 4100 | 280 | 23 | 300 | 500 | 350 | 200 | 200 | 3600 | 400 | 200 | 480 | 2×3.8 | 2×10 | 8.9 | 4700×1800×2750 |
| WADH-135T/3200 | 1350 | 3200 | 270 | 20 | 250 | 500 | 350 | 200 | 200 | 2700 | 400 | 200 | 480 | 2×5 | 2×13 | 8.5 | 3800×1800×2750 |
| WADH-135T/4100 | 1350 | 4100 | 270 | 20 | 250 | 500 | 350 | 200 | 200 | 3600 | 400 | 200 | 480 | 2×5 | 2×13 | 9.9 | 4700×1800×2750 |
| WADH-170T/3200 | 1700 | 3200 | 250 | 20 | 250 | 500 | 350 | 200 | 200 | 2700 | 450 | 200 | 480 | 2×7.3 | 2×16 | 10.6 | 3800×2000×3100 |
| WADH-170T/4100 | 1700 | 4100 | 250 | 20 | 250 | 500 | 350 | 200 | 200 | 3600 | 450 | 200 | 480 | 2×7.3 | 2×16 | 12.2 | 4700×2000×3100 |
| WADH-220T/3200 | 2200 | 3200 | 200 | 20 | 200 | 500 | 350 | 200 | 200 | 2600 | 450 | 200 | 480 | 2×7.3 | 2×16 | 12.1 | 3800×2100×2960 |
| WADH-220T/4100 | 2200 | 4100 | 200 | 20 | 200 | 500 | 350 | 200 | 200 | 3600 | 450 | 200 | 480 | 2×7.3 | 2×16 | 14.0 | 4700×2100×3050 |
| WADH-220T/5000 | 2200 | 5000 | 200 | 20 | 200 | 500 | 350 | 200 | 200 | 4000 | 450 | 200 | 480 | 2×7.3 | 2×16 | 16.3 | 5600×2100×3120 |
| WADH-220T/6000 | 2200 | 6000 | 200 | 20 | 200 | 500 | 350 | 200 | 200 | 4800 | 450 | 200 | 480 | 2×7.3 | 2×16 | 20.1 | 6700×2100×3220 |
| WADH-250T/3200 | 2500 | 3200 | 200 | 15 | 200 | 500 | 350 | 200 | 200 | 2600 | 450 | 250 | 540 | 2×9 | 2×20 | 15.3 | 3800×2200×3120 |
| WADH-250T/4000 | 2500 | 4000 | 200 | 15 | 200 | 500 | 350 | 200 | 200 | 3100 | 450 | 250 | 540 | 2×9 | 2×20 | 16.8 | 4600×2200×3150 |
| WADH-250T/5000 | 2500 | 5000 | 200 | 15 | 200 | 500 | 350 | 200 | 200 | 3800 | 450 | 250 | 540 | 2×9 | 2×20 | 20.7 | 5600×2200×3450 |
| WADH-250T/6000 | 2500 | 6000 | 200 | 15 | 200 | 500 | 350 | 200 | 200 | 4800 | 450 | 250 | 540 | 2×9 | 2×20 | 25.2 | 6600×2200×3650 |
| WADH-300T/3200 | 3000 | 3200 | 150 | 12 | 150 | 500 | 350 | 200 | 200 | 2600 | 500 | 250 | 570 | 2×15 | 2×25 | 18.2 | 3200×2220×3158 |
| WADH-300T/4000 | 3000 | 4000 | 150 | 12 | 150 | 500 | 350 | 200 | 200 | 3100 | 500 | 250 | 570 | 2×15 | 2×25 | 20.1 | 4300×2500×3410 |
| WADH-300T/5000 | 3000 | 5000 | 150 | 12 | 150 | 500 | 350 | 200 | 200 | 3800 | 500 | 250 | 570 | 2×15 | 2×25 | 26.5 | 5300×2500×3400 |
| WADH-300T/6000 | 3000 | 6000 | 150 | 12 | 150 | 500 | 350 | 200 | 200 | 4800 | 500 | 250 | 570 | 2×15 | 2×25 | 29.8 | 6300×2500×3420 |
Области применения
Для двух деталей одинаковой длины могут потребоваться разные инструменты, усилия и зазоры. Начните с гиба, который предъявляет самые высокие требования к станку.
Для боковины шкафа или двери сравните самый длинный гиб с рабочей длиной. Проверьте расстояние между стойками, если отбортовка должна проходить внутри рамы.
Сравните готовую деталь с открытой высотой, ходом ползуна и высотой пуансона. Предусмотрите место для поворота детали между гибами и для ее извлечения после выполнения последней полки.
Для кронштейнов, которые регулярно запускаются в производство, сохраняйте последовательность гибки и положения упоров. Испытайте первую деталь с использованием производственного материала и ширины ручья матрицы.
При работе с длинными паузами между партиями сравните насосы за полную смену. Запишите время подвода, гибки, возврата и простоя, используя ту же деталь и те же инструменты.
Станок в работе
Посмотрите 110-тонную модель WADH с длиной рабочей зоны 3200 мм, оснащенную контроллером DA66S. В селекторе моделей выше указаны ее ход, рабочая скорость и комплект привода.
Смотреть на YouTube (откроется в новой вкладке)Системы продукции
Привод перемещает ползун, упор позиционирует заготовку, а ЧПУ координирует работу обоих элементов на протяжении всего цикла гибки.
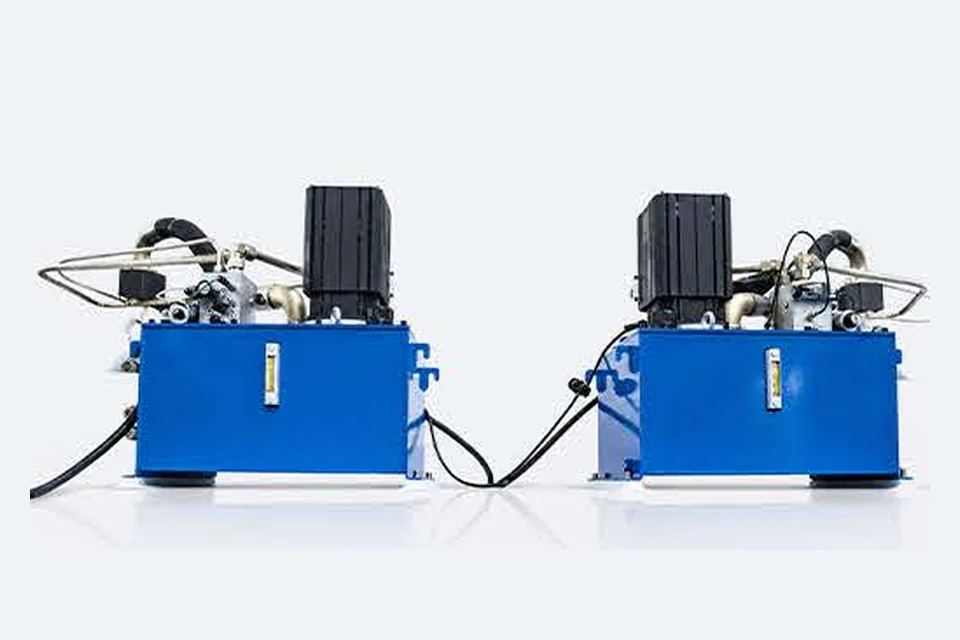
Каждый серводвигатель приводит в действие гидравлический насос. Синхронизация по замкнутому контуру координирует два конца ползуна при его приближении к листу, выполнении гибки и возврате. Производительность насоса подстраивается под потребности каждого этапа.
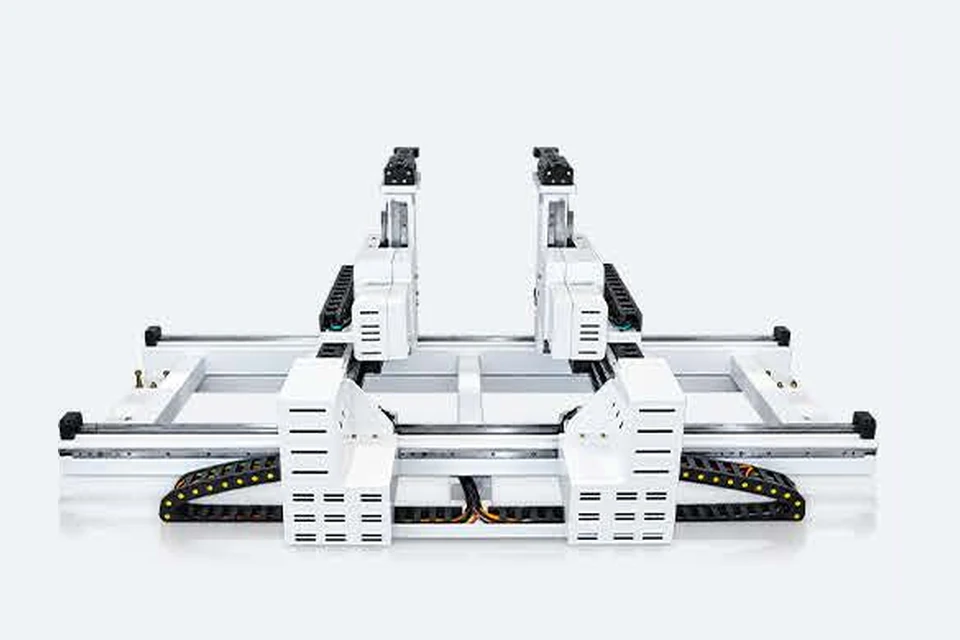
Пальцы упора задают физический ориентир для глубины полки. На детали с несколькими гибами ЧПУ перемещает упор в следующее положение. Короткие полки и уже согнутая деталь должны иметь достаточный зазор для достижения пальцев.
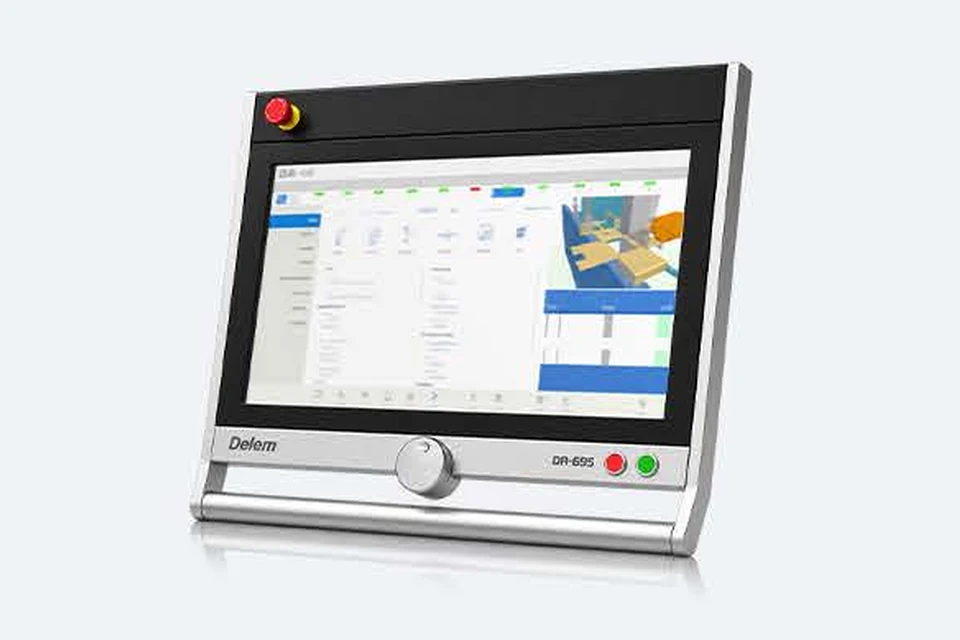
Сенсорный экран объединяет последовательность гибки и положения станка в одну программу. Графические 2D- или 3D-функции зависят от комплекта контроллера. Профили инструмента, раскрытие матрицы и данные о материале определяют, пригодна ли смоделированная последовательность для работы на станке.
Конфигурация
Подберите размер станка с учетом материала, толщины, раскрытия матрицы и наибольшей длины гиба. Затем проверьте расстояние между стойками и высоту установленного инструмента.
Выберите контроллер и функции программирования, компоновку упора, пуансоны и матрицы с учетом семейств деталей и частоты переналадки.
Используйте габариты и вес выбранной модели для проектирования фундамента и расстановки. Согласуйте такелаж, системы безопасности и контрольный гиб с требуемым допуском угла и полки.
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.