
Перфорированные панели
Для повторяющихся круглых или овальных отверстий можно использовать одну станцию на протяжении всего рисунка. Шаг отверстий, ширина перемычки и плоскостность листа определяют последовательность пробивки.
Пробивка листового металла · ES30P и M30P
Пробивка отверстий, жалюзи и формованных элементов в листовом металле. Сравните прессы ES30P и M30P с усилием 300 кН по толщине листа, компоновке инструмента и осям управления.
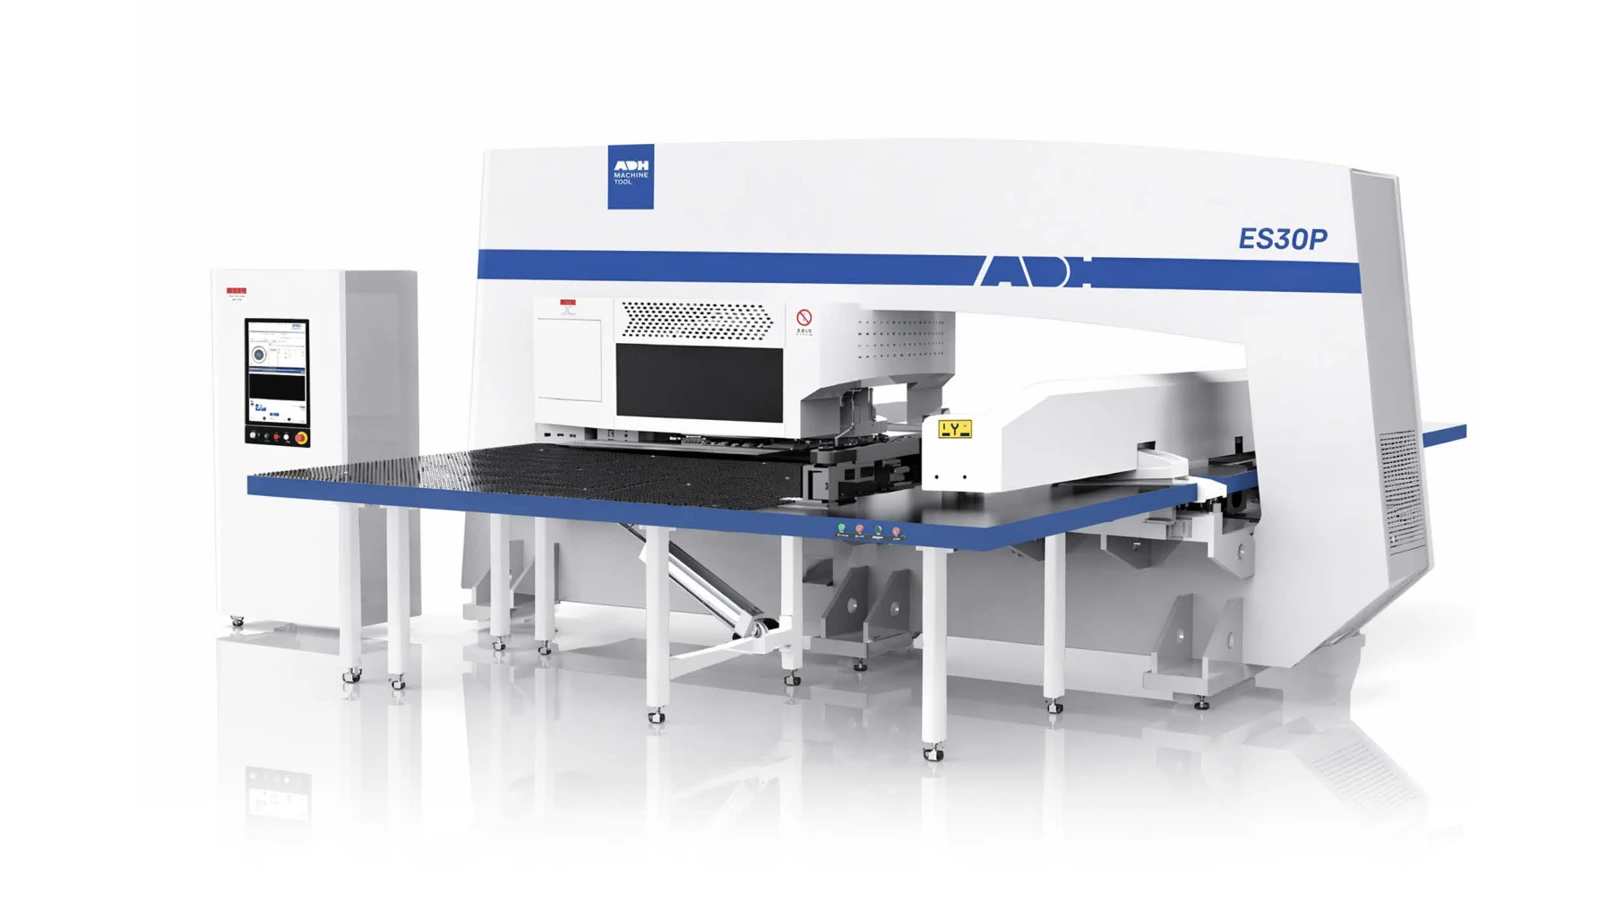
Технические характеристики
В этих конфигурациях с усилием 300 кН используется 32-станционная револьверная головка. Максимальная длина по оси X включает одно перехватывание листа. Диаметр инструмента и толщину листа необходимо проверять в совокупности с учетом материала и доступного усилия.
| Модель | Усилие пресса | Максимальная толщина листа | Максимальный размер по оси X с одним перехватыванием | Максимальный диаметр инструмента | Точность пробивки | Инструментальные станции в данной конфигурации | Оси управления | Давление воздуха |
|---|---|---|---|---|---|---|---|---|
| Единица | кН | мм | мм | мм | мм | МПа | ||
| ES30P | 300 | 6.35 | 5000 | 88.9 | ±0,10 | 32 | 5 | 0.60 |
| M30P | 300 | 4 | 5000 | 88.9 | ±0,10 | 32 | 3 или 4 | 0.65 |
Области применения
Револьверно-пробивной пресс наиболее полезен, когда один и тот же профиль инструмента или формованный элемент многократно повторяется в раскрое.
Для повторяющихся круглых или овальных отверстий можно использовать одну станцию на протяжении всего рисунка. Шаг отверстий, ширина перемычки и плоскостность листа определяют последовательность пробивки.
Формовочная станция позволяет создать жалюзи или тиснение за один установ. Предусмотрите зазор для выступающего элемента при последующих проходах инструмента и при выгрузке.
Группируйте повторяющиеся отверстия по инструменту и резервируйте индексируемые станции для элементов под разными углами. Сравнивайте неправильные внешние контуры с лазерной резкой при определении маршрута раскроя.
Проверьте самый большой раскрой на соответствие глубине зева и ходу перехвата. Держите уязвимые вырезы свободными от зажимов на протяжении всего перехвата.
Системы продукции
Выбор инструмента, движение пуансона и положение листа сходятся на одной станции. Каждое из них влияет на готовый элемент.
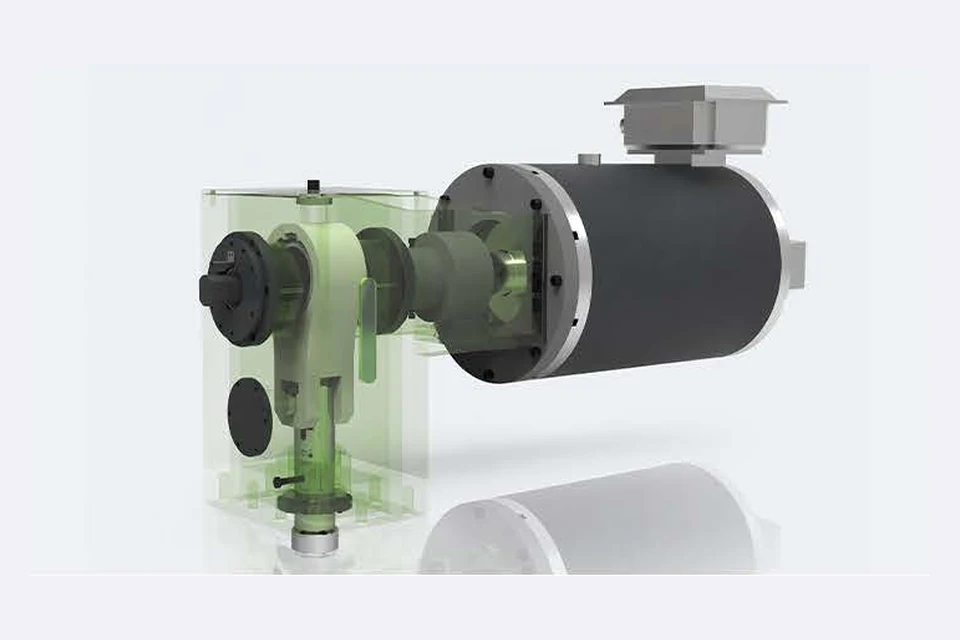
На прессе ES30P серводвигатель приводит в движение кривошип и шатун внутри O-образной станины. Периметр инструмента, прочность материала и толщина листа определяют нагрузку на каждый ход.
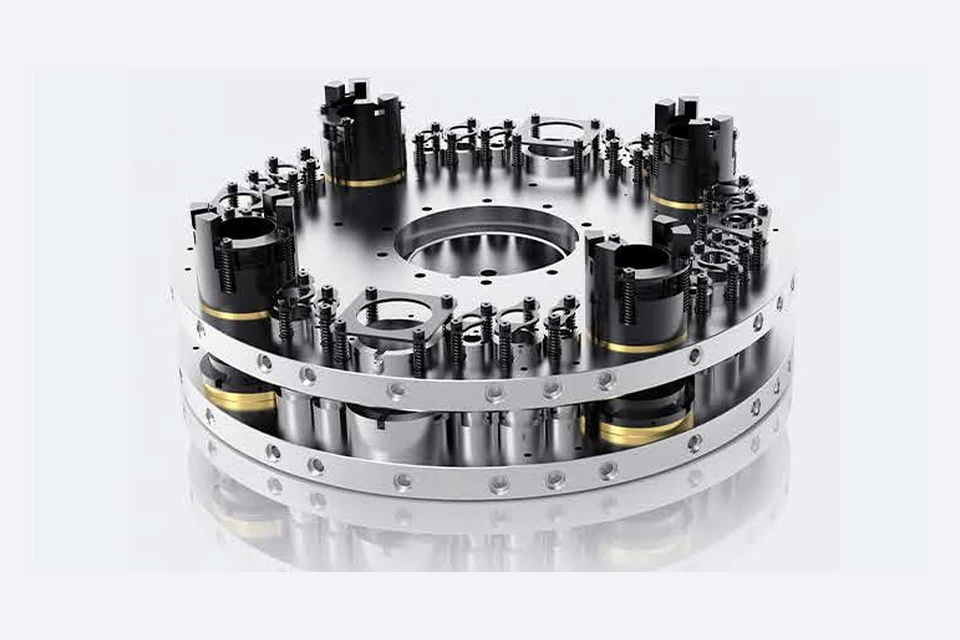
Револьверная головка удерживает парные пуансоны и матрицы. Назначайте станции по размеру инструмента и используйте индексируемую позицию, когда одну и ту же форму необходимо пробивать под разными углами. Индивидуальные компоновки револьверной головки зависят от выбранной машины.
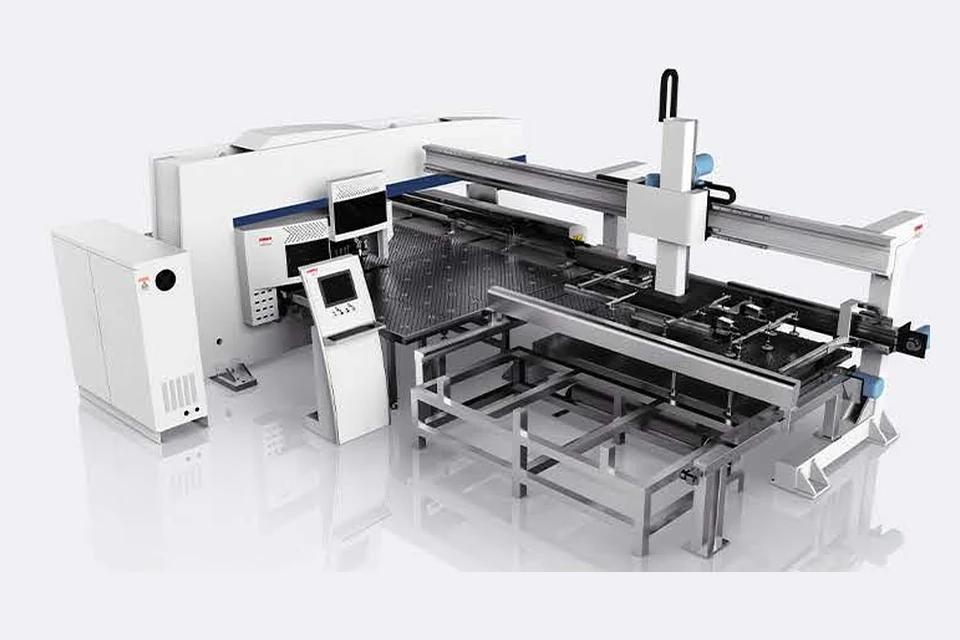
Оси подачи перемещают зажатый лист по столу поддержки. Перепозиционирование увеличивает полезную длину. Планируйте расположение зажимов вокруг раскроя, особенно там, где финальный удар может освободить деталь.
Образцы деталей
Эти примеры показывают разницу между удалением материала и формообразованием элемента из листа.
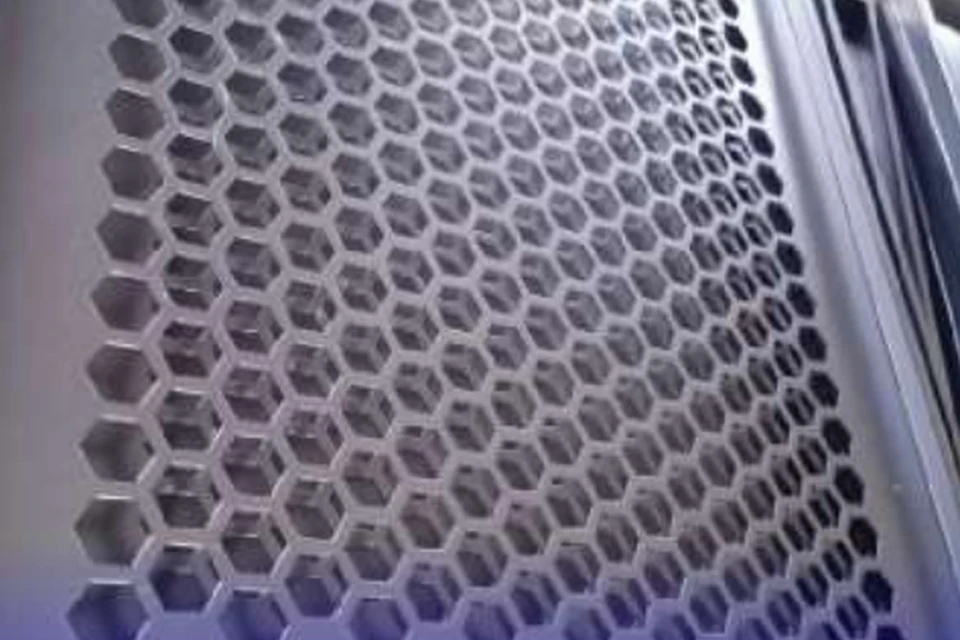
Ширина перемычки между отверстиями и последовательность пробивки влияют на то, насколько плоской остается решетка.
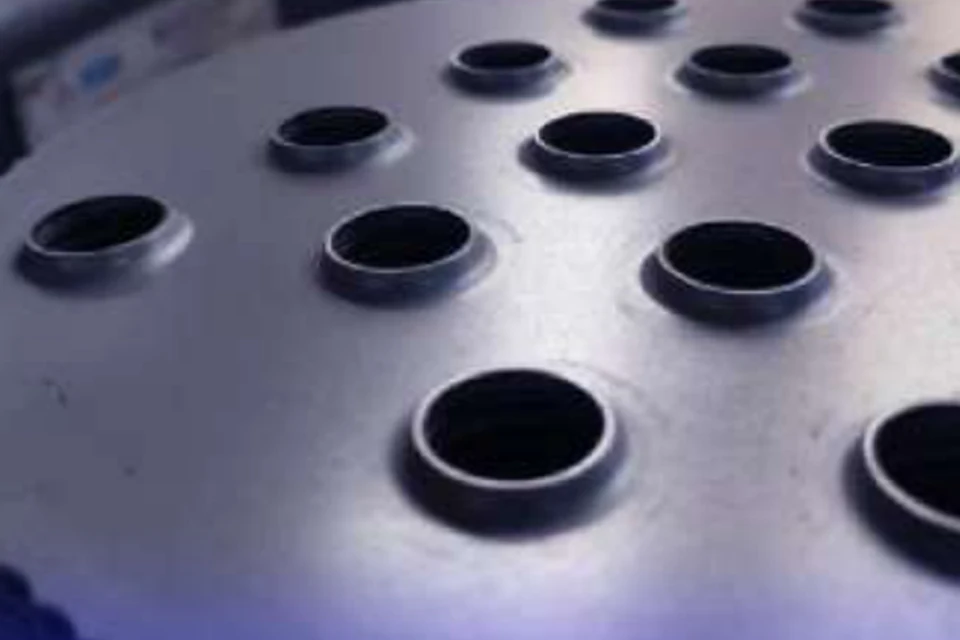
Формовочный инструмент вытягивает отбортовку вокруг отверстия. Предусмотрите зазор для его высоты при следующем проходе инструмента.
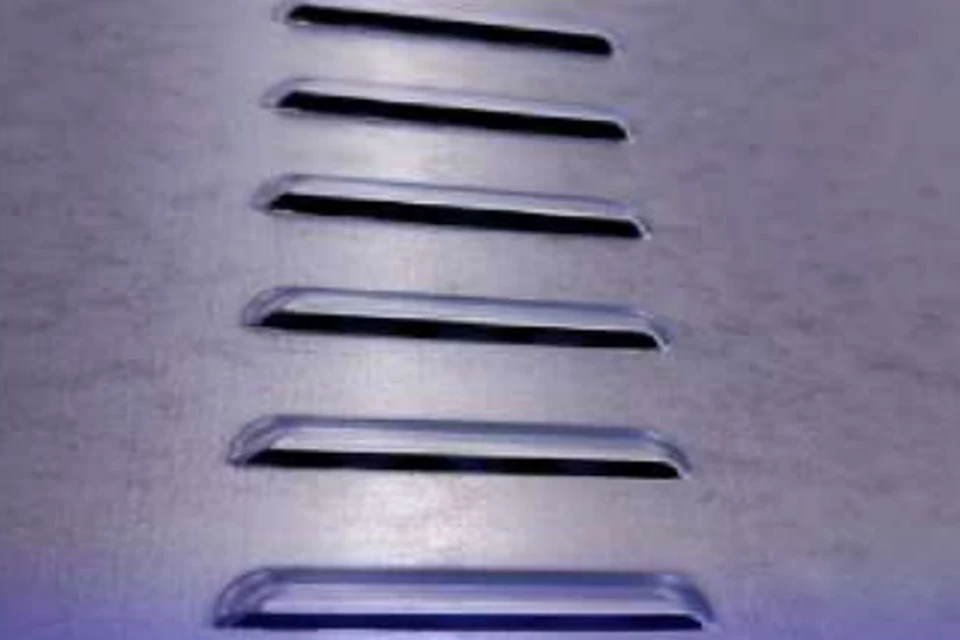
Инструмент для жалюзи прорезает и формирует приподнятый проем. Проверьте его направление относительно ориентации готовой панели.
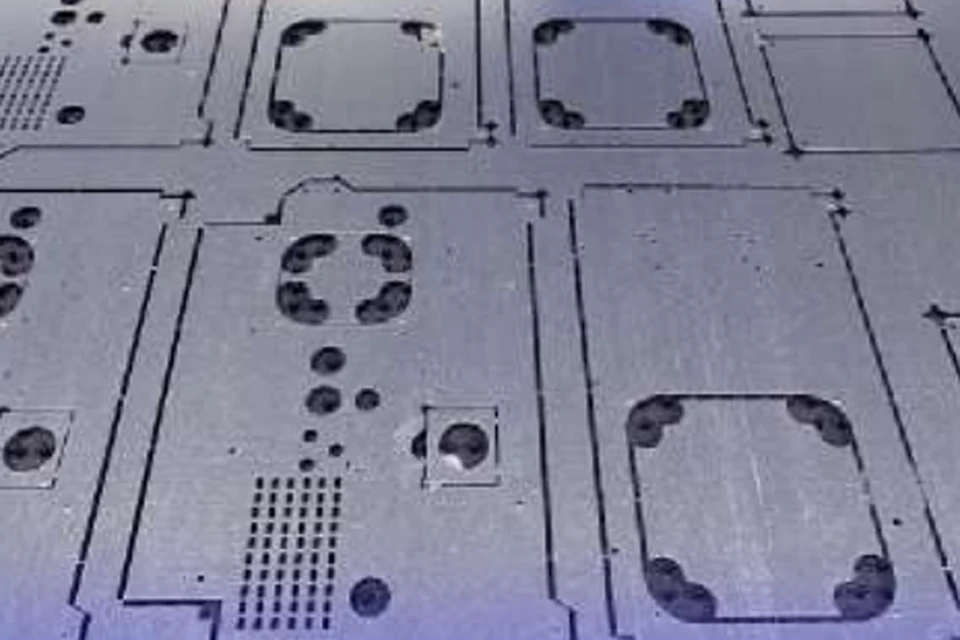
Различные отверстия располагаются на одном листе. Последовательность зажима и перехвата должна поддерживать каждую заготовку до момента ее высвобождения.
Конфигурация
Составьте список станций по чертежам детали. Серия включает варианты с заказной компоновкой на 32 или 46 станций. Подтвердите доступную компоновку для выбранной модели.
Выберите размеры пуансона и матрицы с учетом материала и направления заусенца. Учтите в раскрое высоту формовки, потребность в индексации и положения перехвата.
Для автоматизированного производства укажите способ подачи листов, детали, остающиеся в скелете, а также порядок вывода готовых изделий и отходов из ячейки.
На протяжении всего жизненного цикла оборудования
Найдите обучение, руководство по техническому обслуживанию и поддержку запчастями, необходимые вашей команде. Услуги и их доступность подтверждаются для вашего оборудования и местоположения.
Перед запуском
Подготовьте инженерные коммуникации, подъемные механизмы и зону установки, затем согласуйте запуск и передачу оборудования.
Ознакомьтесь с поддержкой при установкеПеред началом производства
Развивайте навыки оператора, программирования и технического обслуживания, необходимые для вашего поставленного оборудования.
Изучите варианты обученияВ процессе эксплуатации
Получите поддержку, указав модель оборудования, серийный номер и четкое описание проблемы.
Запросить техническую поддержкуПлановые запасные части
Идентифицируйте ваше оборудование и компонент, чтобы наша команда могла проверить совместимость и наличие.
Запросить обслуживание или запчастиСамообслуживание
Найдите видеоинструкции по эксплуатации и техническому обслуживанию вашего станка ADH. Проверьте соответствие вашей модели и конфигурации.
Просмотреть видео по поддержкеОбъем контракта
Ваше коммерческое предложение или контракт определяет включенные услуги, гарантию, исключения и обязанности.
Ознакомиться с объемом обслуживанияЗапрос по проекту
Расскажите нам, что вы хотите изготовить или улучшить. Технические детали и чертежи можно предоставить позже.
Связаться с ADH
Для начала достаточно указать имя, адрес электронной почты и краткое описание.